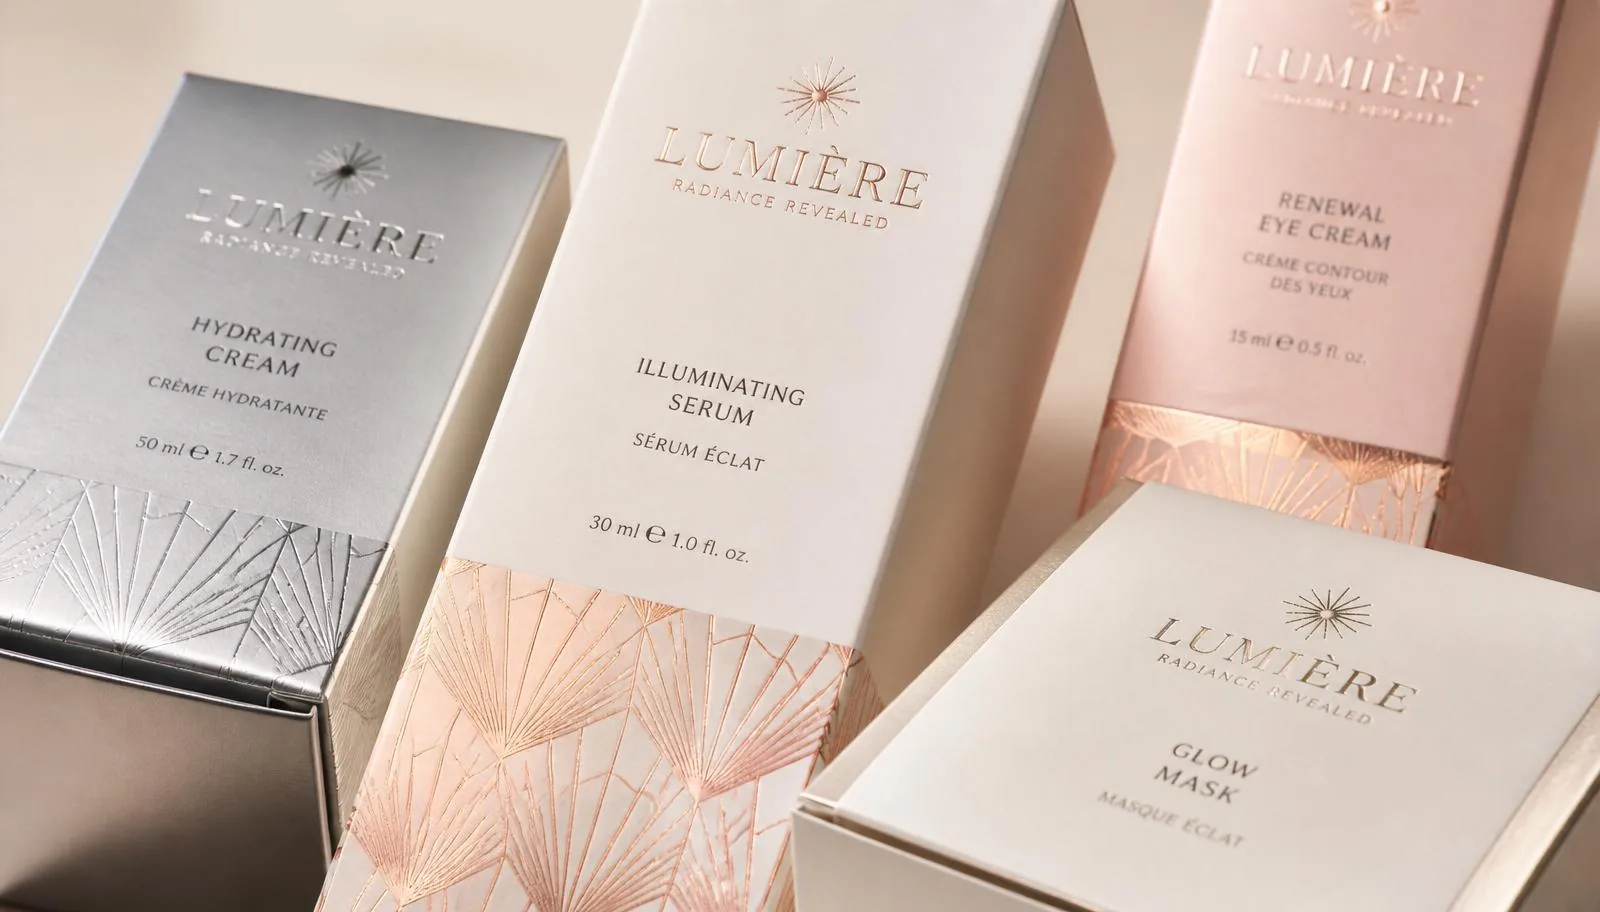
“Resumen: Para los cartones cosméticos de EE. UU., trate el cold foil como un sistema de color controlado, no es un acabado. Mapea cada Pantone metálico a una muestra de foil físico con un ΔE₀₀ ≤ 2.0 tolerancia en estantería, sujeción Resistencia al desprendimiento a 180° ≥ 3.0 N/15 mm en sustratos SBS/CCNB, y pre-calificar tintas de sobreimpresión y recubrimientos transparentes en la pila exacta de foil–sustrato–adhesivo antes del piloto. Consigue que esas tres variables estén bajo medición y la consistencia en estante seguirá.
Los compradores de belleza toman una decisión sobre el paquete en ~0.4 segundos en estante, y la uniformidad metálica es la única pista más fuerte para la calidad percibida. Sin embargo, la mayoría de los briefs de foil en frío para cajas de cosméticos — lápiz labial, máscara, suero, cuidado de la piel de prestigio — aún se envían sin tolerancias de tono cuantificadas, sin objetivos de adhesión medidos y sin una matriz de compatibilidad de sobreimpresión documentada. Esta guía cierra esos tres vacíos para los equipos de embalaje cosmético del mercado estadounidense. Para decisiones adyacentes (películas sensibles al calor frente a cartón, curva de costos, versionado), consulta nuestro guía de hot vs cold foil stamping y el calculadora de costos de estampado en frío.
Igualación de tono y consistencia de color para cartones cosméticos
La franja de frío metálico no se comporta como un color de proceso: tiene un componente especular (espejo) más un componente difuso, y el tono visible cambia con la geometría de visualización. Por lo tanto, un programa riguroso de tonos para cartones cosméticos controla cuatro variables en paralelo: tono base del foil (plata, oro pálido, oro brillante, rosa, holográfico), matiz CMYK impreso encima, blancura del sustrato y brillo del recubrimiento transparente.
Crea un mapa medible de Pantone a foil. Para cada Pantone Metallic o color PMS de marca, baje al menos tres candidatos de foil más tinte en el cartón real y mida con un Espectrofotómetro multiángulo (por ejemplo, X-Rite MA-5 QC o BYK-mac i) en 15°, 45° y 75°. Registro Lab* en cada ángulo y calcule ΔE₀₀ contra el maestro de la marca. Para tonos críticos en estantería — nudes, rosas, dorados cálidos ajustados a tonos de piel — mantenga ΔE₀₀ ≤ 2.0 a 45° y ≤ 3.0 en ángulos de rasante; los metálicos de mercancía pueden funcionar ΔE₀₀ ≤ 3.5.
Aprobación en tres etapas, no una. Un flujo de trabajo de tono de cartón cosmético defendible ejecuta (1) un prueba digital con un perfil ICC que incluye simulación de sustrato metálico, (2) un dibujo físico del foil exacto más el tinte en la placa de producción, y (3) un hoja crítica de color OK en el lado de la prensa aprobado bajo D65 a 45°/0° visualización, según ISO 3664. Registre el número de serie del espectrofotómetro y una lectura de brillo (unidades de brillo a 60°) junto a cada aprobación para que los re- pedidos se basen en datos medidos, no en memoria.
Nuestro catálogo de productos de foil enumera los tonos base que anclan las gamas cosméticas — oro pálido y rosa para el cuidado de la piel cálido, plata brillante para sueros de prestigio, holográfico para ediciones limitadas — y el página de aplicación de cosméticos muestra ejemplos trabajados.
Adhesión: sustratos, imprimaciones y pruebas cuantitativas
La adhesión es donde la mayoría de los programas cosméticos de foil en frío silenciosamente no rinden. La unión depende de energía de superficie del sustrato, Química de adhesivo UV, valor de liberación de foil, y velocidad de línea — y pocos convertidores publican números objetivo por tipo de cartón.
Objetivos de pelado base por cartón:
| Sustrato | Objetivo de energía superficial | Objetivo de desprendimiento a 180° (N/15 mm) | Recomendación de imprimación |
|---|---|---|---|
| SBS (sulfato blanqueado) | ≥ 40 dyne/cm | ≥ 3.5 | Opcional — acrilato UV directo |
| CCNB (reciclado recubierto) | ≥ 38 dyne/cm | ≥ 3.0 | sellador a base de agua, 1.5–2.5 gsm |
| tablero recubierto FBB / GC1 | ≥ 40 dyne/cm | ≥ 3.2 | Opcional |
| fibra reciclada (parte superior sin recubrimiento) | ≥ 36 dyne/cm | ≥ 2.5 | Imprimación UV, 2–4 gsm obligatoria |
| liner de PET metalizado | ≥ 42 dyne/cm (post-corona) | ≥ 2.8 | Corona ≥ 42 dyne + capa de unión |
Realiza tres pruebas físicas en cada trabajo, no solo a ojo:
- 1Energía superficial (dyne) — tintas de prueba según ASTM D2578; tratar con corona o aplicar imprimación si alguna cara única está por debajo del objetivo.
- 2Desprendimiento a 180° según ASTM D903 — cortar tiras de 15 mm, acondicionar 24 h, tirar a 300 mm/min en un marco Instron o Chatillon. Registrar el promedio de despegue y el modo de fallo (cohesivo dentro del adhesivo es ideal; interfacial en el límite foil-sustrato es un fallo).
- 3Frotamiento Sutherland, 4 lb, 200 ciclos según TAPPI T830 — el criterio de paso es ≤ 5% de pérdida metálica frente a una muestra fresca bajo inspección visual D65.
Si alguna prueba falla, la escalera correctiva es: peso del primer arriba → re-tratamiento corona → cambio de química adhesiva → cambio de sustrato. Saltarse el escalón y saltar directamente a un nuevo foil casi nunca resuelve un problema de adhesión.
Sobreimpresionabilidad: tintas, barnices e interacciones de secado/curado
La impresión en frío es donde las marcas cosméticas desbloquean metalizados de color — oro rosa de plata más magenta, bronce cálido de plata más amarillo más tinte — pero también es donde se originan la mayoría de las quejas de descascarillado, decoloración y levantamiento de capa transparente. La física: el aluminio de cold foil es solo 30–80 nm de grosor con un recubrimiento de adhesivo UV por debajo, por lo que las tintas y los barnices sobreimpresos no deben hinchar el adhesivo, migrar a través del metal o exceder la unión de pelado durante el curado.
Química de la tinta, clasificada por historial de cartón cosmético:
- Tintas LED-UV — primera opción. Baja carga térmica, alta conversión de doble enlace, migración mínima de fotoiniciadores. Compatible con series de baja migración (por ejemplo, Sun Chemical SunLit LED-UV MP, Flint EkoCure LED). Establecer curado en 500–800 mJ/cm² medido con un EIT Power Puck.
- UV convencional (lámpara de mercurio) — buen rendimiento si se controla la salida de la lámpara; el riesgo es el amarillamiento por sobrecurado en bases de oro pálido y rosa. Curar a 150–220 mJ/cm² UVA.
- Flexo a base de agua — seguro en SBS/FBB recubierto, pero requiere secado por aire caliente que puede levantar los bordes en una amplia cobertura de foil. Limitar a tonos de acento, no a sobreimpresión completa.
- A base de disolventes — evitar en foil en frío por estética. Los disolventes pueden hinchar los adhesivos curados por UV y causar micro-bullición debajo de barniz brillante dentro de 30–60 días.
Barnices y recubrimientos. Usar UV de baja migración brillo o mate calificado para contacto directo con alimentos/cosméticos, aplicado a 3–6 gsm. El mate sobre brillo en línea y el brillo puntual sobre mate son viables en foil en frío, siempre que la pila de foil–adhesivo subyacente haya curado un mínimo 500 mJ/cm² antes de la estación de barniz. Valida cada combinación con un prueba de doble frotamiento con metiletilcetona (MEK) (100 frotamientos), a prueba de tirón de cinta en cruz según ASTM D3359, y un panel de envejecimiento acelerado a 40 °C / 75% HR durante 7 días antes de aprobar.
Configuración de prensa, control de procesos y durabilidad de corte troquelado
El cold foil para cartones de cosméticos se ejecuta casi siempre en línea en un Flexo UV o offset híbrido+flexo prensa de cartón. Los parámetros que separan la producción constante en estantería de la descamación intermitente son los que los convertidores rara vez publican:
- velocidad de línea: 100–250 m/min es el punto óptimo para cobertura de grado cosmético. Por encima de 250 m/min, el tiempo de permanencia del adhesivo bajo el rodillo disminuye y la definición del borde se suaviza.
- Presión de nip en la estación de transferencia: 2.5–4.0 bar, ajustado para alcanzar ~0.15 mm de compresión en cartón de 300 gsm. La baja presión genera vacíos; la alta presión aplasta el cartón y se transmite al tapón terminado.
- Tensión de web de foil: 8–14 N a lo largo de un web de 340 mm, mantenido a ±0.5 N. Una mayor tensión causa desgarro en líneas finas; una menor causa arrugas.
- Anilox para adhesivo UV: 8–12 cm³/m² volumen, 400–500 lpi, hexagonal de 60°. Ajustar hasta 1–2 cm³/m² en soportes no recubiertos o reciclados.
- Curado UV entre el adhesivo y la transferencia de foil: 180–260 mJ/cm² UVA medido a la altura de la bobina, inmediatamente antes del rodillo de pelado.
Troquelado y plegado en cartones con foil en frío. El modo de fallo al que hay que defenderse es fisuras finas a lo largo de los pliegues y micro-desprendimiento en el borde de corte. Mejor práctica:
- Primero marcar, segundo foil no es posible en línea; en su lugar, use reglas de plegado redondeadas (radio de punta de 0.71 mm) en la estación de acabado y respalde el pliegue con un matriz 0,4 mm más profunda que un equivalente sin lámina.
- Troquelado en un cilindro magnético con un troquel rotativo a 4–7° en oblicuo al grano del foil — cortes perpendiculares amplifican la descamación.
- En áreas de foil embosado, mantén profundidad de relieve ≤ 0.4 mm y usar un contador femenino hecho de fibra de cartón, no fenólica, para reducir la abrasión del foil.
A lista de verificación de QC en cada preparación: prueba de tira de pelado, 100 frotaciones de MEK, cruzado, lectura de brillo a 45°, ΔE₀₀ en la hoja OK, e inspección de pliegues rotos a 10× de magnificación. Rechaza y reajusta en cualquier fallo.
Para un recorrido completo por el proceso subyacente, consulte nuestro guía de estampado de foil en frío paso a paso.
Especificaciones regulatorias, de sostenibilidad, almacenamiento y proveedor
Para el embalaje cosmético del mercado estadounidense, el cold foil se encuentra bajo FDA 21 CFR 175/176 enmarcado de contacto indirecto con alimentos donde el cartón contacta con los sachets internos, y debajo CTFA/PCPC orientación de la industria para decoración exterior. Pregunte a cada proveedor de foil por: (1) un declaración de migración referenciando la UE 10/2011 como proxy donde sea aplicable y confirmando el cumplimiento con los umbrales de contacto indirecto de EE. UU.; (2) un informe de metales pesados cubriendo Pb, Cd, Hg, Cr(VI) por debajo de CONEG 100 ppm total; (3) un lista de fotoiniciadores para el adhesivo UV con prueba de grado de baja migración (por ejemplo, sin benzofenona en la pila de contacto con alimentos); (4) un MSDS para la capa adhesiva y de liberación; y (5) datos de vida útil y almacenamiento.
El lenguaje de sostenibilidad debe ser defendible. Los cartones de papel con foil en frío son repulpable en la mayoría de los flujos de fábricas de EE. UU. porque la carga de aluminio es una fracción de un gramo por paquete y el portador de PET se retira como desecho de producción; son no compostable y no debería describirse como tal. Consulta nuestro ¿es reciclable el cold foil? guía para el argumento completo y los datos de apoyo.
Almacenamiento y manejo — rollos de foil en frío: 18–24 °C, 40–60% HR, vertical, alejado de la luz solar directa, utilizado dentro de 12 meses. Cartones terminados: paletice cara de foil a cara de foil con hojas deslizantes, sin envoltura retráctil en contacto directo con áreas metalizadas.
Siguientes pasos
Si estás especificando cold foil para un programa de cajas cosméticas en EE. UU., solicitar un paquete de muestra de cold foil con tus Pantones metálicos objetivo y grado de cartón — devolvemos drawdowns físicos con L medidoab* y datos de pelado en su sustrato dentro de 10 días hábiles. Lleve tres entradas a la primera llamada: (1) un objetivo Pantone o de marca-maestra con una tolerancia ΔE aceptable, (2) una hoja de especificaciones de sustrato que incluye energía superficial y tipo de recubrimiento, y (3) la tinta de sobreimpresión y el barniz transparente que piensas utilizar. Esa triage reduce seis semanas de iteración a dos.
Para decisiones de decoración cosmética adyacentes — cartones plegables en general, construcción de envases de lujo y cruce farmacéutico/dermo — consulte /aplicaciones/cajas-plegables y /aplicaciones/cosméticos.
FAQ
—¿Cómo igualo un tono metálico o de piel Pantone con foil en frío y mido su aceptabilidad?
Retirar tres candidatos de foil más tinte en el cartón real, medir Lab* con un espectrofotómetro de múltiples ángulos a 15°/45°/75°, y mantenga ΔE₀₀ ≤ 2.0 a 45° para tonos críticos en estantería (nudes, dorados cálidos, rosas) y ≤ 3.5 para metálicos de mercancía. Firme bajo D65 a 45°/0° según ISO 3664 y archive el brillo (60° GU) junto a cada aprobación para que los re-pedidos se anclen a datos medidos.
—¿Cuáles son los valores de resistencia al desgarro objetivo para el foil en cartones plegables comunes y cómo se prueban?
Prueba Desprendimiento a 180° según ASTM D903 / ISO 29862, tiras de 15 mm, 300 mm/min, 23 °C / 50% HR, 24 h de curado posterior. Objetivos: SBS ≥ 3.5 N/15 mm, FBB recubierto ≥ 3.2, CCNB ≥ 3.0, reciclado sin recubrimiento ≥ 2.5, liner de PET metalizado ≥ 2.8. El modo de fallo debe ser cohesivo dentro de la capa adhesiva; el fallo interfacial en el límite foil–sustrato es un rechazo.
—¿Qué tipos de tinta y recubrimientos transparentes son compatible de manera confiable para sobreimprimir cold foil sin descascarillarse o decolorarse?
Tintas LED-UV son la opción más segura (500–800 mJ/cm² de curado) con paquetes de fotoiniciadores de baja migración; UV convencional funciona con control de lámpara ajustado (150–220 mJ/cm² UVA); flexo a base de agua es adecuado para matices de acento en cartón recubierto; tintas a base de disolventes deberían evitarse: hinchan los adhesivos UV y causan micro-burbujas en 30–60 días. Combina con barniz UV brillante o mate de baja migración a 3–6 gsm, validado por MEK 100-rub, ASTM D3359 cross-hatch y envejecimiento de 7 días a 40 °C / 75% HR.
—¿Qué configuraciones de prensa reducen la delaminación durante la aplicación de foil en frío en línea?
Mantener la velocidad de línea 100–250 m/min, presión de contacto 2.5–4.0 bar, tensión de la web de foil 8–14 N ± 0.5 N a través de un web de 340 mm, anilox de adhesivo UV 8–12 cm³/m², y curado del adhesivo 180–260 mJ/cm² UVA justo antes del rodillo de pelado. Cada preparación recibe una tira de pelado, 100 frotaciones de MEK, tramas cruzadas y ΔE₀₀ en la hoja OK antes de iniciar la producción.
—¿Cómo afecta el cold foil al troquelado, plegado, durabilidad del embossing y qué ajustes en el proceso previenen el agrietamiento?
Usar reglas de plegado redondeadas (radio de punta de 0.71 mm) con una matriz 0.4 mm más profunda que un equivalente no laminado, orientar cortes de troquel rotativos 4–7° oblicuo al grano del foil, y tapa profundidad de relieve a 0.4 mm con contrapartes hembra de cartón. Inspeccione los pliegues a 10× aumento en busca de grietas finas y escamas en los bordes; cualquiera de las dos es un rechazo inmediato.
—¿Qué pruebas regulatorias o declaraciones del fabricante son necesarias para confirmar que el foil en frío es seguro para el embalaje cosmético en EE. UU.?
Solicite a su proveedor de foil: (1) una declaración de migración contra FDA 21 CFR 175/176 para contacto indirecto con alimentos y la EU 10/2011 como referencia donde sea relevante; (2) un Informe de metales pesados CONEG (Pb, Cd, Hg, Cr(VI) ≤ 100 ppm total); (3) el adhesivo UV lista de fotoiniciadores con evidencia de grado de baja migración; (4) MSDS para adhesivo y liberación; y (5) datos de vida útil y almacenamiento. Para decoración exterior solo cosmética, alinee con CTFA/PCPC orientación de la industria.
—¿Cómo deben almacenarse y manejarse los cartones con foil en frío para preservar la adhesión, el tono y la vida útil?
Almacene rollos de foil en posición vertical a 18–24 °C y 40–60% HR, fuera de la luz solar directa, y consumir dentro de 12 meses de fabricación. Paletiza los cartones terminados foil-cara-a-foil-cara con hojas deslizantes y evitar el envoltorio retráctil en contacto directo con áreas metalizadas. Envíe en remolques controlados por temperatura donde el tránsito supere los 32 °C para evitar el ablandamiento del adhesivo y el cambio de brillo.
Revisado por el equipo técnico de ColdFoilStamping — ingenieros de prensa que comisionan líneas de cold foil en línea para convertidores de cartones cosméticos de EE. UU. y UE. Última actualización 2026-07-16.