Traducción automática. La versión en inglés es la referencia oficial. Ver en inglés
Saltar al contenido principal
Tecnología

Tecnología de estampado en frío: proceso, materiales y puntos de control

El estampado en frío decora un sustrato impreso transfiriendo una capa metálica sobre un adhesivo curable por UV, en línea con impresión flexo u offset y sin un troquel caliente. Esta página explica cómo se construye la película de transferencia, qué variables de prensa deciden el resultado y cómo se debe calificar un grado de foil antes de entrar en producción.

Cómo funciona el proceso de foil en frío en línea

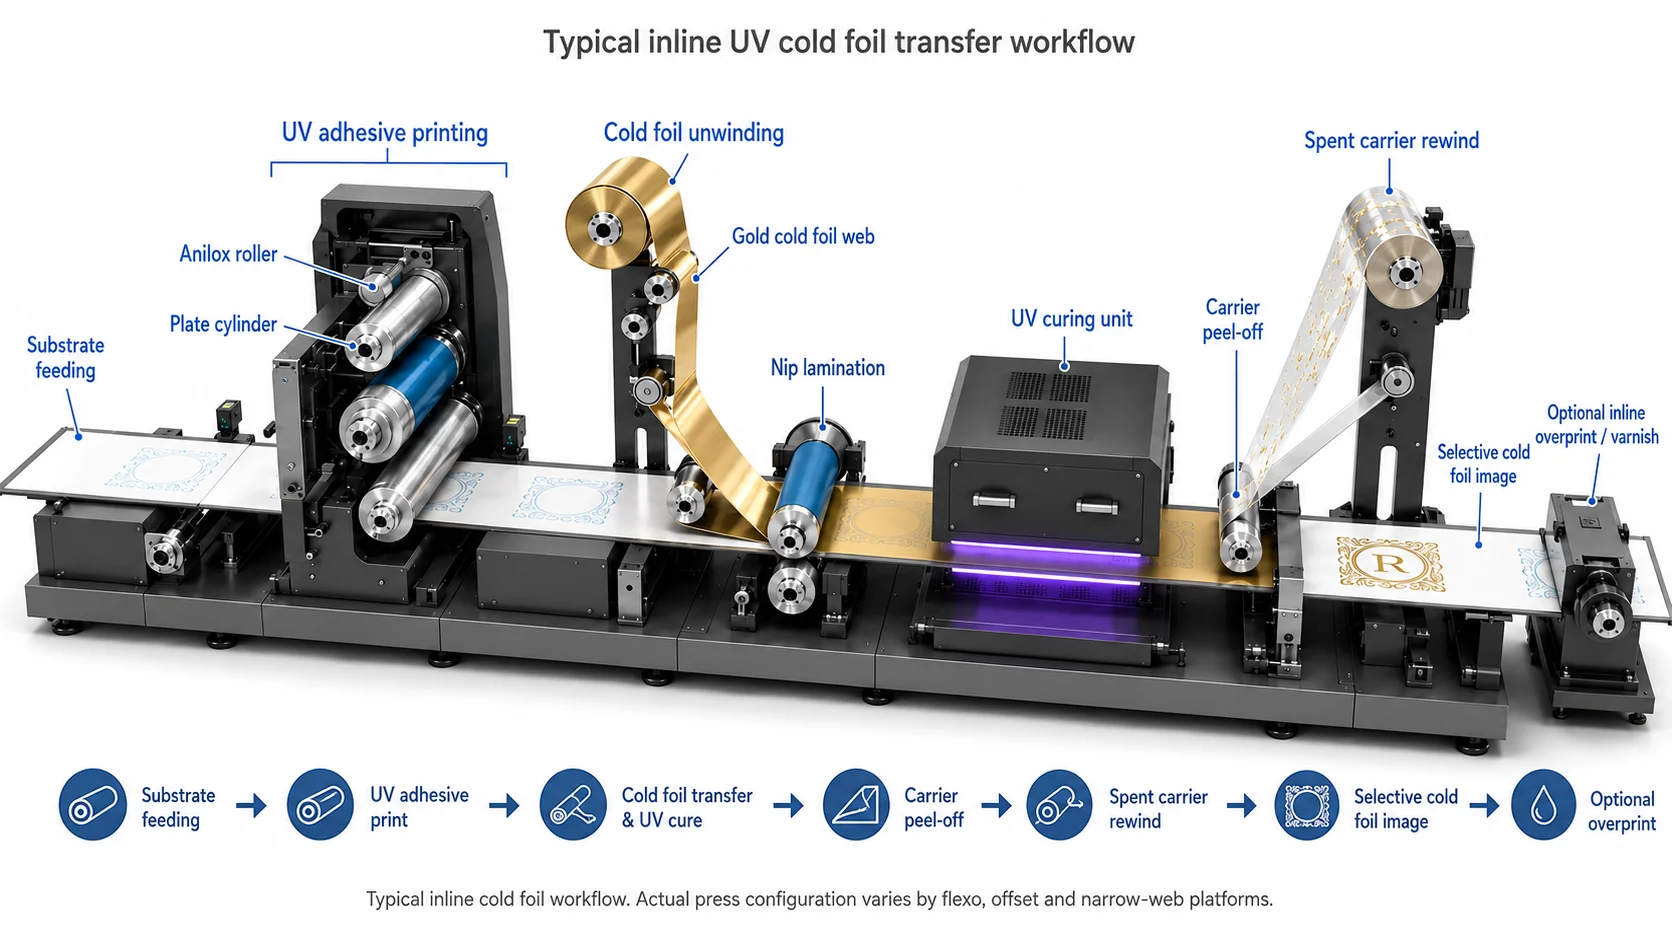
El proceso funciona como una cadena continua dentro de la prensa en lugar de como una operación de acabado separada. El adhesivo se imprime en la forma del diseño, la web de foil lo contacta en un nip controlado, la energía UV cura la unión, y la portadora se rebobina mientras la capa decorativa permanece solo donde se aplicó el adhesivo.

Debido a que la imagen proviene de una película impresa de adhesivo, la calidad de esa película gobierna todo lo que viene después. Una capa de adhesivo desigual, contaminada o insuficientemente curada cambia cómo se libera el foil, y la consecuencia aparece en la hoja como metal faltante, bordes irregulares o foil en áreas no deseadas. El lista de verificación de configuración de prensa cubre el orden en que se verifican esas condiciones antes de una producción.

01

El adhesivo está impreso

Una unidad flexo u offset imprime un adhesivo curable UV en la forma exacta de la obra de arte. Dado que la imagen se imprime en lugar de ser moldeada, los cambios de placa reemplazan la fabricación de troqueles, y la película adhesiva en sí se convierte en lo primero que se controla.

02

Contactos y curas de foil

La web de PET metalizado se encuentra con el adhesivo aún húmedo en un contacto controlado mientras la energía UV cura el vínculo. El portador se rebobina y la capa decorativa permanece solo donde se aplicó el adhesivo, por lo que la carga de presión y la tensión de la web deciden la calidad del borde.

03

Estaciones aguas abajo sobreimprimen

Dado que el curado ocurre en línea, las unidades posteriores pueden imprimir color de proceso o color puntual directamente sobre la superficie metálica. Así es como se producen los metálicos tintados y los degradados sin un segundo paso, sujeto a la compatibilidad de tinta y barniz.

Diagrama del proceso de estampado en frío UV que muestra la impresión del adhesivo, transferencia de foil, curado UV, despegado del portador y rebobinado de foil de desecho
Flujo de trabajo típico de estampado en frío en línea. La configuración real de la prensa varía entre flexo de banda estrecha, flexo de banda ancha y plataformas de offset alimentadas por hojas.
Construcción

Seis capas diseñadas, más delgadas que un cabello humano.

Pase el cursor o toque cualquier capa de la construcción de la lámina para inspeccionar su grosor, función y química del material.

12 µmPelícula de soporte de PET0.5 µmCapa de liberación0.8 µmLaca de color35–50 nmMetalización de aluminio1.5–3 µmAdhesivo UV60–450 gsmSustratoRebobinados del transportador ↺Dirección de prensa

De qué está hecho un film de transferencia de cold foil

Un cold foil no es un material único, sino un apilamiento recubierto que se transporta en una película de poliéster. Solo una parte de ese apilamiento se transfiere al sustrato; el portador se queda atrás en la prensa y se maneja como un flujo separado en la planta de conversión.

Entender qué capa hace qué facilita la lectura de fallos en la prensa. Los problemas de liberación apuntan a la interfaz entre el portador y el metal, las áreas apagadas o moteadas suelen apuntar al adhesivo y al sustrato, y la desviación de color normalmente se encuentra en el sistema de laca en lugar de en la metalización.

Soporte de PET

La película dimensionalmente estable que transporta el apilamiento decorativo a través de la prensa. Se rebobina en la planta de conversión y no forma parte del paquete terminado.

Capa de liberación

La capa que decide cuán fácilmente se separa el metal del portador. La liberación debe coincidir con el sistema de adhesivo; un grado ajustado para un adhesivo puede desprender polvo de foil o dejar vacíos con otro.

Capa metalizada

Una capa de aluminio depositada al vacío, opcionalmente embosada con un patrón de difracción para grados holográficos. Proporciona la reflectividad pero contribuye muy poco al grosor.

Recubrimientos de color y lazo

Lacas que crean efectos metálicos dorados, cobre, champán o de colores y anclan el metal al adhesivo. También influyen en la receptividad al sobreimpresión.

Las calidades individuales difieren en comportamiento de liberación, química de laca y receptividad a la sobreimpresión. El gama de productos de cold foil enumera los acabados que suministramos, y cada uno debe ser confirmado contra su propio adhesivo y sustrato antes de ser especificado.

¿Qué variables controlan la calidad de transferencia?

La calidad de transferencia casi nunca se decide por una sola configuración. Surge de la interacción de la película adhesiva, el nip, la web de foil y el curado, y un cambio en uno de ellos generalmente requiere un cambio compensatorio en otro lugar.

Utilice lo siguiente como la lista de cosas a establecer en una prueba de prensa. Ninguno de ellos debe ser tratado como una especificación fija: modelo de prensa, sustrato, adhesivo, sistema de lámpara, cobertura y grado de foil determinan los ajustes finales para cada trabajo.

Superficie del sustrato

Los sustratos sellados y de baja absorbencia mantienen una película adhesiva definida. Los sustratos no recubiertos o absorbentes atraen el adhesivo hacia la hoja y apagan el efecto metálico a menos que estén tratados.

Peso de película de adhesivo

Demasiado poco adhesivo deja una transferencia incompleta; demasiado causa desbordamiento, halo en los bordes y contaminación de la capa de liberación. El volumen y la viscosidad del anilox son las palancas habituales.

Presión de nip

El foil debe contactar con el adhesivo de manera uniforme a lo largo de todo el ancho. La carga desigual en el nip es una de las causas más comunes de transferencia que es limpia en un lado de la hoja y irregular en el otro.

Tensión de web

Web floja crea arrugas y pliegues; tensión excesiva distorsiona detalles finos y estresa empalmes. La tensión normalmente necesita ser revisada a medida que cambia el diámetro del rollo.

Energía de curado UV

La cura insuficiente deja adhesivo pegajoso y débil; la cura excesiva puede volver quebradizo el enlace y cambiar el comportamiento de sobreimpresión. Mide la salida de la lámpara con un radiómetro en lugar de asumir valores nominales.

grado de foil y fuerza de liberación

La fuerza de liberación determina si los detalles finos se rompen o si se levantan áreas completas. Es una propiedad de la combinación entre el foil y el adhesivo, no del foil solo.

Condiciones de la sala de prensa

La temperatura y la humedad influyen en el comportamiento del sustrato y la reología del adhesivo, por lo que una ventana establecida en una temporada puede necesitar ajustes en otra.

Compatibilidad aguas abajo

Las tintas de sobreimpresión, barnices, laminados y cualquier requisito de migración deben ser parte de la decisión de configuración, no descubiertos después de la producción.

Cuando aparece un fallo, trabajar hacia atrás desde el síntoma es más rápido que reiniciar toda la unidad. El guía fotográfica de defectos de cold foil mapea síntomas visuales comunes al variable más probable de ser responsable.

Cómo interactúan el sustrato, el adhesivo y el curado UV

Estos tres elementos forman un único sistema. El sustrato decide cuánto del adhesivo permanece en la superficie donde puede sostener el foil; el adhesivo decide cuánta energía se necesita para curarlo adecuadamente; y el curado decide si el vínculo resultante es duradero e imprimible.

En un tablero recubierto sellado, la mayor parte del adhesivo permanece disponible en la superficie, por lo que un peso de película modesto da una transferencia limpia. En un sustrato absorbente o no recubierto, el mismo peso de película puede desaparecer en la hoja, lo que tienta a los operadores a aumentar el adhesivo — y eso a su vez eleva el desbordamiento, el halo en los bordes y la demanda de curado. La corrección más productiva suele ser un cambio de imprimación o de sustrato en lugar de más adhesivo.

El curado se sitúa al final de la cadena y es fácil de juzgar mal. La salida de la lámpara disminuye a lo largo de la vida de la lámpara, y una dosis que era adecuada al inicio puede no serlo meses después a mayor velocidad. El curado insuficiente generalmente se manifiesta como pegajosidad, malos resultados de tirón de cinta y problemas de sobreimpresión; el curado excesivo puede producir un enlace quebradizo y agrietamiento en líneas de puntuación o plegado.
Cold foil, hot foil y embellecimiento digital

Las tres rutas alcanzan un objetivo visual similar por diferentes medios, y la elección generalmente se hace por trabajo en lugar de por planta. La tabla a continuación compara cómo se comportan estructuralmente; no las clasifica, porque la respuesta correcta depende de la obra de arte, el sustrato y la longitud de la tirada.

Comparación estructural de foil en frío, estampado en caliente y embellecimiento digital
CaracterísticaEstampado en fríoHot stampingmetálico digital
Portador de imagenImagen de adhesivo impreso (placa)Troquel de metal grabadoImagen digital de tóner o polímero
Calor aplicado al sustratoNoSíVaría según el sistema
Plazo de entrega de herramientasFabricación de placasGrabado del troquelNinguno
Relieve / embosado en la misma estaciónNoSíAlgunos sistemas añaden altura
Sobreimpresionable en líneaSíNoDepende de la configuración
Películas sensibles al calorSíNoDepende del sistema
Ajuste de longitud de tirada típicoTiradas en línea de media a larga duraciónCortas a medianas, o donde se requiere relieveProducciones cortas y datos variables
Donde se sitúa el costeConsumibles y economía del foilHerramientas y preparaciónCosto por unidad de clic o consumible

Muchos convertidores mantienen disponibles ambas rutas de foil y seleccionan según el breve. Donde se involucra relieve esculpido o papel sin recubrimiento muy grueso, el hot stamping sigue siendo la opción más fuerte; donde el rendimiento en línea, películas sensibles al calor o metálicos sobreimpresos son importantes, el cold foil generalmente lo es.

Cómo debe calificarse un grado de lámina

La calificación significa reproducir tus propias condiciones de producción en lugar de aceptar una hoja de datos. Ejecuta el grado candidato con la configuración de adhesivo y lámpara que utilizas, en los sustratos que compras, a la velocidad que pretendes vender.

Una secuencia práctica es comenzar con una verificación breve de apariencia y adhesión a baja velocidad, luego aumentar a velocidad de producción mientras se observan los bordes de transferencia y el polvo de foil, y luego realizar una tirada más larga para ver si el comportamiento de liberación varía a medida que cambia el diámetro del rollo de foil. Termina con las verificaciones posteriores que importan para el trabajo: adhesión de sobreimpresión, compatibilidad de barniz o laminado, tirón de cinta, resistencia al desgaste y cualquier prueba de migración o cumplimiento que requiera tu mercado, y registra los ajustes que produjeron un resultado aceptable para que el trabajo pueda repetirse.

Si prefieres evaluar acabados antes de reservar tiempo de prensa, el kit de muestra de cold foil te permite revisar muestras físicas contra tu obra de arte y sustrato primero.

Rutas de producción flexo y offset

Las dos rutas dominantes difieren principalmente en cómo se dosifica el adhesivo y cómo se maneja la bobina o la hoja. En flexo de ancho estrecho y ancho, el volumen de adhesivo se establece mediante el anilox y la plancha, lo que hace que la especificación del anilox sea una variable central. En offset alimentado por hojas, el adhesivo se entrega a través de una plancha y una mantilla en una torre de foil, por lo que el estado de la mantilla y el apilamiento se convierten en los controles equivalentes.

Ambos caminos convergen en los mismos requisitos: contacto uniforme de la presión, tensión estable de la web, curado suficiente y un grado de foil que coincida con el adhesivo. La orientación detallada y específica de cada ruta se establece en nuestras páginas sobre estampado de foil en frío flexo y hot stamping de cold foil offset.

Preguntas frecuentes

Preguntas de ingeniería y adquisiciones que escuchamos con más frecuencia de los convertidores y propietarios de marcas que evalúan el estampado en frío.

Pregunte a nuestro equipo técnico

El estampado en frío es un proceso de decoración en línea que transfiere una capa metálica a un sustrato utilizando adhesivo curable por UV en lugar de un troquel caliente. El adhesivo se imprime en la forma de la obra de arte, la web de foil se presiona contra él, la energía UV cura el vínculo, y la película portadora se rebobina mientras la capa decorativa permanece solo en la imagen impresa.

Continuar con una prueba de prensa

La forma más rápida de pasar de la teoría a una especificación utilizable es una prueba en su propia prensa, con su sustrato y adhesivo. Envíenos el modelo de prensa, sustrato, carácter de la obra de arte y longitud de tirada objetivo y le recomendaremos los grados que vale la pena probar.