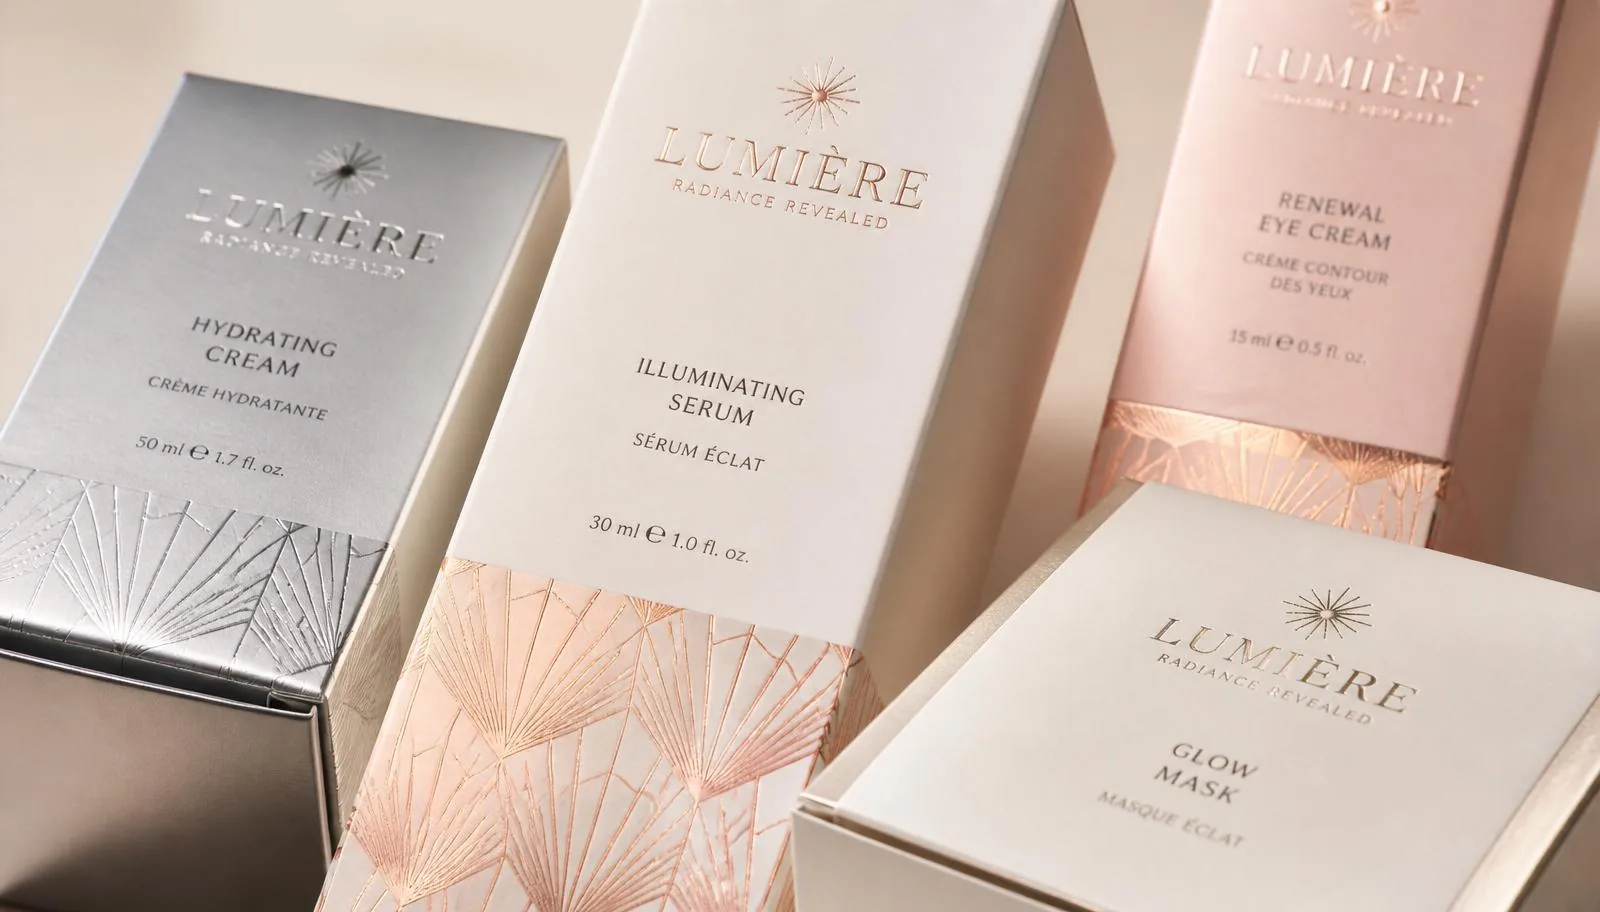
“TL;DR: Für US-kosmetische Kartons, behandeln Sie Kaltfolie als ein kontrolliertes Farbsystem, kein Finish. Ordnen Sie jede Pantone-Metallfarbe einem physischen Folienmuster mit einem ΔE₀₀ ≤ 2.0 Regaltoleranz, Halt 180° Ablösestärke ≥ 3,0 N/15 mm auf SBS/CCNB-Materialien, und qualifizieren Sie Überdruckfarben und Klarlacke auf dem genauen Folien–Substrat–Kleber-Stapel vor dem Pilotprojekt. Messen Sie diese drei Variablen, und die Konsistenz im Regal folgt.
Schönheitskäufer treffen eine Verpackungsentscheidung in ~0.4 Sekunden im Regal, und metallische Einheitlichkeit ist das stärkste Signal für wahrgenommene Qualität. Dennoch sind die meisten Cold-Foil-Briefings für Kosmetikverpackungen — lippenstift, mascara, serum, prestige hautpflege — werden immer noch ohne quantifizierte farbtoleranzen, ohne gemessene haftungsziele und ohne eine dokumentierte überdruckkompatibilitätsmatrix versendet. Dieser leitfaden schließt diese drei lücken für die kosmetikverpackungsteams des us-marktes. Für angrenzende entscheidungen (wärmeempfindliche filme vs. karton, kostenkurve, versionierung) siehe unser Leitfaden Heiß- vs Kaltfolienprägung und die Kostenrechner für Cold Foil Stamping.
Farbabgleich und Farbkonstanz für kosmetische Kartons
Metallisches Kaltes Foil verhält sich nicht wie eine Prozessfarbe: es hat ein spekularer (Spiegel-) Anteil plus ein diffuser Bestandteil, und der sichtbare Farbton verschiebt sich mit der Betrachtungsgeometrie. Ein rigoroses Farbtonprogramm für kosmetische Kartons kontrolliert daher vier Variablen parallel: Folienbasisfarbe (silber, hellgold, hellgold, rose, holographisch), CMYK-Tönung, die oben gedruckt ist, Substratweißheit und Klarlackglanz.
Erstellen Sie eine messbare Pantone-zu-Folie-Karte. Für jede Pantone Metallic oder Marken-PMS-Farbe ziehen Sie mindestens drei Folien-plus-Tönung-Kandidaten auf dem tatsächlichen Kartonmaterial herunter und messen Sie mit einem Multi-Winkel-Spektrophotometer (z. B., X-Rite MA-5 QC oder BYK-mac i) bei 15°, 45° und 75°. Aufzeichnung Lab* in jedem Winkel und berechnen ΔE₀₀ gegen das Markenmaster. Für regal-kritische Farbtöne — Nudes, Rosen, warme Goldtöne, die auf Hauttöne abgestimmt sind — halten Sie ΔE₀₀ ≤ 2.0 bei 45° und ≤ 3,0 bei Schrägwinkeln; Handelsmetalle können laufen ΔE₀₀ ≤ 3.5.
Drei-Stufen-Abnahme, nicht eine. Ein verteidigbarer Workflow für kosmetische Kartonschattierungen läuft (1) ein digitaler Proof mit einem ICC-Profil, das die Simulation von metallischen Substraten umfasst, (2) ein physischer Drawdown von der genauen Folie-plus-Tönung auf Produktionsplatte, und (3) ein Druckseitiges kritisches Farb-OK-Blatt genehmigt unter D65 bei 45°/0° Betrachtung gemäß ISO 3664. Protokollieren Sie die Seriennummer des Spektrophotometers und eine Glanzmessung (60° Glanzwerte) neben jeder Genehmigung, damit Nachbestellungen an gemessene Daten und nicht an Erinnerungen gebunden sind.
Unsere Katalog der Folienprodukte listet die Basisfarben auf, die kosmetische Reihen verankern — blasses Gold und Rosé für warme Hautpflege, helles Silber für Prestige-Seren, holographisch für limitierte Auflagen — und die Seite für Kosmetik-Anwendungen zeigt bearbeitete Beispiele.
Haftung: Substrate, Primer und quantitative Tests
Die Haftung ist der Bereich, in dem die meisten Kaltfolien-Kosmetikprogramme stillschweigend unterperformen. Die Bindung hängt von Oberflächenenergie des Substrats, UV-Kleberchemie, Folienfreigabewert, und Liniengeschwindigkeit — und nur wenige Konverter veröffentlichen Zielzahlen nach Plattenart.
Board-by-Board-Baseline-Abziehziele:
| Substrat | Ziel der Oberflächenenergie | 180° Ablösungsziel (N/15 mm) | Primer-Empfehlung |
|---|---|---|---|
| SBS (gebleichtes Sulfat) | ≥ 40 dyne/cm | ≥ 3.5 | Optional — UV-Acrylat direkt |
| CCNB (beschichtet recycelt) | ≥ 38 dyne/cm | ≥ 3.0 | wasserbasierte Versiegelung, 1,5–2,5 gsm |
| FBB / GC1 beschichteter Karton | ≥ 40 dyne/cm | ≥ 3.2 | Optional |
| Recycelte Faser (unbeschichtete Oberseite) | ≥ 36 dyne/cm | ≥ 2.5 | UV Primer, 2–4 gsm obligatorisch |
| Metallisiertes PET-Folie | ≥ 42 dyne/cm (post-Corona) | ≥ 2.8 | Corona ≥ 42 Dyne + Haftvermittler |
Führen Sie drei physische Tests bei jedem Auftrag durch, nicht nur Augenmaß:
- 1Oberflächenenergie (dyne) — Testtinten gemäß ASTM D2578; Corona-Behandlung oder Primer auftragen, wenn eine einzelne Fläche unter dem Zielwert liegt.
- 2180° Ablösung gemäß ASTM D903 — schneiden Sie 15 mm Streifen, 24 h konditionieren, bei 300 mm/min auf einem Instron- oder Chatillon-Rahmen ziehen. Protokollieren Sie den durchschnittlichen Abziehwert und den Modus des Versagens (kohäsiv innerhalb des Klebers ist ideal; interfacial an der Folien-Substrat-Grenze ist ein Fehler).
- 3Sutherland-Rub, 4 lb, 200 Zyklen gemäß TAPPI T830 — das Passkriterium ist ≤ 5% metallischer Verlust im Vergleich zu einer frischen Probe unter D65 visueller Inspektion.
Wenn ein Test fehlschlägt, ist die Korrekturtreppe: Primergewicht erhöhen → Corona-Nachbehandlung → Klebstoffchemie ändern → Substratwechsel. Das Überspringen der Leiter und das direkte Springen zu einer neuen Folie löst fast nie ein Haftungsproblem.
Überdruckfähigkeit: Tinten, Lacke und Trocknungs-/Aushärtungsinteraktionen
Überdruckte Kaltfolie ist der Bereich, in dem Kosmetikmarken freischalten farbige Metalliken — Roségold aus Silber-plus-Magenta, warmes Bronze aus Silber-plus-Gelb-plus-Ton — aber hier entstehen auch die meisten Beschwerden über Abblättern, Verfärbung und Klarlackablösung. Die Physik: Kaltfolienaluminium ist nur 30–80 nm dick mit einem UV-härtenden Haftgrund darunter, sodass überdruckte Tinten und Klarlacke den Kleber nicht quellen, durch das Metall migrieren oder die Ablösefestigkeit während der Aushärtung überschreiten dürfen.
Farbenchemie, eingestuft nach Erfolgen bei Kosmetikverpackungen:
- LED-UV-Farben — erste Wahl. Geringe Wärmebelastung, hohe Doppelbindungskonversion, minimale Photoinitiator-Migration. Kompatibel mit Niedrig-Migrationsserien (z. B. Sun Chemical SunLit LED-UV MP, Flint EkoCure LED). Aushärtung auf 500–800 mJ/cm² gemessen mit einem EIT Power Puck.
- Konventionelles UV (Quecksilberlampe) — starker Performer, wenn die Lampenleistung kontrolliert wird; Risiko ist Überhärtungsgelbfärbung auf hellgoldenen und roséfarbenen Basen. Aushärten bei 150–220 mJ/cm² UVA.
- wasserbasierte Flexo — sicher auf beschichtetem SBS/FBB, erfordert jedoch Heißlufttrocknung, die bei breiter Folienabdeckung Kanten anheben kann. Beschränken Sie sich auf Akzenttöne, nicht auf vollständige Überdrucke.
- Lösungsmittelbasiert — vermeiden bei Kaltfolie für Schönheit. Lösungsmittel können UV-härtende Kleber aufquellen und verursachen Mikro-Blasenbildung unter Glanzlack innerhalb von 30–60 Tagen.
Lacke und Beschichtungen. Verwenden niedrig-migrierender UV-Glanz oder -Matt für direkten Lebensmittel-/Kosmetikkontakt geeignet, angewendet bei 3–6 gsm. In-line-Matt-über-Glanz und Spot-Glanz-auf-Matt sind beide auf kalter Folie möglich, vorausgesetzt, der zugrunde liegende Folien–Klebstoffstapel hat mindestens ausgehärtet 500 mJ/cm² bevor die Lackstation. Validieren Sie jede Kombination mit einem Methyl-ethyl-keton (MEK) Doppelreibetest (100 Reibungen), a Kreuzschraffur-Tape-Zug gemäß ASTM D3359, und ein 40 °C / 75% RH beschleunigtes Alterungspanel für 7 Tage vor der Abnahme.
Druckeinrichtung, Prozesskontrolle und Stanzhaltbarkeit
Cold Foil für Kosmetikverpackungen wird fast immer inline auf einem UV-Flexo oder hybride Offset+Flexo Kartonpresse. Die Parameter, die konsistente Regalproduktion von intermittierendem Abblättern trennen, sind die, die Konverter selten veröffentlichen:
- Liniengeschwindigkeit: 100–250 m/min ist der optimale Bereich für kosmetische Abdeckung. Über 250 m/min sinkt die Haftzeit unter dem Nip und die Kantendefinition wird weicher.
- Nip-Druck an der Transferstation: 2.5–4.0 bar, abgestimmt auf ~0,15 mm Kompression auf 300 gsm Karton. Unterdruck erzeugt Hohlräume; Überdruck zerdrückt den Karton und überträgt sich auf den fertigen Deckel.
- Folienbahnschluss: 8–14 N über einem 340 mm breiten Web, gehalten an ±0.5 N. Höhere Spannung verursacht Risse an feinen Haarlinien; niedrigere verursacht Falten.
- Anilox für UV-Kleber: 8–12 cm³/m² Volumen, 400–500 lpi, 60° hexagonal. Erhöhen Sie um 1–2 cm³/m² bei unbeschichteten oder recycelten Materialien.
- UV-Härtung zwischen Kleber und Folienübergang: 180–260 mJ/cm² UVA gemessen in Webhöhe, unmittelbar vor der Abziehwalze.
Stanz- und Rillvorgänge auf kaltfolierten Kartons. Der Fehlermodus, gegen den man sich verteidigen muss, ist Haarrissbildung entlang der Falten und Mikro-Abblättern an der Schnittkante. Beste Praxis:
- Zuerst rillen, dann Folie ist inline nicht möglich — stattdessen verwenden Sie gerundete Rillenschneider (0,71 mm Spitzenradius) bei der Verarbeitungsstation und die Falz mit einem Matrix 0,4 mm tiefer als ein nicht-foliertes Äquivalent.
- Stanzschnitt auf einem magnetischen Zylinder mit einem rotierenden Stanzwerkzeug bei 4–7° schräg zur Folienrichtung — senkrechte Schnitte verstärken das Abblättern.
- Auf geprägten Folienbereichen, halte Präge-Tiefe ≤ 0,4 mm und verwenden ein weiblicher Zähler aus Faserplatte, nicht phenolisch, um Folienabrieb zu reduzieren.
A QC-Checkliste bei jeder Vorbereitung: Abziehstreifen-Test, MEK 100-Rub, Kreuzhatch, 45° Glanzmessung, ΔE₀₀ auf dem OK-Bogen und eine Rissinspektion bei 10× Vergrößerung. Bei jedem einzelnen Fehler ablehnen und neu einstellen.
Für einen vollständigen Pressenseitigen Überblick über den zugrunde liegenden Prozess, siehe unser Schritt-für-Schritt-Kaltfolienstanzleitfaden.
Regulatorische, nachhaltige, Lager- und Lieferantenspezifikationen
Für kosmetische Verpackungen auf dem US-Markt, liegt Kaltfolie unter FDA 21 CFR 175/176 indirekt-Lebensmittelkontakt-Rahmen, wo der Karton mit inneren Beuteln in Kontakt kommt, und darunter CTFA/PCPC Branchenspezifische Hinweise für äußere Dekoration. Fragen Sie jeden Folienlieferanten nach: (1) einem Migrationserklärung unter Bezugnahme auf EU 10/2011 als Proxy, wo anwendbar, und Bestätigung der Einhaltung der US-Grenzwerte für indirekten Kontakt; (2) ein Schwermetallbericht Abdeckung von Pb, Cd, Hg, Cr(VI) unter CONEG 100 ppm insgesamt; (3) ein Photoinitiatorliste für den UV-Kaltfolienkleber mit Nachweis der Niedrigmigrationsklasse (z. B. kein Benzophenon im Lebensmittelkontaktstapel); (4) ein MSDS für Klebstoff- und Trennschicht; und (5) Haltbarkeits- und Lagerdaten.
Die Sprache der Nachhaltigkeit muss verteidigt werden können. Kaltfolierte Papierkartons sind wiederaufbereitbar in den meisten US-Mühlenströmen da die Aluminiumlast ein Bruchteil eines Gramms pro Packung beträgt und der PET-Träger als Produktionsabfall abgezogen wird; sie sind nicht kompostierbar und sollten nicht so beschrieben werden. Siehe unser Ist Kaltfolie recycelbar? Leitfaden für das vollständige Argument und unterstützende Daten.
Lagerung & Handhabung — Kaltfolienrollen: 18–24 °C, 40–60 % RH, aufrecht, fern von direkter Sonneneinstrahlung, innerhalb von 12 Monate. Fertige Kartons: Palettieren Sie Folie-zu-Folie mit Trennblättern, kein Schrumpfmaterial in direktem Kontakt mit metallisierten Bereichen.
Nächste Schritte
Wenn Sie Cold Foil für ein US-Kosmetikverpackungsprogramm spezifizieren, Anfrage ein Cold-Foil-Musterpaket mit Ihren Ziel-Pantone-Metalltönen und der Kartonqualität — wir geben physische Proben mit gemessenem L zurück.ab* und Peel-Daten auf Ihrem Substrat innerhalb von 10 Werktagen. Bringen Sie drei Eingaben zum ersten Anruf mit: (1) ein Pantone- oder Marken-Master-Ziel mit einer akzeptablen ΔE-Toleranz, (2) ein Substratspezifikationsblatt einschließlich Oberflächenenergie und Beschichtungstyp, und (3) die Überdrucktinte und den Klarlack, die Sie verwenden möchten. Diese Triage reduziert sechs Wochen Iteration auf zwei.
Für angrenzende Entscheidungen zur kosmetischen Dekoration – Faltkartons im Allgemeinen, Luxusverpackungsbau und Pharma/Dermo-Crossover – siehe /anwendungen/faltschachteln und /anwendungen/kosmetik.
FAQ
—Wie passe ich einen Pantone-Metallik- oder Hauttönungsfarbton mit Kaltfolie an und messe die Akzeptanz?
Ziehen Sie drei Folie-plus-Tönung Kandidaten auf dem tatsächlichen Karton, messen Sie Lab* mit einem Multi-Winkel-Spektrophotometer bei 15°/45°/75°, und halten ΔE₀₀ ≤ 2.0 bei 45° für regal-kritische Farbtöne (Nudes, warme Goldtöne, Rosen) und ≤ 3.5 für Handelsmetallfarben. Genehmigen Sie unter D65 bei 45°/0° nach ISO 3664 und archivieren Sie den Glanz (60° GU) zusammen mit jeder Genehmigung, damit Nachbestellungen an gemessene Daten anknüpfen.
—Was sind die Zielwerte für die Abziehfestigkeit von Kaltfolie auf gängigen Faltkartonmaterialien und wie werden sie getestet?
Test 180° Ablösung gemäß ASTM D903 / ISO 29862, 15 mm Streifen, 300 mm/min, 23 °C / 50% RH, 24 h Nachhärtung. Ziele: SBS ≥ 3,5 N/15 mm, beschichtetes FBB ≥ 3,2, CCNB ≥ 3,0, recyceltes unbeschichtetes ≥ 2,5, metallisierte PET-Folie ≥ 2,8. Der Fehlermodus muss kohäsiv innerhalb der Klebeschicht sein; interfacialer Fehler an der Folie-Substrat-Grenze ist ein Ausschluss.
—Welche Tintentypen und Klarlacke sind zuverlässig kompatibel für das Überdrucken von Kaltfolie ohne Abblättern oder Verfärbung?
LED-UV-Farben sind die sicherste erste Wahl (500–800 mJ/cm² Aushärtung) mit niedrig-migrierenden Photoinitiator-Paketen; konventionelles UV funktioniert mit strenger Lampensteuerung (150–220 mJ/cm² UVA); wasserbasierte Flexo ist gut für Akzenttöne auf beschichtetem Karton; Lösungsmitteltinten sollten vermieden werden — sie quellen UV-Klebstoffe und verursachen Mikroblasenbildung über 30–60 Tage. Kombinieren Sie mit niedrig-migrierendem UV-Glanz- oder Mattlack bei 3–6 gsm, validiert durch MEK 100-rub, ASTM D3359 Kreuzschnitt und 7-tägige Alterung bei 40 °C / 75 % RH.
—Welche Druckeinstellungen reduzieren die Delaminierung während der Inline-Kaltfolienanwendung?
Halten Sie die Liniengeschwindigkeit 100–250 m/min, Nip-Druck 2.5–4.0 bar, Folienbahnspannung 8–14 N ± 0.5 N über einen 340 mm breiten Bahn, UV-harz Anilox 8–12 cm³/m², und Kleberhärtung 180–260 mJ/cm² UVA kurz vor der Abziehwalze. Jede Vorbereitung erhält einen Abziehstreifen, MEK 100-Rub, Kreuzschraffur und ΔE₀₀ auf dem OK-Blatt, bevor die Produktion läuft.
—Wie beeinflusst Kaltfolie das Stanzen, Falten, die Prägehaltbarkeit und welche Prozessanpassungen verhindern Risse?
Verwenden gerundete Rillenschneider (0,71 mm Spitzenradius) mit einer Matrix, die 0,4 mm tiefer ist als ein nicht folierter Vergleich, orientieren Sie Rotationsstanzungen 4–7° schräg zur Folienstruktur, und Kappe Präge-Tiefe bei 0,4 mm mit Faserplatten-Weibchen. Überprüfen Sie Falten bei 10× Vergrößerung auf Haarrisse und Randabplatzungen – beides ist ein sofortiger Ausschluss.
—Welche regulatorischen Tests oder Herstellererklärungen sind erforderlich, um zu bestätigen, dass Kaltfolie für kosmetische Verpackungen in den USA sicher ist?
Fordern Sie von Ihrem Folienlieferanten an: (1) eine Migrationsaussage gegen FDA 21 CFR 175/176 für indirekten Lebensmittelkontakt und EU 10/2011 als Proxy, wo relevant; (2) ein CONEG-Schwermetallbericht (Pb, Cd, Hg, Cr(VI) ≤ 100 ppm insgesamt); (3) der UV-Kleber Photoinitiatorliste mit Nachweisen für niedrig-migrierende Qualitäten; (4) MSDS für Klebstoff und Trennung; und (5) Haltbarkeits- und Lagerdaten. Für kosmetisch-only äußere Dekoration, richten Sie sich nach CTFA/PCPC Branchenspezifischen Hinweisen.
—Wie sollten kaltfolierte Kartons gelagert und gehandhabt werden, um Haftung, Farbton und Haltbarkeit zu erhalten?
Lagern Sie Folienrollen aufrecht bei 18–24 °C und 40–60 % RH, aus direkter Sonneneinstrahlung, und innerhalb von 12 Monate von Herstellung. Palettieren Sie fertige Kartons folie-zu-folie mit Trennblättern und vermeiden Sie Schrumpffolie in direktem Kontakt mit metallisierten Bereichen. Versenden Sie in temperaturkontrollierten Anhängern, wenn der Transport 32 °C überschreitet, um ein Erweichen des Klebers und einen Glanzwechsel zu verhindern.
Überprüft vom technischen Team von ColdFoilStamping — Druckingenieure, die Inline-Kaltfolienlinien für US- und EU-Kosmetikverpackungshersteller in Betrieb nehmen. Letzte Aktualisierung 2026-07-16.