01
1 — Hochgeschwindigkeits-Flexo-Kleber
UV-Kleber auf BOPP, PET oder folienlaminierten Film bei voller Produktionsgeschwindigkeit ohne Webspannungseinbußen gedruckt.
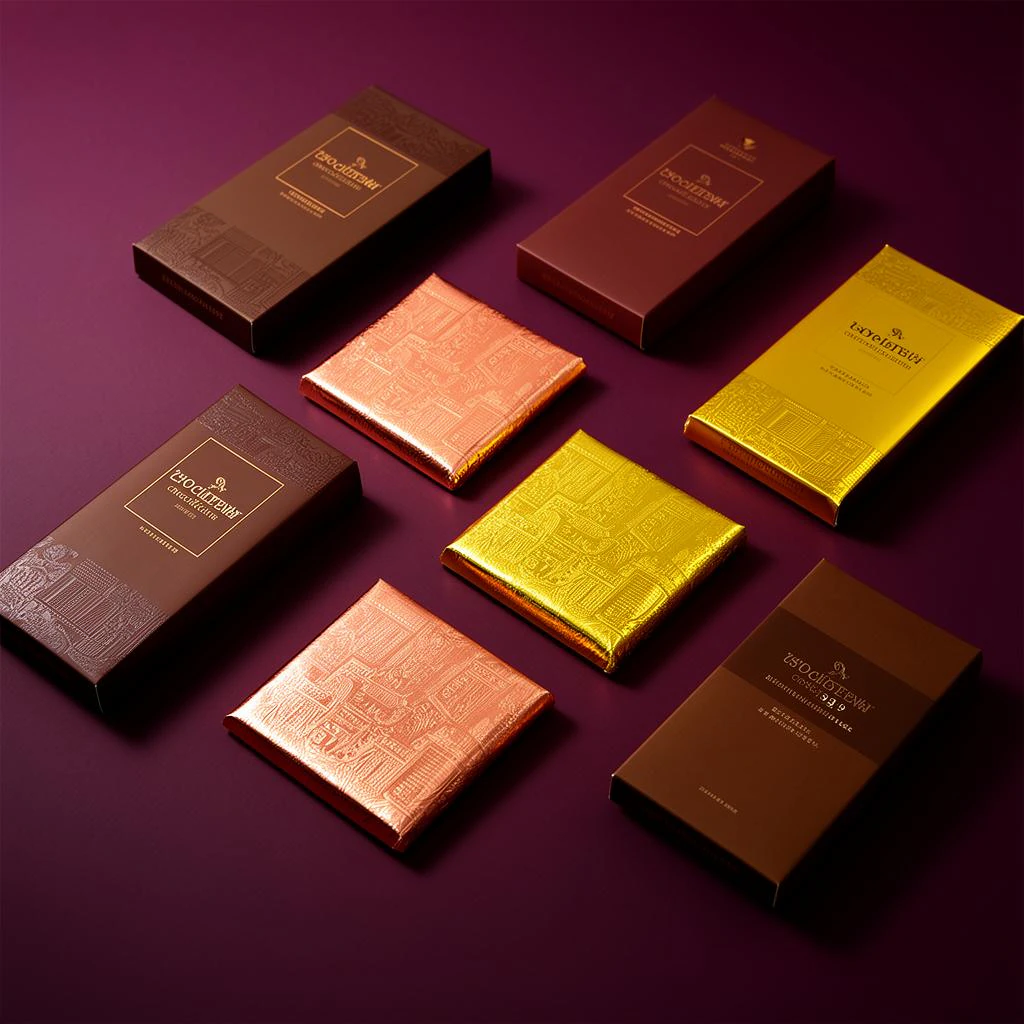
Kaltfolien-Schokoladen- und Bonbonverpackungen bei voller Flexo-Durchsatz.
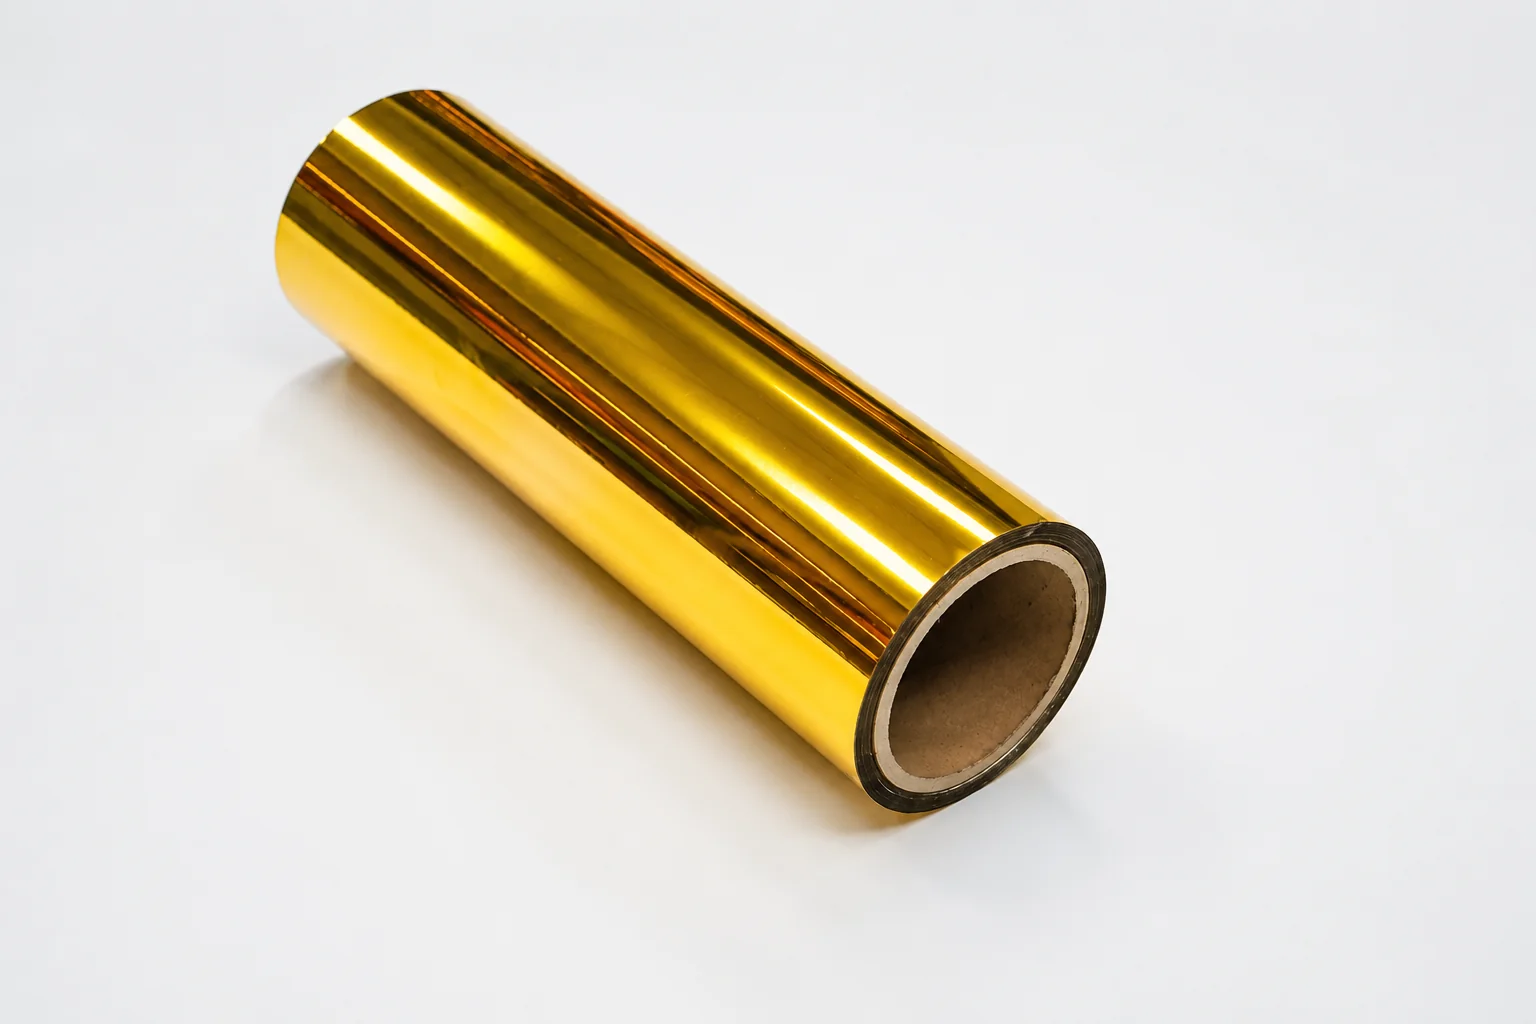
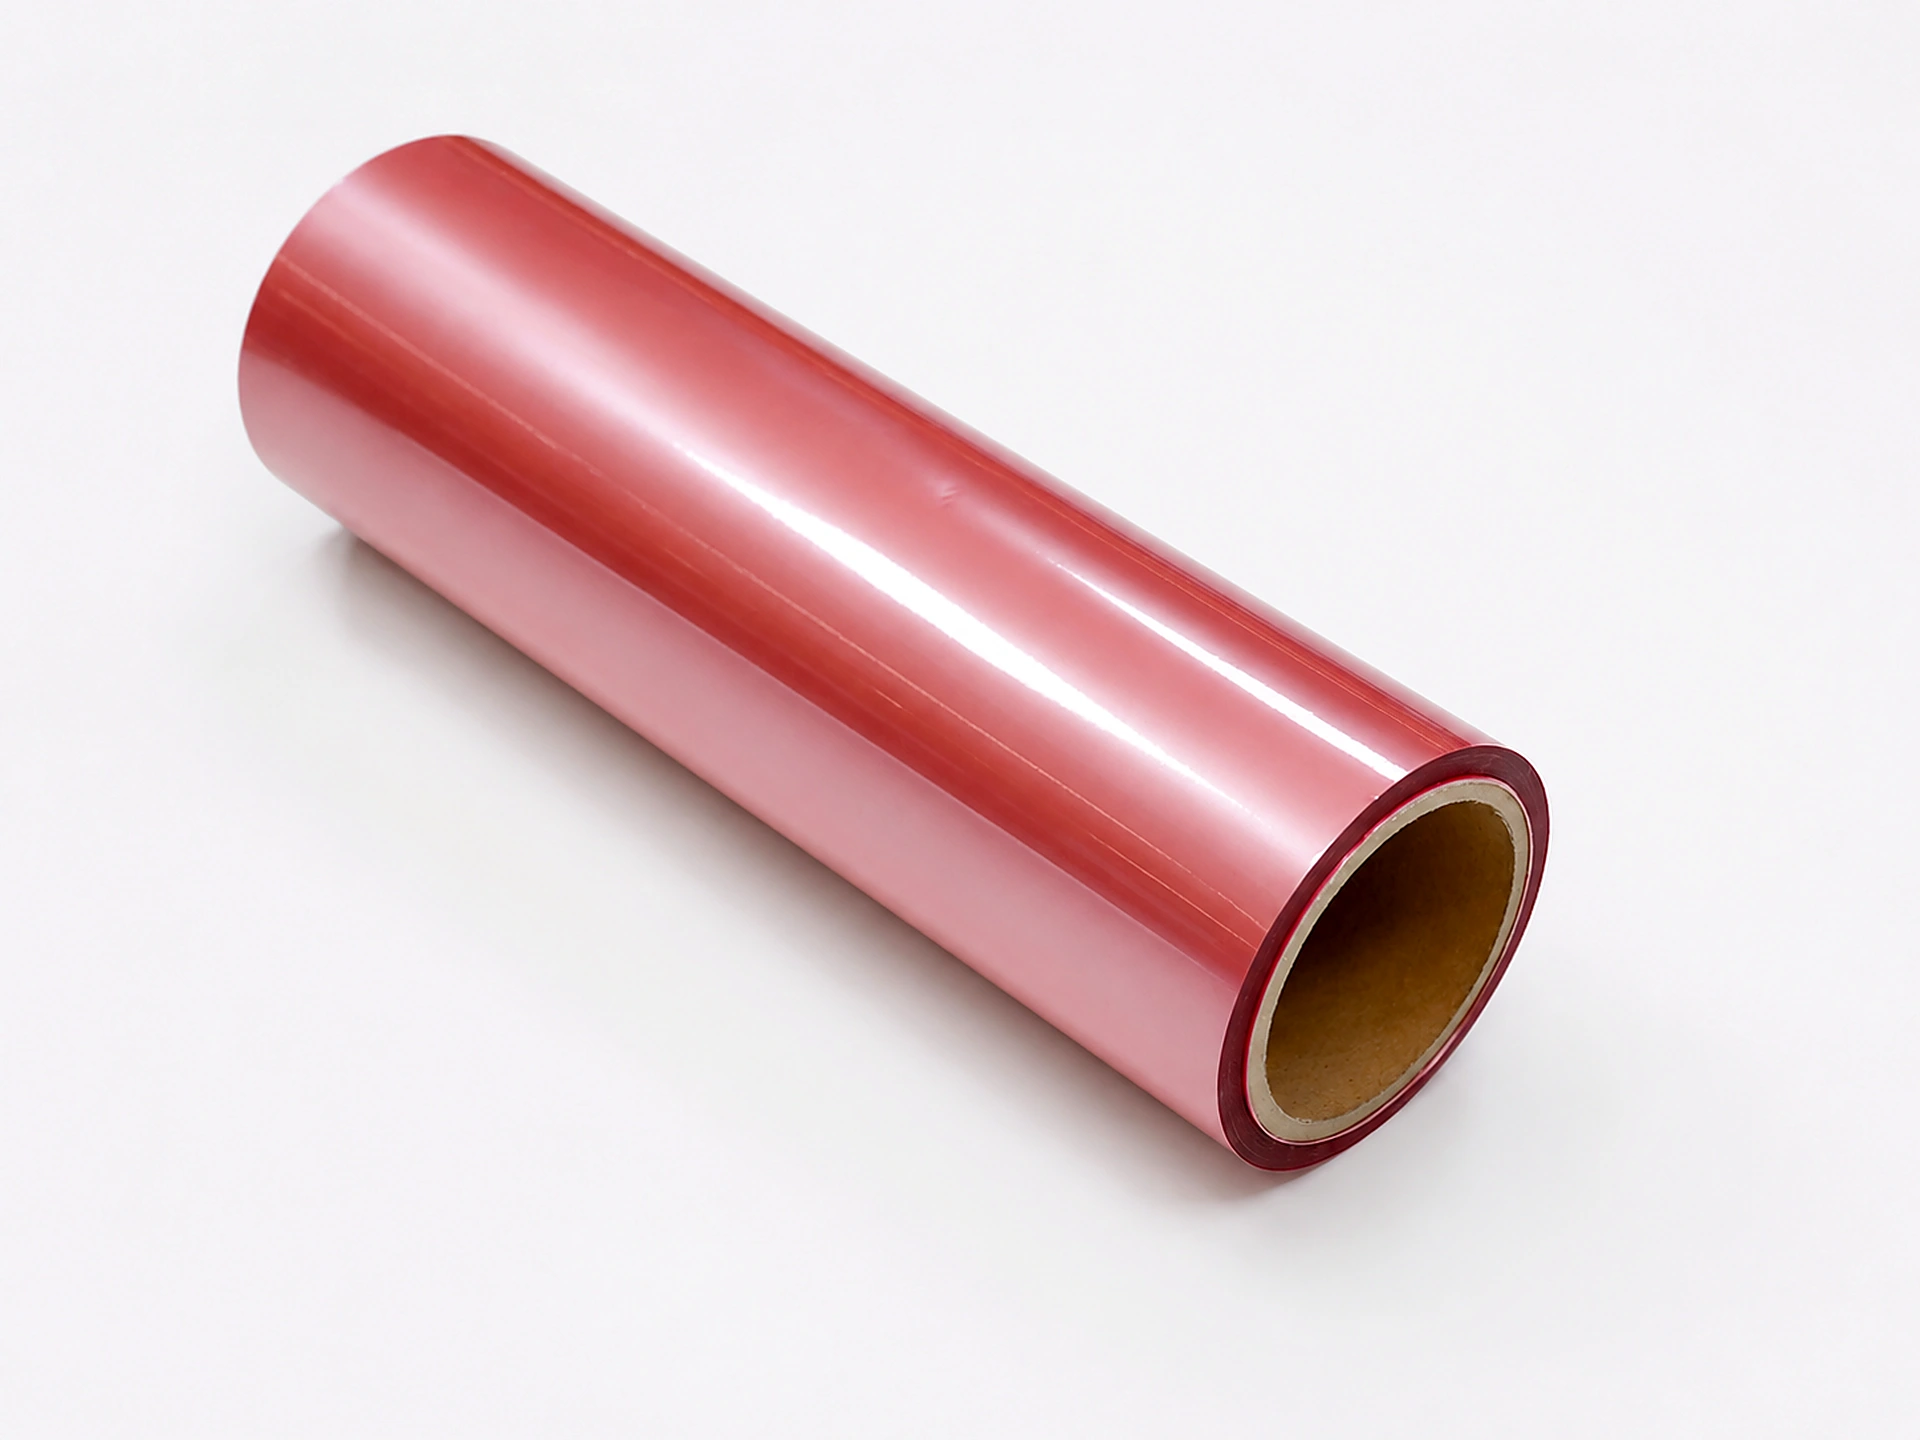
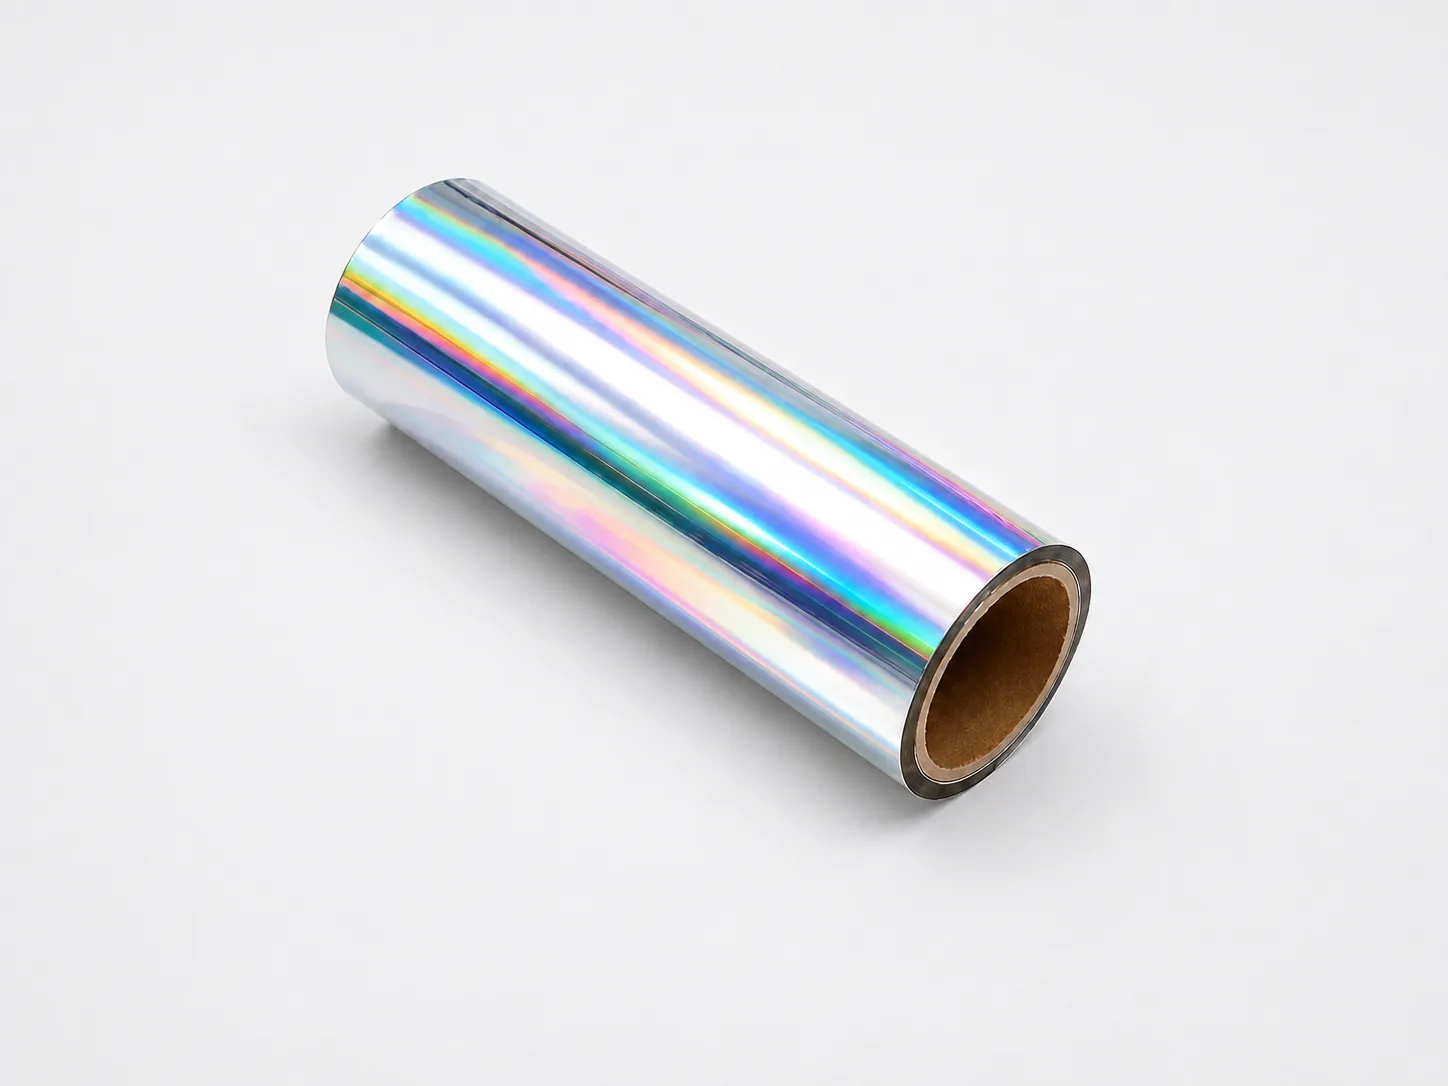
Süßwarenverpackungen sind arguably der härteste Test für jeden Dekorationsprozess: dünne metallisierte Filme, sehr hohe Liniengeschwindigkeiten, enge Wirtschaftlichkeit und Marken-Teams, die immer reichhaltigere metallische Paletten verlangen. Cold-Foil-Stamping wurde dafür gemacht. CFS-Folienübertragungen bei 300+ m/min auf BOPP, PET und aluminiumlaminierten Folien ohne Wärmeverzerrung, und eine einzelne SKU von hellem Gold kann inline in Rosé, Kupfer, Bronze und Champagner eingefärbt werden — was die Überbestände an Folien, die das Heißprägeverfahren für saisonale und limitierte Serien erzeugt, eliminiert.
Cold Foil Stamping überträgt metallische Dekorationen auf BOPP, PET und aluminiumlaminierten Süßwarenfolien 18–40 µm bei 250–350 m/min auf inline UV Flexo, ohne die Wärmeverzerrung, die Hot Stamping Folie (100–150 °C Messingstempel) auf dünnen Polymerbahnen verursacht. Getönte Überdrucke bilden Rosé-, Kupfer-, Bronze- und Champagnerpaletten aus einer einzigen Basisfolie — wiederaufbereitbare / mono-material PE/PP Varianten sind für recycelbare Verpackungsprogramme erhältlich.
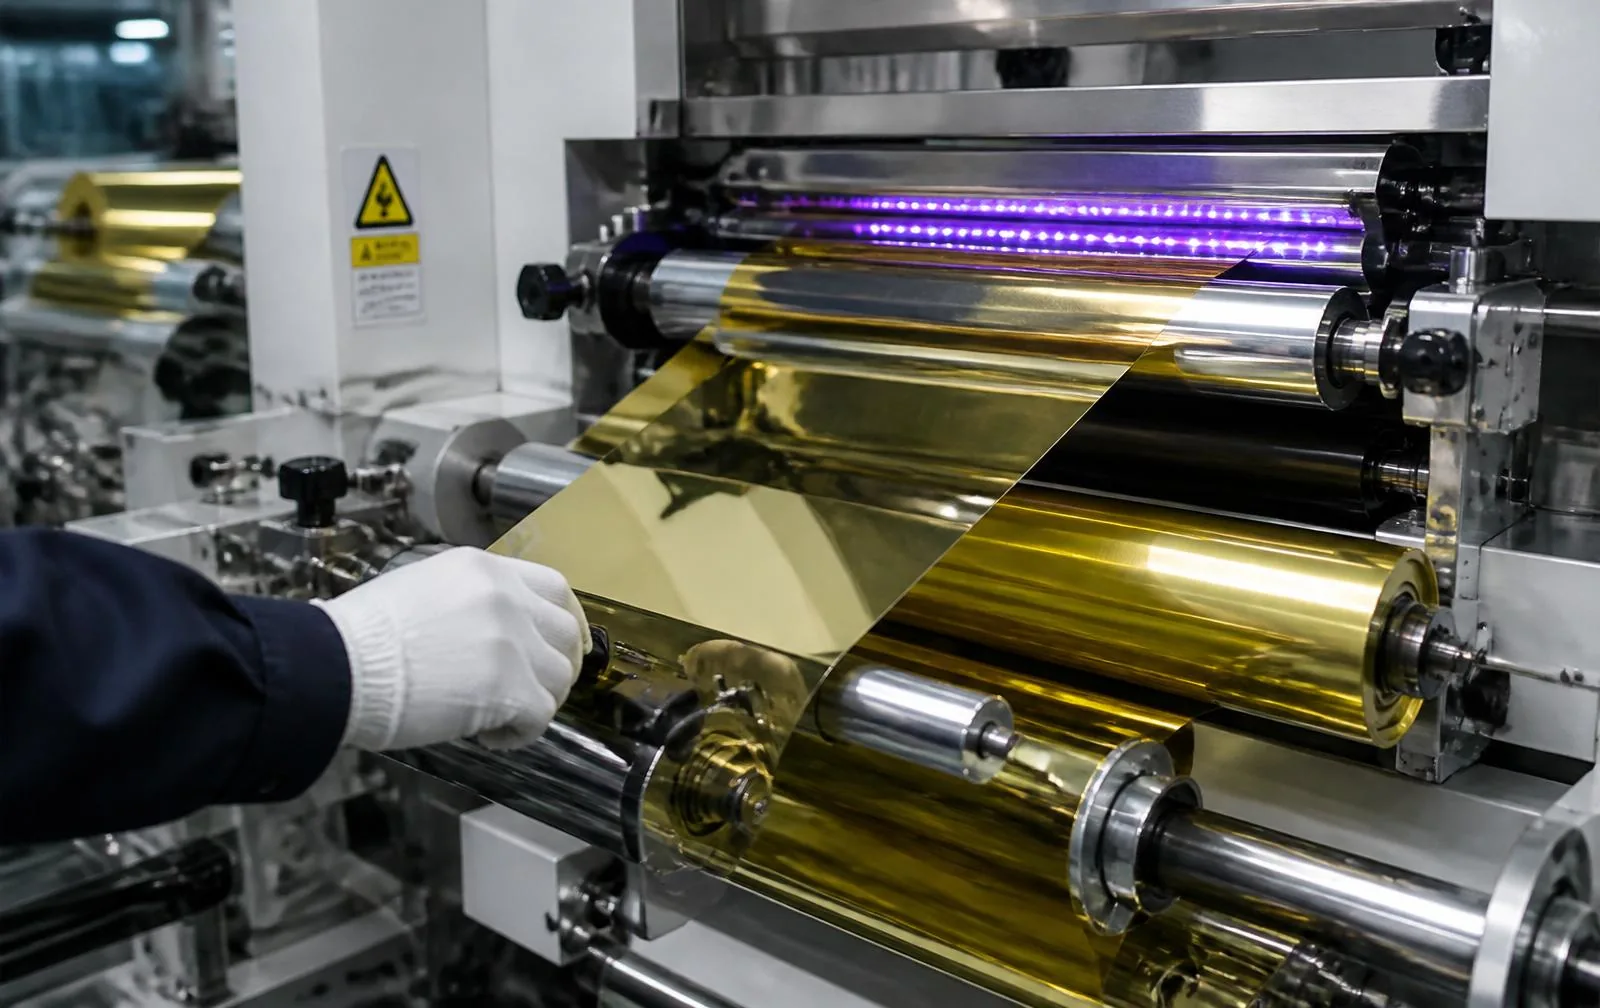
Cold foil stamping unterscheidet sich grundlegend vom Hot Stamping — es befindet sich innerhalb der Flexo-Drucklinie, nicht daneben. So funktioniert es für Süßwarenverpackungen.
UV-Kleber auf BOPP, PET oder folienlaminierten Film bei voller Produktionsgeschwindigkeit ohne Webspannungseinbußen gedruckt.
CFS-Folie wird in einem Nip übertragen und UV-härtet — keine Wärme, keine Filmverzerrung, keine Verlangsamung.
Prozessfarben, die über die Folie gedruckt werden, um Roségold-, Kupfer-, Bronze- und maßgeschneiderte Metallictöne aus einem einzigen Basisfolien-SKU zu erstellen.
Nebeneinanderbetriebsparameter für Kaltfolienprägung und Heißprägefolie auf Süßwarenverpackungen, unter Verwendung des Substrats und des Druckgeschwindigkeitsfensters läuft dieser Vertikale tatsächlich.
| Attribut | Cold-Foil-Prägung (CFS) | Heißprägefolie |
|---|---|---|
| Prozess | UV-Kleber gedruckt → kaltfolienlaminiert → sofortige UV-Aushärtung (Umgebungstemperatur) | Beheizter Messing-/Magnesiumstempel bei 100–150 °C presst Folie auf das Substrat, offline |
| Typisches Substratfenster | BOPP, PET, alu-laminierter Film 18–40 µm | Beschichtetes SBS/FBB; wärmeempfindliche Folien erfordern spezielle Stempel |
| Druckgeschwindigkeit | 250–350 m/min | 20–60 m/min (Kurz / Crocus Benchmarks) |
| Werkzeuge | Photopolymer-Flexoplatte — Stunden, niedrige Kosten | Geätzte Messing-/Magnesiumform — Tage, Kosten pro Artwork |
| Inline-Überdruck | Ja — CMYK/Veredelung Überdruck im selben Druckdurchgang | Nein — die Dekoration erfolgt nach dem Druck, offline |
| VOC / m² | ≈ 0 g/m² (100% UV-härtender Kleber) | 2–6 g/m² für lösungsmittelnahe Veredelungsschritte |
| Registrierung | ±0,05–0,10 mm (Servo-Kombinationspressen) | ±0,15–0,30 mm typisch |
Erfolgreich Süßwarenverpackungen Jobs teilen vier upstream Entscheidungen: Substrat und Finish, Folienfamilie, Kleberauftrag und Überdrucksequenz. Diese in der Designüberprüfung festlegen und der Drucklauf wird zu einer wiederholbaren Produktionsaufgabe anstelle eines Vorbereitungsversuchs. Unser technisches Team veröffentlicht für jedes Folien-SKU produktbezogene Laufblätter, sodass Prepress, Plattenherstellung und die Druckerei mit denselben Zahlen arbeiten.
Im Druckprozess sind die wichtigsten Variablen das Anilox-Zellenvolumen (wir empfehlen 8–12 cm³/m² für die meisten Süßwarenverpackungen Arbeit), UV-Lampen-Dosis (350–500 mJ/cm² für kationische Klebstoffe), Nip-Druck an der Folienstation und Stabilität der Bahnspannung im Folienübertragungsbereich. Kombinations-Flexodruckmaschinen von Bobst, Gallus, Nilpeter, MPS und Mark Andy laufen alle mit unserem Folienangebot sofort; ältere Maschinen benötigen möglicherweise ein Nachrüsten der Folienstation, das wir mit Ihrem OEM abklären können.
Für Markeninhaber, die praktische Erkenntnis: Senden Sie Ihr Dieline, das beabsichtigte Substrat und ein Muster eines Konkurrenzfinishs, das Sie nachahmen oder übertreffen möchten. Wir senden Ihnen innerhalb von 5 Arbeitstagen ein gedrucktes Musterpaket auf Ihrem Material, eine empfohlene Folienfamilie und ein Ziel-Laufblatt zurück.
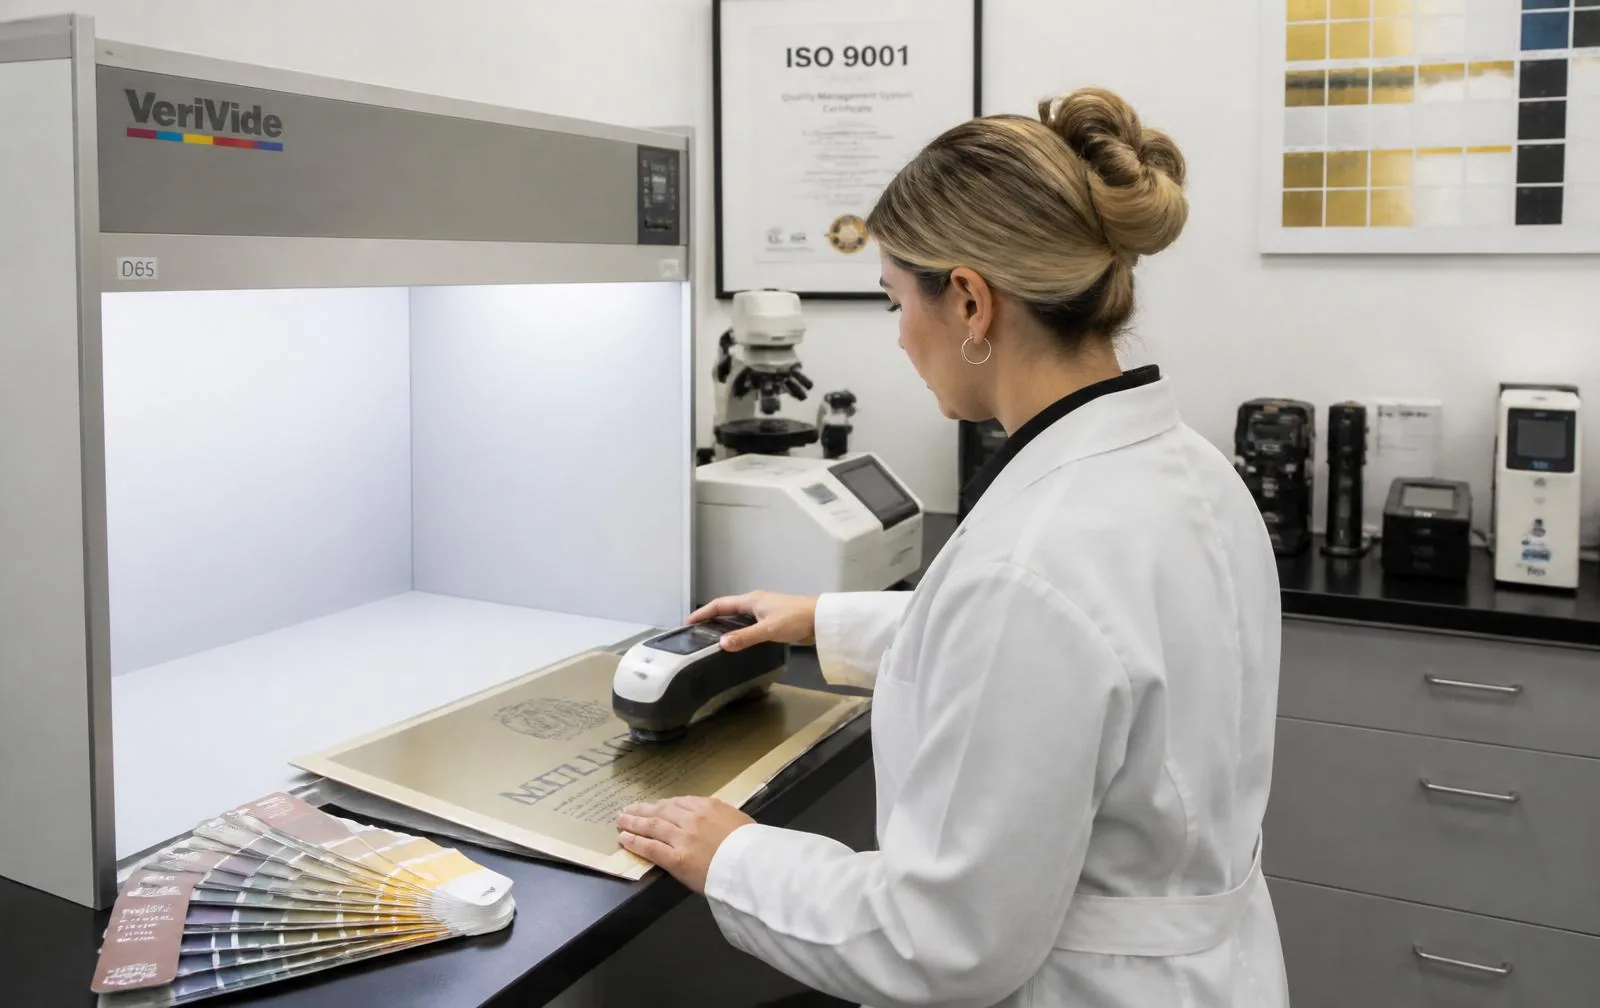
Jede Produktionscharge wird auf einem Konica Minolta CM-26d Spektralphotometer auf L*a*b*-Konsistenz überprüft, plus inline 100% optische Inspektion auf Pinholes und Kantendefinition. Toleranzbänder und Muster werden mit jeder Charge geliefert.
Folie geliefert an Süßwarenverpackungen Die Produktion für Kunden erfolgt in Werken, die zu 100 % mit erneuerbarer Energie betrieben werden, mit Rücknahme von Trägerfolien durch unseren französischen Recyclingpartner. Vollständige ISO 14040/14044 LCA-Daten sind auf Anfrage erhältlich. Lesen Sie unser Nachhaltigkeitsbriefing.
Produkte, die gegen EuPIA, die Schweizer Verordnung Anhang 10 und die Nestlé-Richtlinie für niedrige Migration getestet wurden; FSC-Kette der Verantwortung verfügbar für papierbasierte Linien; REACH- und RoHS-Erklärungen auf jedem technischen Datenblatt.
Sehen Sie Ihre Frage nicht? Das technische Team antwortet innerhalb eines Arbeitstags auf das Kontaktformular.
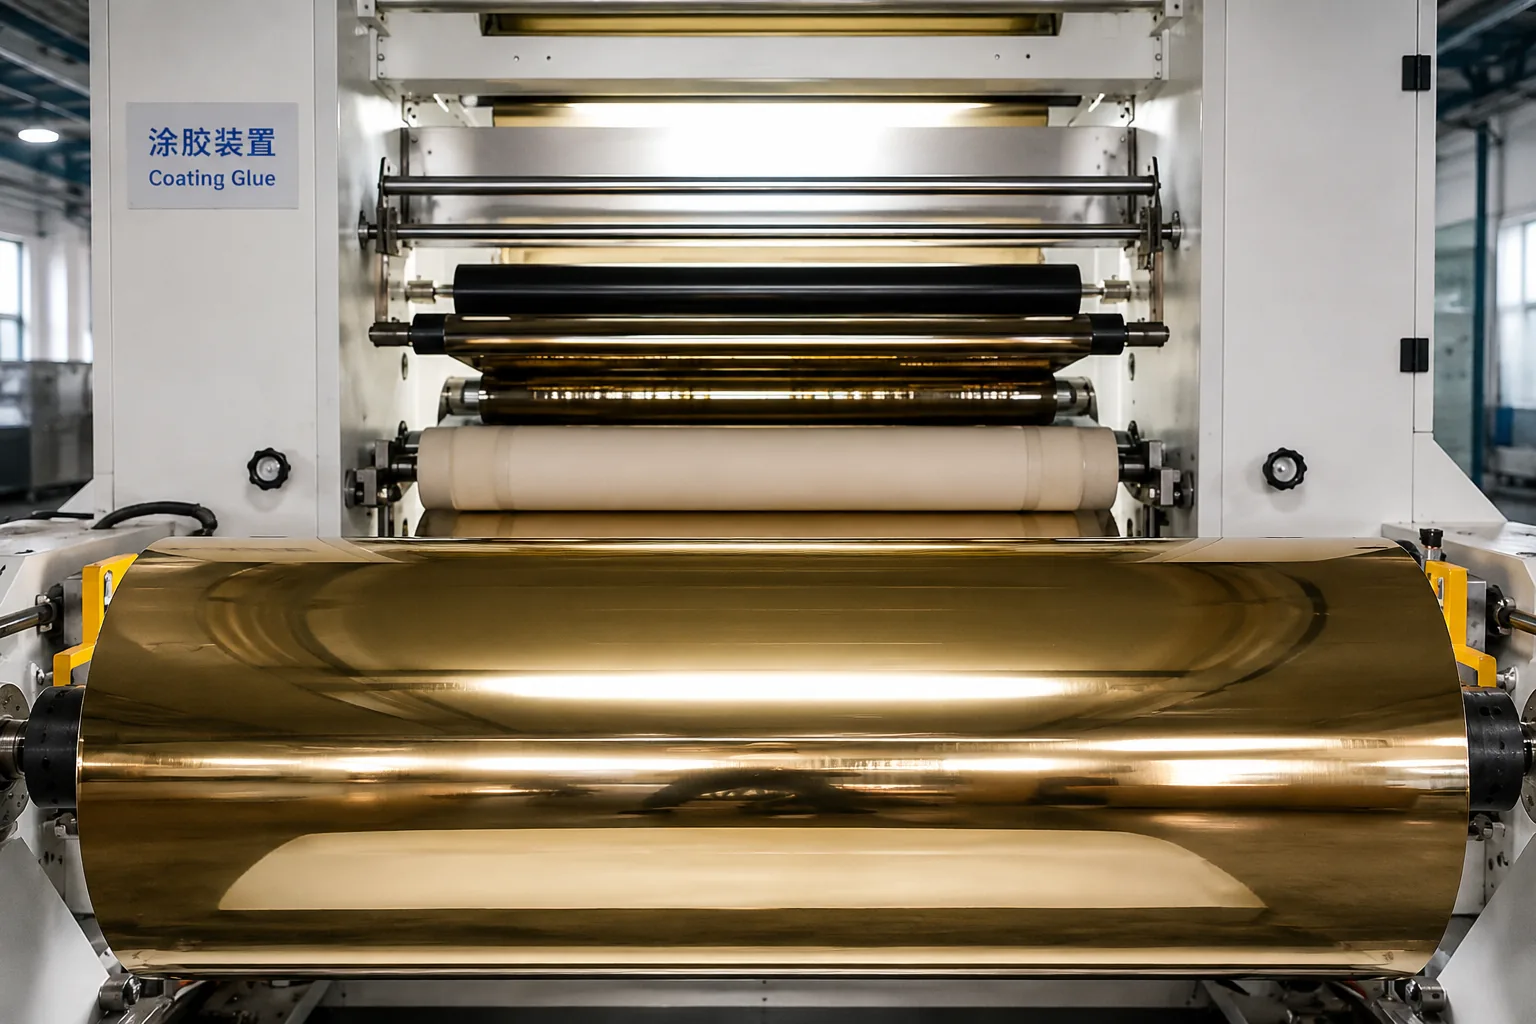
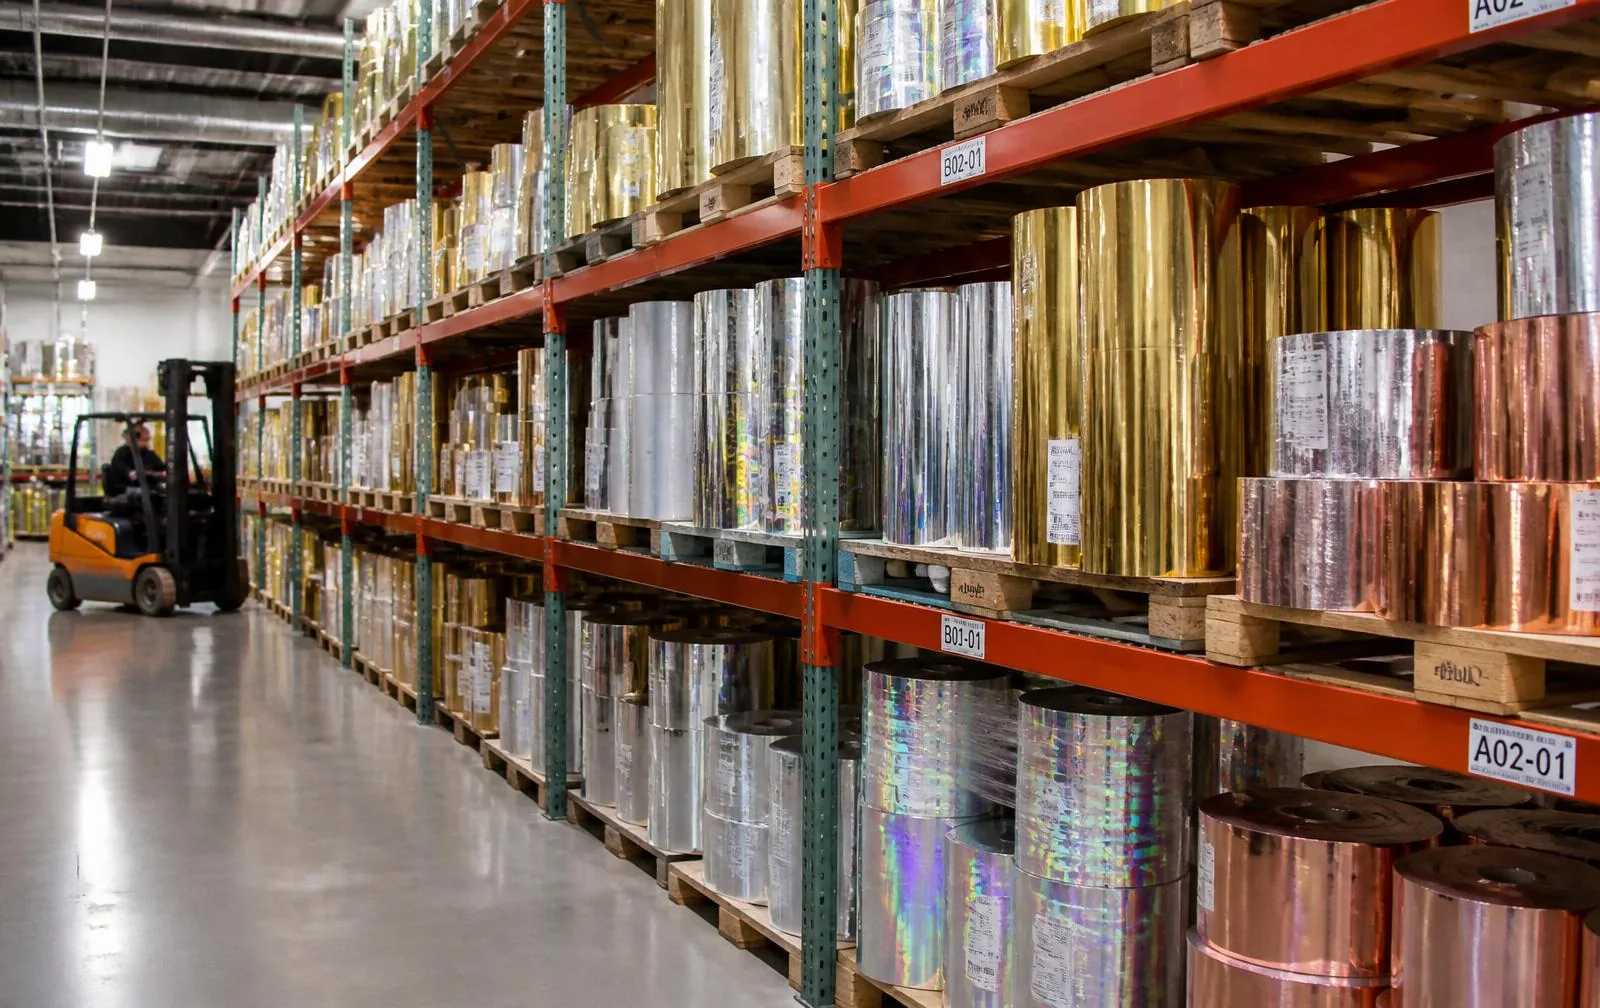
Kaltfolienbeschichtung, Schneiden, Farbabstimmung und Qualitätskontrolle erfolgen alle unter einem Dach in Wenzhou, Zhejiang, China. Jede Rolle wird mit einer Chargennummer versendet, sodass Käufer im Ausland sie auf die Produktionscharge zurückverfolgen können.
Probenkarten, Druckvalidierung und Substratkompatibilität — unser technisches Team ist nur ein Formular entfernt.