Maschinelle Übersetzung. Verbindlich ist die englische Fassung. Englische Seite
Zum Hauptinhalt springen
Technologie

Cold Foil Stamping Technologie: Prozess, Materialien und Kontrollpunkte

Cold Foil Stamping dekoriert ein bedrucktes Substrat, indem eine metallische Schicht auf UV-härtenden Kleber übertragen wird, inline mit Flexo oder Offset-Druck und ohne beheizten Stempel. Diese Seite erklärt, wie der Transferfilm aufgebaut ist, welche Druckvariablen das Ergebnis bestimmen und wie eine Folienqualität qualifiziert werden sollte, bevor sie in die Produktion geht.

Wie der Inline-Kaltfolienprozess funktioniert

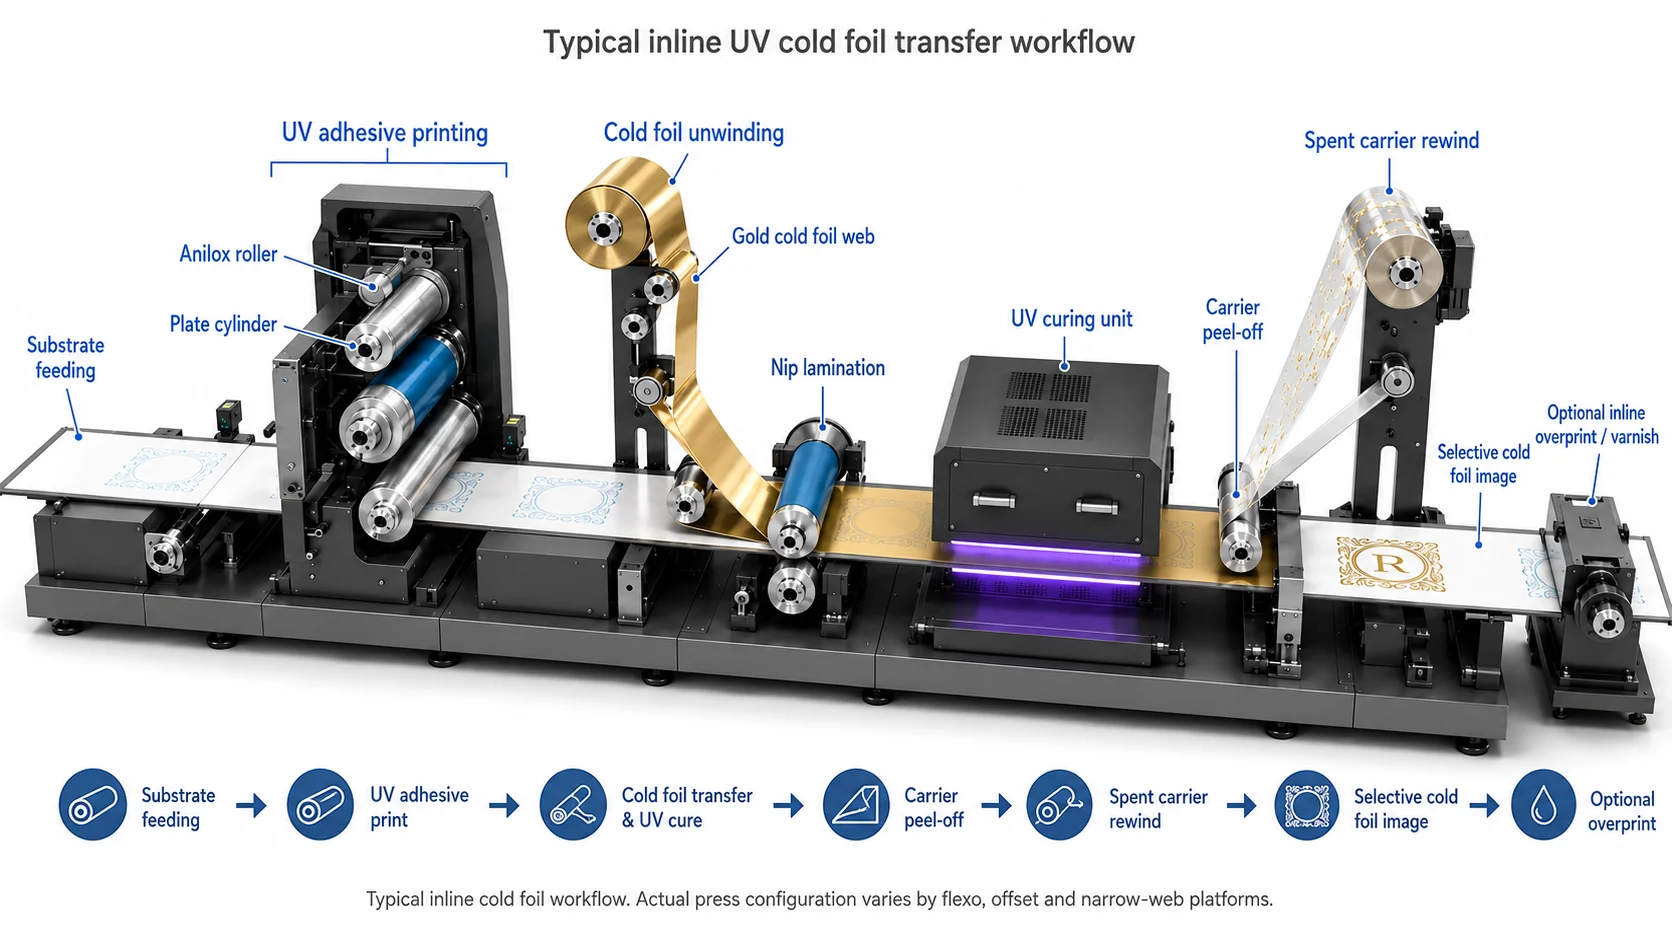
Der Prozess läuft als eine kontinuierliche Kette innerhalb der Druckmaschine und nicht als separater Veredelungsvorgang. Der Kleber wird in der Form des Kunstwerks gedruckt, die Folienbahn berührt ihn bei einem kontrollierten Nip, UV-Energie härtet die Verbindung aus, und der Träger wird zurückgewickelt, während die dekorative Schicht nur dort bleibt, wo der Kleber aufgetragen wurde.

Weil das Bild von einem gedruckten Film aus Klebstoff stammt, bestimmt die Qualität dieses Films alles, was nachfolgt. Eine ungleichmäßige, kontaminierte oder unzureichend gehärtete Klebstoffschicht verändert, wie die Folie sich löst, und die Konsequenz zeigt sich auf dem Bogen als fehlendes Metall, ausgefranste Kanten oder Folie in unerwünschten Bereichen. Die Druckeinrichtungscheckliste behandelt die Reihenfolge, in der diese Bedingungen vor einem Produktionslauf überprüft werden.

01

Klebstoff wird abgebildet

Eine Flexo- oder Offseteinheit druckt einen UV-härtenden Kleber in der genauen Form des Designs. Da das Bild gedruckt und nicht geformt wird, ersetzen Plattenwechsel die Herstellung von Stempeln, und der Klebefilm selbst wird das erste, was kontrolliert wird.

02

Folienkontakte und Aushärtungen

Der metallisierte PET-Film trifft an einem kontrollierten Nip auf den noch nassen Kleber, während UV-Energie die Verbindung aushärtet. Der Träger wird dann zurückgewickelt und die dekorative Schicht bleibt nur dort, wo Kleber aufgetragen wurde, sodass die Nip-Belastung und die Bahntension die Kantenqualität bestimmen.

03

Nachgelagerte Stationen überdrucken

Da die Aushärtung inline erfolgt, können spätere Einheiten Prozess- oder Spotfarbe direkt über die metallische Oberfläche drucken. So werden getönte Metalle und Farbverläufe ohne zweiten Durchgang erzeugt, vorbehaltlich der Kompatibilität von Tinte und Lack.

Diagramm des UV-Kaltfolienprägeprozesses, das das Drucken des Klebers, den Folienübergang, die UV-Härtung, das Abziehen des Trägers und das Zurückspulen der Abfallfolie zeigt
Typischer Inline-Cold-Foil-Workflow. Die tatsächliche Druckkonfiguration variiert zwischen Narrow-Web-Flexo, Wide-Web-Flexo und Bogenoffset-Plattformen.
Konstruktion

Sechs konstruierte Schichten, dünner als ein menschliches Haar.

Fahren Sie mit der Maus über oder tippen Sie auf eine Schicht der Folienkonstruktion, um deren Dicke, Funktion und Materialchemie zu überprüfen.

12 µmPET-Trägerfolie0.5 µmAblöseschicht0.8 µmFarb-Lack35–50 nmAluminiummetallisierung1.5–3 µmUV-Kleber60–450 gsmSubstratTrägerwicklungen ↺Druckrichtung

Woraus eine Kaltfolien-Transferfolie besteht

Ein Cold-Foil ist kein einzelnes Material, sondern ein beschichteter Stapel, der auf einer Polyesterfolie getragen wird. Nur ein Teil dieses Stapels wird auf das Substrat übertragen; der Träger bleibt in der Druckmaschine zurück und wird im Verarbeitungswerk als separater Strom behandelt.

Zu verstehen, welche Schicht was macht, erleichtert das Lesen von Druckfehlern. Freigabeprobleme deuten auf die Schnittstelle zwischen Träger und Metall hin, matte oder marmorierte Bereiche weisen normalerweise auf den Kleber und das Substrat hin, und Farbabweichungen liegen normalerweise im Lacksystem und nicht in der Metallisierung.

PET-Träger

Der dimensionsstabile Film, der den dekorativen Stapel durch die Presse transportiert. Er wird im Umwandlungswerk zurückgewickelt und ist nicht Teil des fertigen Packs.

Ablöseschicht

Die Schicht, die entscheidet, wie leicht sich das Metall vom Träger trennt. Die Freigabe muss auf das Klebersystem abgestimmt sein; eine für einen Kleber abgestimmte Qualität kann Folienstaub abwerfen oder mit einem anderen Lücken hinterlassen.

Metallisierte Schicht

Eine vakuumdeponierte Aluminiumschicht, optional mit einem Beugungsmuster geprägt für holografische Qualitäten. Sie bietet die Reflektivität, trägt aber nur sehr wenig zur Dicke bei.

Farbe und Bindebeschichtungen

Lacke, die goldene, kupferne, champagnerfarbene oder farbige metallische Effekte erzeugen und das Metall an den Kleber anheften. Sie beeinflussen auch die Überdruckempfindlichkeit.

Einzelne Qualitäten unterscheiden sich im Freigabeverhalten, der Lackchemie und der Überdruckempfindlichkeit. Die Cold-Foil-Produktpalette listet die Oberflächen auf, die wir liefern, und jede sollte vor der Spezifikation noch gegen Ihren eigenen Kleber und Ihr Substrat bestätigt werden.

Welche Variablen steuern die Transferqualität?

Die Übertragungsqualität wird fast nie durch eine einzelne Einstellung entschieden. Sie ergibt sich aus der Wechselwirkung des Klebefilms, des Nipps, des Folienbandes und der Aushärtung, und eine Änderung eines dieser Elemente erfordert normalerweise eine ausgleichende Änderung an anderer Stelle.

Verwenden Sie die folgende Liste von Dingen, die bei einem Druckversuch festgelegt werden sollen. Keine davon sollte als feste Spezifikation behandelt werden: Druckmodell, Substrat, Kleber, Lampensystem, Abdeckung und Folienqualität bestimmen die endgültigen Einstellungen für jeden Auftrag.

Substratoberfläche

Versiegelte, wenig absorbierende Materialien halten einen definierten Kleberfilm. Unbeschichtete oder absorbierende Materialien ziehen Kleber in das Blatt und dämpfen den metallischen Effekt, es sei denn, sie sind grundiert.

Klebstofffilmgewicht

Zu wenig Kleber lässt unvollständigen Transfer zurück; zu viel verursacht Quetschung, Randhalo und Kontamination der Trennschicht. Anilox-Volumen und Viskosität sind die üblichen Hebel.

Nip-Druck

Die Folie muss gleichmäßig über die gesamte Breite mit dem Kleber in Kontakt kommen. Ungleichmäßige Nip-Belastung ist eine der häufigsten Ursachen für einen Transfer, der auf einer Seite des Bogens sauber und auf der anderen fleckig ist.

Web-Spannung

Lockeres Web erzeugt Falten und Knicke; übermäßige Spannung verzerrt feine Details und belastet Verbindungen. Die Spannung muss normalerweise überprüft werden, da sich der Rollendurchmesser ändert.

UV-Härtungsenergie

Unterhärtung hinterlässt klebrigen Kleber; Überhärtung kann die Bindung spröde machen und das Überdruckverhalten ändern. Messen Sie die Lampenleistung mit einem Radiometer, anstatt nominale Werte anzunehmen.

Foliengrad und Ablösekräfte

Die Ablösekräfte bestimmen, ob feine Details zerbrechen oder ganze Bereiche abheben. Es ist eine Eigenschaft der Kombination zwischen Folie und Kleber, nicht nur der Folie.

Druckbedingungen

Temperatur und Luftfeuchtigkeit beeinflussen das Verhalten des Substrats und die Rheologie des Klebstoffs, sodass ein in einer Saison festgelegtes Fenster in einer anderen Saison möglicherweise angepasst werden muss.

Nachgelagerte Kompatibilität

Überdrucktinten, Lacke, Laminierung und alle Migrationsanforderungen sollten Teil der Einrichtungentscheidung sein, nicht nach dem Lauf entdeckt werden.

Wenn ein Fehler auftritt, ist es schneller, rückwärts vom Symptom zu arbeiten, als die gesamte Einheit zurückzusetzen. Die Fotoanleitung für Cold Foil-Defekte ordnet häufige visuelle Symptome dem wahrscheinlich verantwortlichen Faktor zu.

Wie Substrat, Klebstoff und UV-Härtung interagieren

Diese drei Elemente bilden ein einzelnes System. Das Substrat entscheidet, wie viel von dem Kleber auf der Oberfläche bleibt, wo es die Folie halten kann; der Kleber entscheidet, wie viel Energie benötigt wird, um ihn richtig zu härten; und die Aushärtung entscheidet, ob die resultierende Verbindung haltbar und druckbar ist.

Auf einem versiegelten beschichteten Karton bleibt der Großteil des Klebstoffs an der Oberfläche verfügbar, sodass ein moderates Filmdesign einen sauberen Transfer ermöglicht. Auf einem saugfähigen oder unbeschichteten Material kann dasselbe Filmdesign in das Blatt verschwinden, was die Bediener dazu verleitet, den Klebstoff zu erhöhen — und das wiederum erhöht das Herausdrücken, den Randhalo und den Aushärtebedarf. Die produktivere Korrektur ist normalerweise eine Grundierung oder ein Substratwechsel anstelle von mehr Klebstoff.

Aushärtung sitzt am Ende der Kette und ist leicht falsch zu beurteilen. Die Lampenausgabe sinkt über die Lebensdauer der Lampe, und eine Dosis, die bei der Inbetriebnahme ausreichend war, ist möglicherweise Monate später bei höherer Geschwindigkeit nicht mehr ausreichend. Unterhärtung zeigt typischerweise als Klebrigkeit, schlechte Tape-Zug-Ergebnisse und Überdruckprobleme; Überhärtung kann eine spröde Bindung und Risse an Rill- oder Faltlinien erzeugen.

Cold foil, hot foil und digitale Veredelung

Die drei Wege erreichen ein ähnliches visuelles Ziel auf unterschiedliche Weise, und die Wahl wird normalerweise pro Auftrag und nicht pro Anlage getroffen. Die Tabelle unten vergleicht, wie sie sich strukturell verhalten; sie rangiert sie nicht, da die richtige Antwort von der Grafik, dem Substrat und der Laufzeit abhängt.

Struktureller Vergleich von Kaltfolie, Heißfolienprägung und digitaler Veredelung
MerkmalKalte FolieHeißprägungDigitale Metallic
BildträgerGedrucktes Kleberbild (Platte)Gravierte MetallformDigitaler Toner oder Polymerbild
Wärme auf das Substrat angewendetNeinJaVariiert je nach System
WerkzeugvorlaufzeitPlattenherstellungStanzengravurKeine
Relief / Prägung in derselben StationNeinJaEinige Systeme fügen Höhe hinzu
Überdruckbar inlineJaNeinHängt von der Konfiguration ab
Wärmeempfindliche FilmeJaNeinHängt vom System ab
Typische LauflängenanpassungMittlere bis lange Inline-LäufeKurz bis mittel, oder wo Relief erforderlich istKurze Auflagen und variable Daten
Wo die Kosten liegenVerbrauchsmaterialien und FolienwirtschaftWerkzeuge und VorbereitungKlick- oder Verbrauchskosten pro Einheit

Viele Konverter halten beide Folienwege verfügbar und wählen je nach Briefing. Wo skulpturale Reliefs oder sehr grobes unbeschichtetes Material beteiligt sind, bleibt das Heißprägen die stärkere Option; wo der Inline-Durchsatz, wärmeempfindliche Filme oder überdruckte Metallics wichtig sind, ist Cold Foil im Allgemeinen die bessere Wahl.

Wie eine Folienqualität qualifiziert werden sollte

Qualifikation bedeutet, Ihre eigenen Produktionsbedingungen zu reproduzieren, anstatt ein Datenblatt zu akzeptieren. Führen Sie die Kandidatengrade mit der Kleber- und Lampenkonfiguration aus, die Sie verwenden, auf den Substraten, die Sie kaufen, mit der Geschwindigkeit, mit der Sie verkaufen möchten.

Eine praktische Sequenz besteht darin, mit einer kurzen Erscheinungs- und Haftungsprüfung bei reduzierter Geschwindigkeit zu beginnen, dann auf Produktionsgeschwindigkeit zu steigern, während man die Transferkanten und Folienstaub beobachtet, und schließlich einen längeren Lauf durchzuführen, um zu sehen, ob sich das Freigabeverhalten ändert, während sich der Durchmesser der Folienrolle ändert. Beenden Sie mit den downstream-Checks, die für den Auftrag wichtig sind — Überdruckhaftung, Lack- oder Laminierungsverträglichkeit, Klebebandzug, Abriebfestigkeit und alle Migration- oder Compliance-Tests, die Ihr Markt erfordert — und protokollieren Sie die Einstellungen, die ein akzeptables Ergebnis erzielt haben, damit der Auftrag wiederholt werden kann.

Wenn Sie die Oberflächenveredelungen lieber vor der Buchung der Druckzeit bewerten möchten, die Kaltfolienmusterkit ermöglicht Ihnen, physische Muster zuerst mit Ihrem Artwork und Substrat zu überprüfen.
Flexo- und Offset-Produktionswege

Die beiden dominierenden Verfahren unterscheiden sich hauptsächlich darin, wie der Kleber dosiert wird und wie der Bahn- oder Bogenlauf gehandhabt wird. Bei Flexo im schmalen und breiten Format wird das Klebervolumen durch den Anilox und die Platte festgelegt, was die Anilox-Spezifikation zu einer zentralen Variablen macht. Bei Bogenoffset wird der Kleber über eine Platte und eine Decke in einem Folienturm geliefert, sodass der Zustand der Decke und die Packung die entsprechenden Steuerungen werden.

Beide Wege konvergieren dann auf die gleichen Anforderungen: gleichmäßiger Nip-Kontakt, stabile Bahntension, ausreichende Aushärtung und eine Folienqualität, die auf den Kleber abgestimmt ist. Detaillierte, wegspezifische Anleitungen finden Sie auf unseren Seiten zu Flexo-Kaltfolien-Prägung und Offset-Kaltfolienprägung.

Häufig gestellte Fragen

Fragen zum Ingenieurwesen und zur Beschaffung, die wir am häufigsten von Convertern und Markeninhabern hören, die die Kaltfolienprägung bewerten.

Fragen Sie unser technisches Team

Cold Foil Stamping ist ein Inline-Dekorationsprozess, der eine metallische Schicht auf ein Substrat überträgt, indem UV-härtender Kleber anstelle eines beheizten Stempels verwendet wird. Der Kleber wird in der Form des Kunstwerks gedruckt, die Folienbahn wird dagegen genippt, UV-Energie härtet die Verbindung aus, und der Trägerfilm wird zurückgewickelt, während die dekorative Schicht nur im gedruckten Bild bleibt.

Fahren Sie mit einem Druckversuch fort

Der schnellste Weg, von der Theorie zu einer verwendbaren Spezifikation zu gelangen, ist ein Versuch an Ihrer eigenen Presse, mit Ihrem Substrat und Kleber. Senden Sie uns das Pressemodell, Substrat, Artwork-Charakter und die angestrebte Laufzeit, und wir empfehlen die zu testenden Qualitäten.