01
1 — Adhésif flexo haute vitesse
adhésif UV imprimé sur film BOPP, PET ou laminé avec foil à pleine vitesse de production sans pénalités de tension de web.
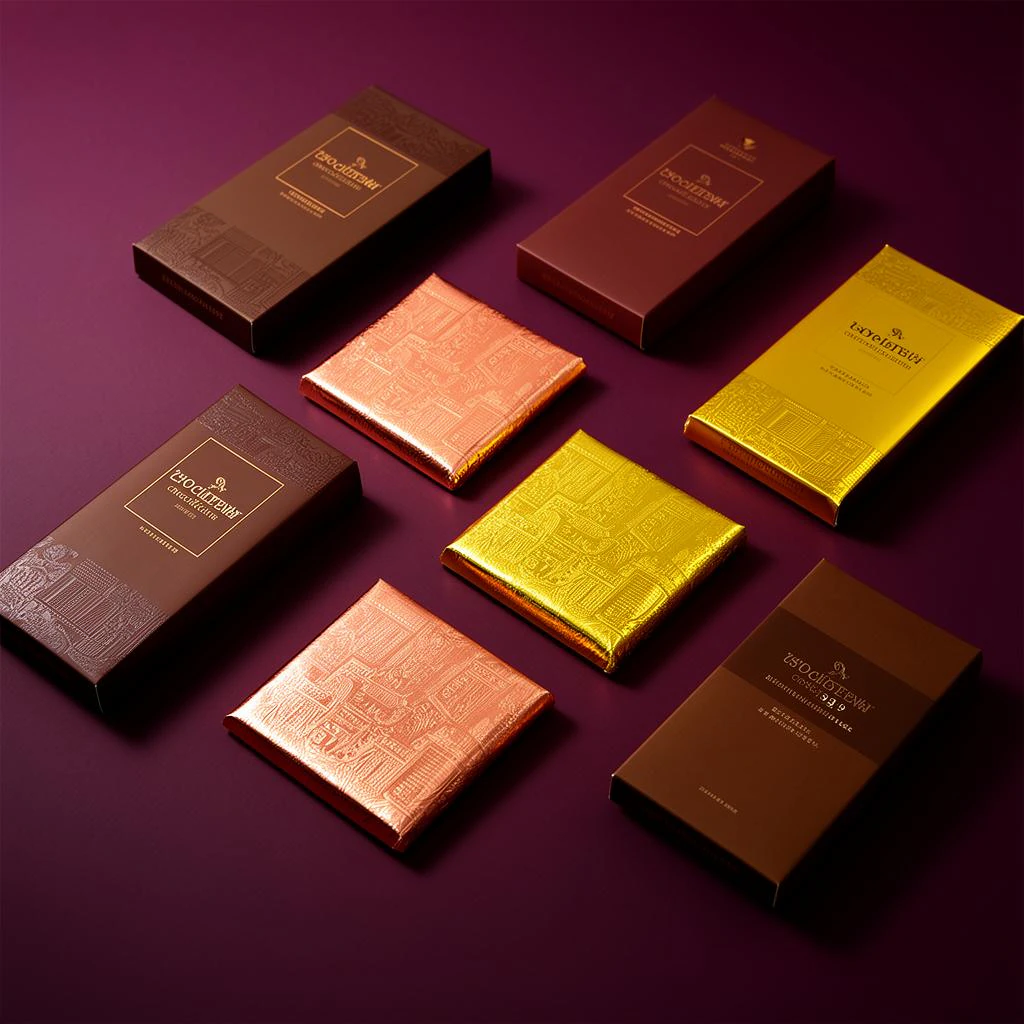
Emballages en chocolat et bonbons à transfert à froid à pleine capacité flexo.
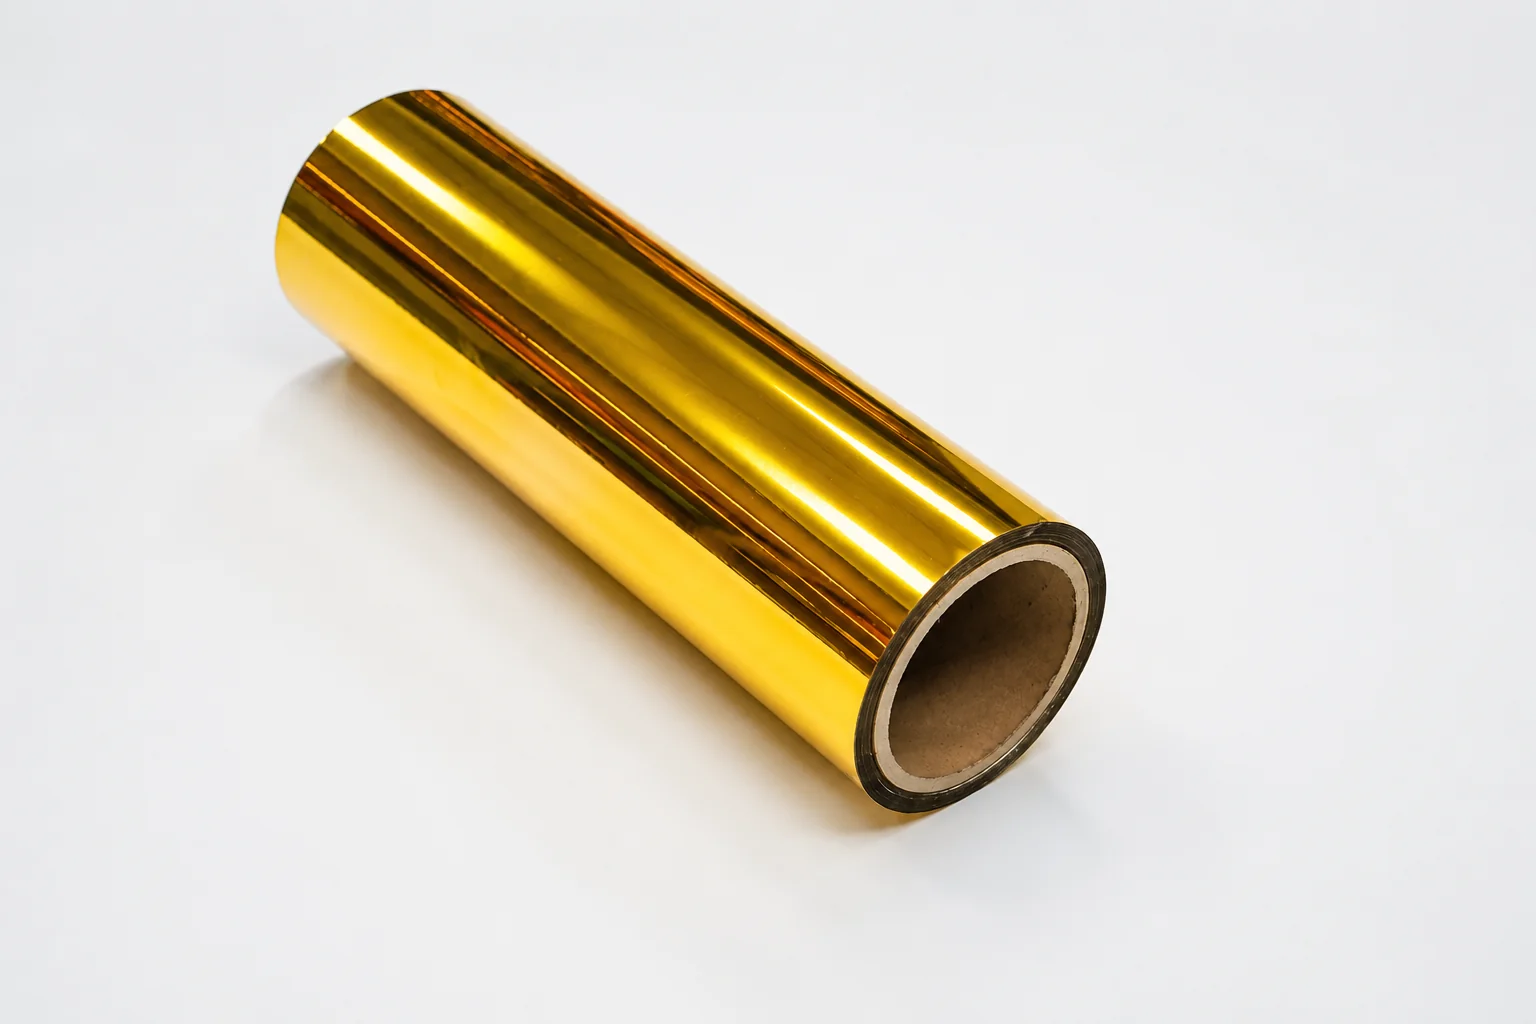
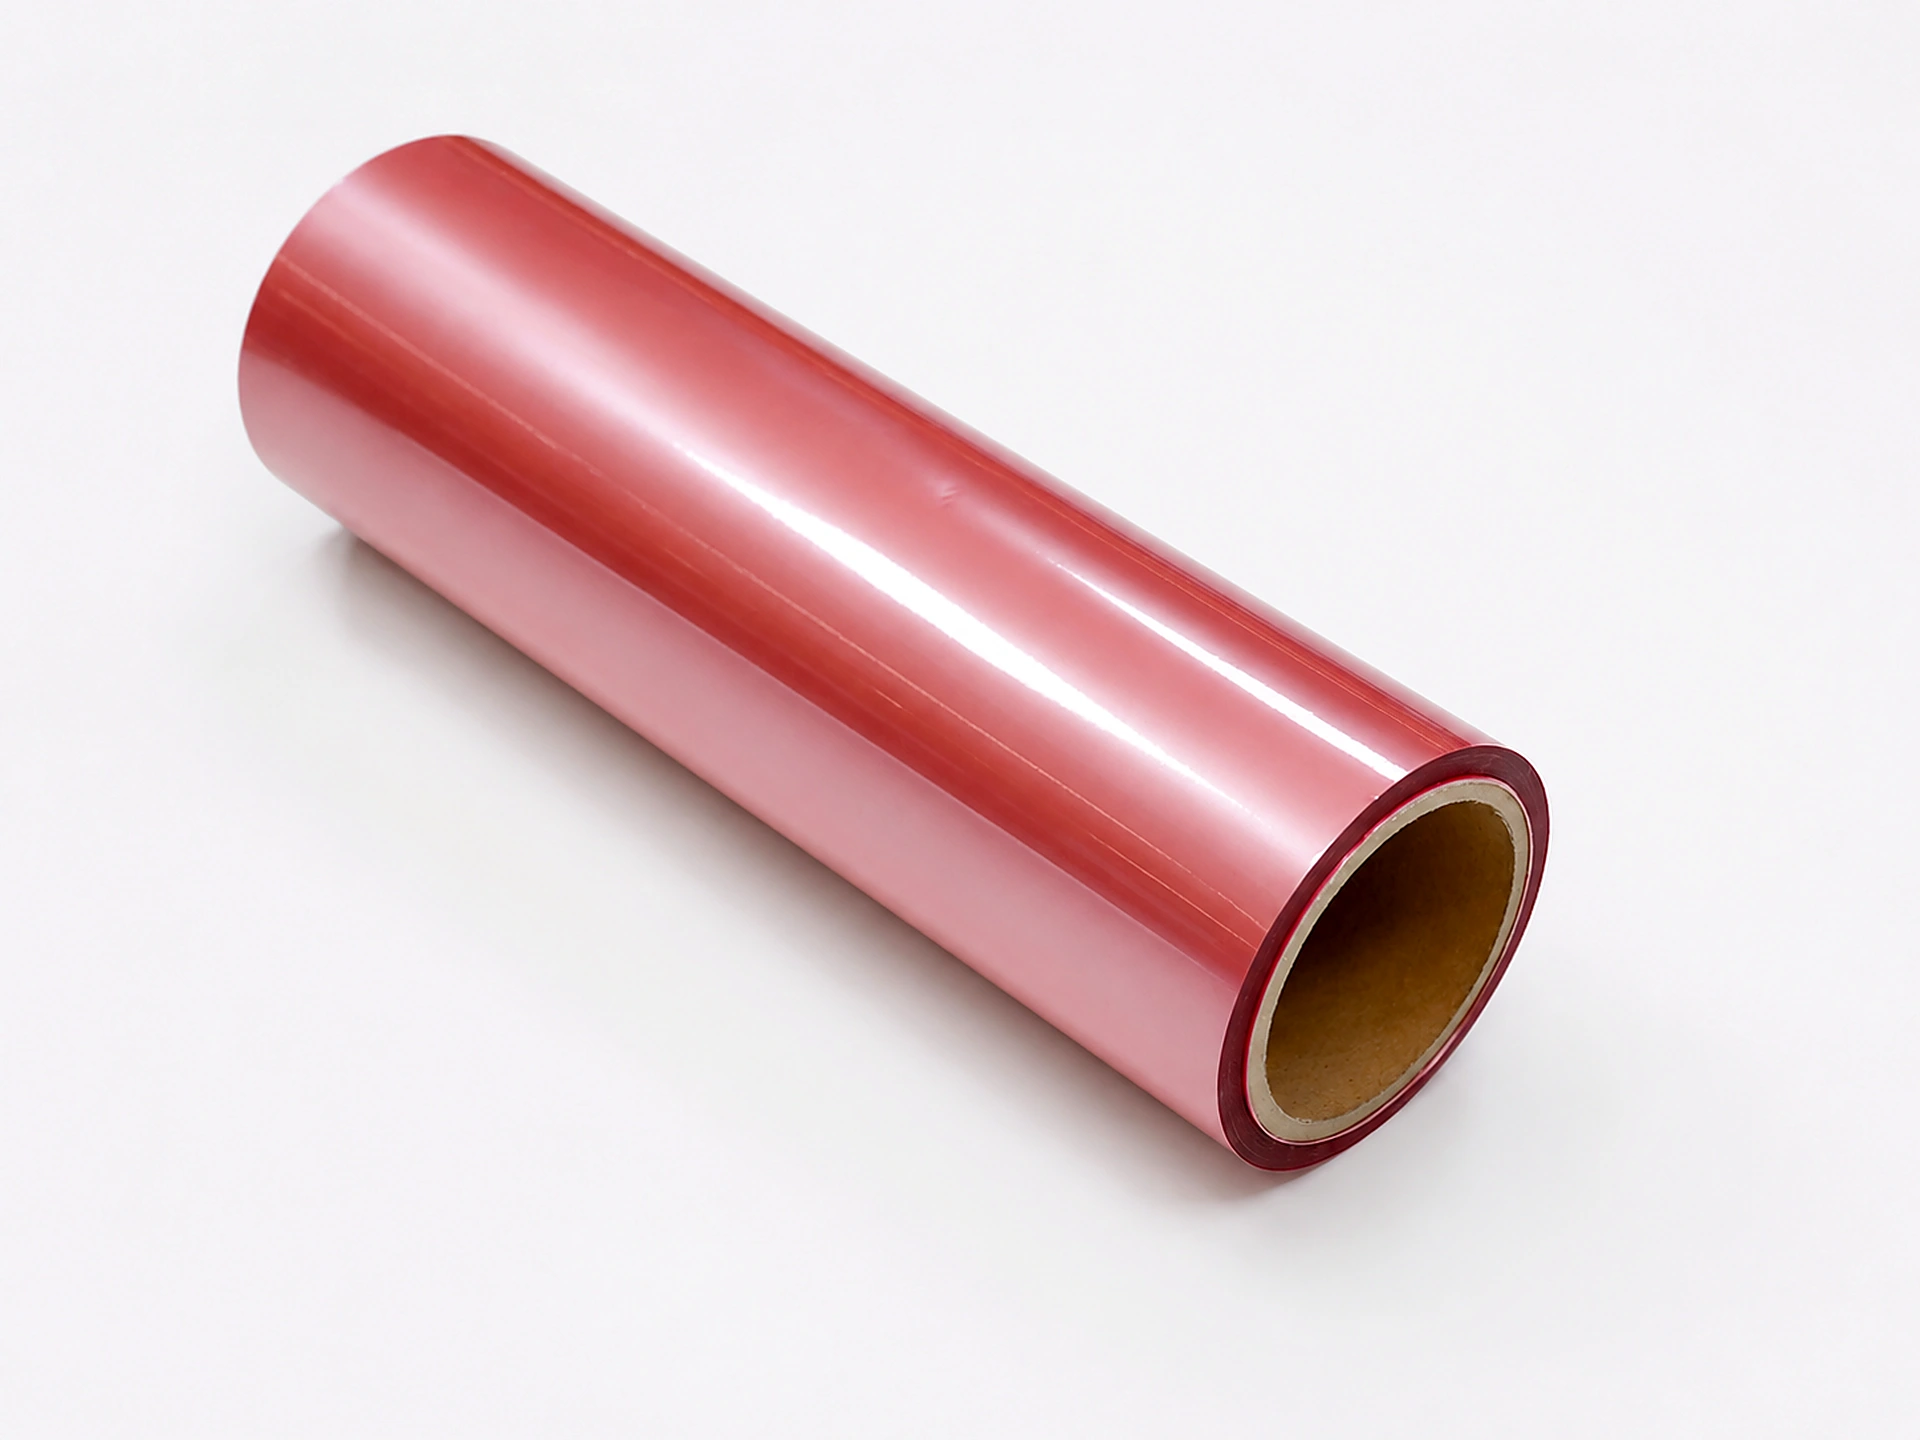
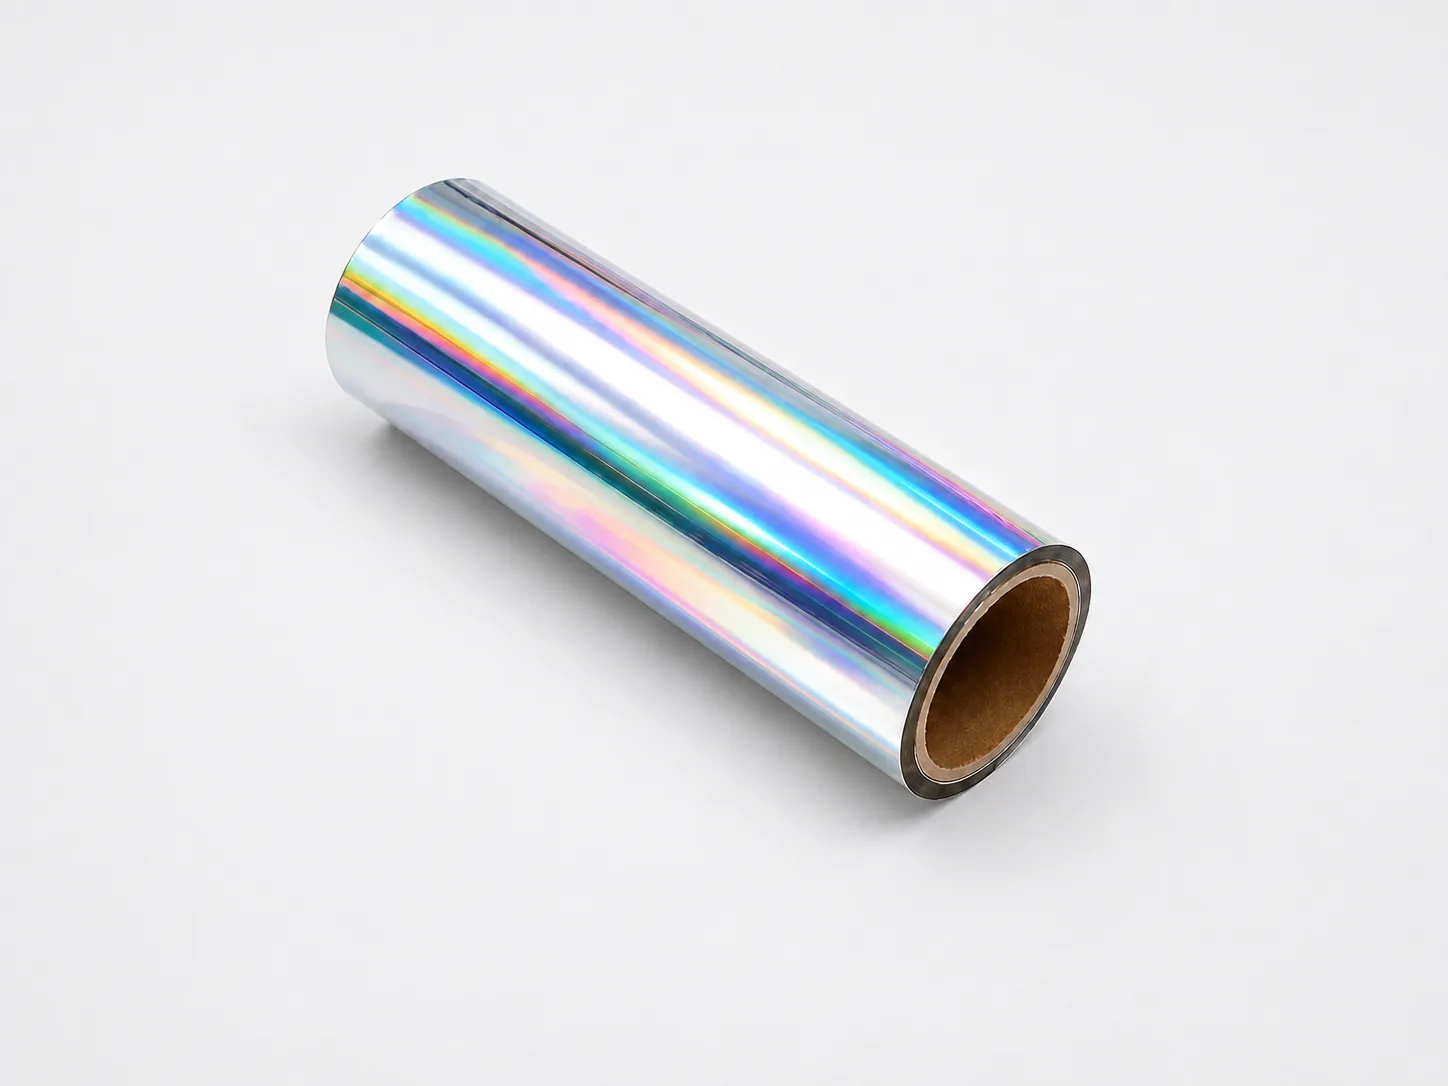
Les emballages de confiserie sont sans doute le test le plus difficile pour tout processus de décoration : films métallisés fins, vitesses de ligne très élevées, économies d'unité serrées et équipes de marque exigeant des palettes métalliques toujours plus riches. Le cold foil stamping a été conçu pour cela. Les transferts de CFS à 300+ m/min sur BOPP, PET et film laminé aluminium sans aucune distorsion thermique, et un seul SKU de doré brillant peut être teint en ligne en rose, cuivre, bronze et champagne — éliminant le gonflement de l'inventaire de foil que crée le hot stamping pour les gammes saisonnières et limitées.
Le cold foil stamping transfère une décoration métallique sur des films de confiserie laminés en BOPP, PET et aluminium de 18 à 40 µm à 250–350 m/min sur flexo UV en ligne, sans la distorsion thermique que le hot stamping foil (matrices en laiton à 100–150 °C) cause sur les films polymères fins. Les surimpressions teintées construisent des palettes rose, cuivre, bronze et champagne à partir d'un seul film de base — des variantes repulpables / mono-matériau PE/PP sont disponibles pour des programmes d'emballages recyclables.
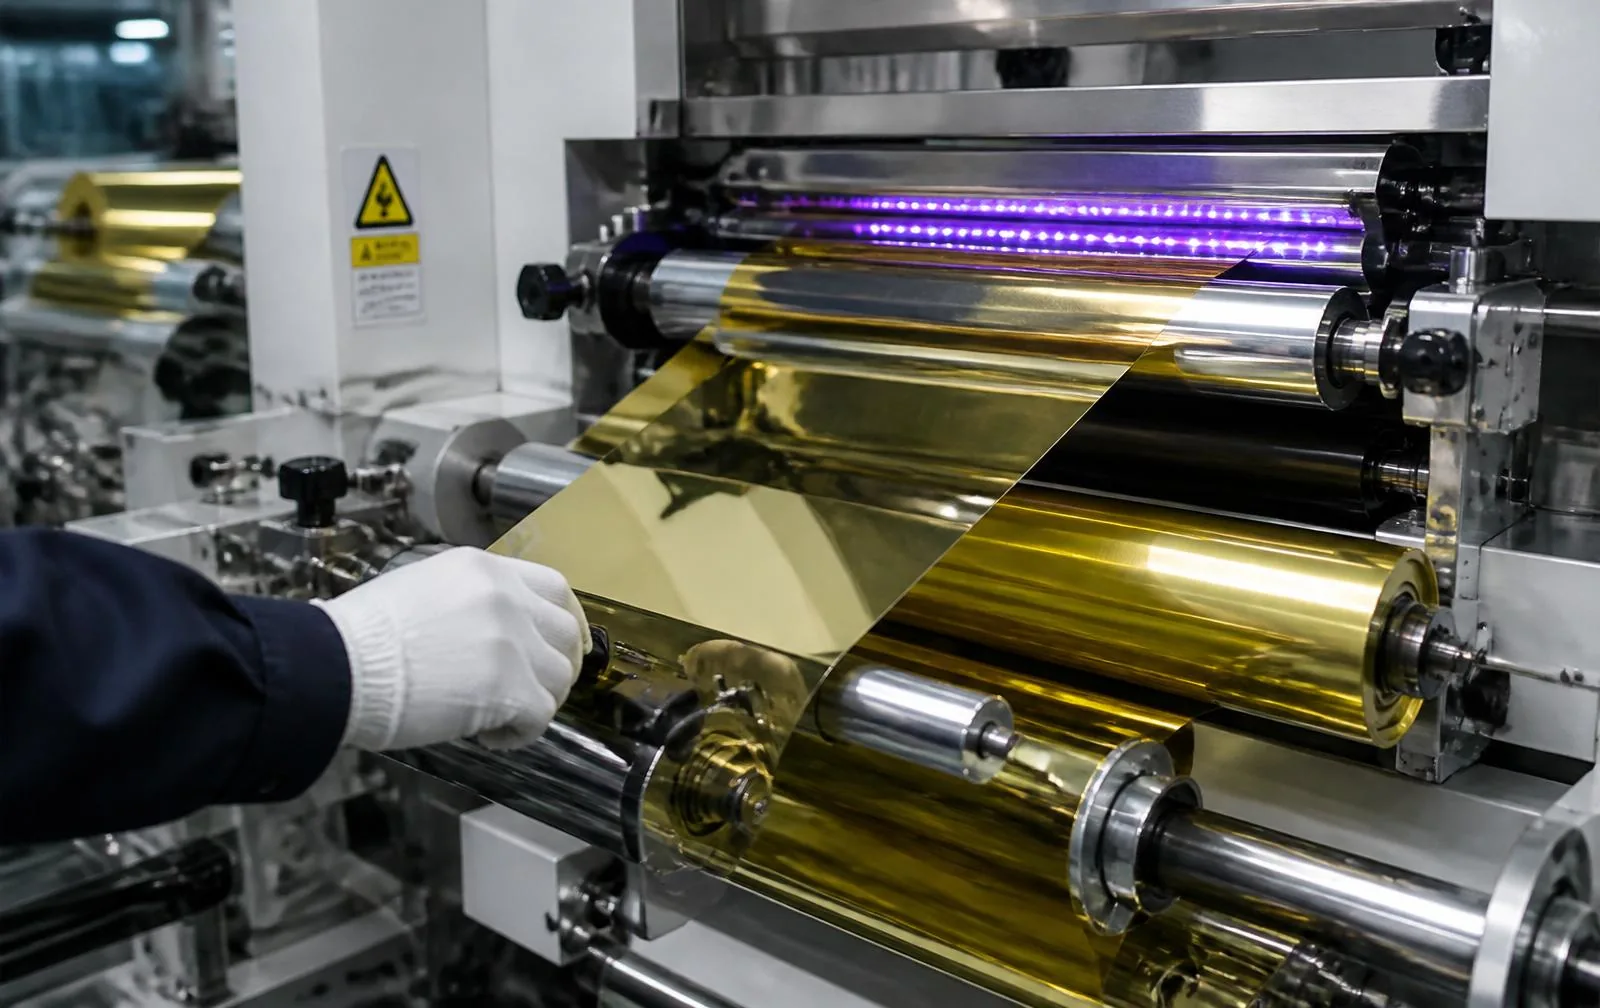
Le stamping à froid est fondamentalement différent du stamping à chaud — il se trouve à l'intérieur de la ligne d'impression flexo, et non à côté. Voici comment cela fonctionne pour Emballages de confiserie.
adhésif UV imprimé sur film BOPP, PET ou laminé avec foil à pleine vitesse de production sans pénalités de tension de web.
Le film CFS transféré et durci par UV en une seule pression — sans chaleur, sans distorsion du film, sans ralentissement.
Encres de processus imprimées sur le foil pour construire des teintes or rose, cuivre, bronze et métalliques sur mesure à partir d'un seul SKU de foil de base.
paramètres opérationnels côte à côte pour le stamping de cold foil et le foil de hot stamping sur Emballages de confiserie, en utilisant le substrat et la fenêtre de vitesse de presse, ce vertical fonctionne en fait.
| Attribut | Stamping en cold foil (CFS) | Foil de stamping à chaud |
|---|---|---|
| Processus | adhésif UV imprimé → laminé avec dorure à froid → durcissement UV instantané (température ambiante) | Matrice en laiton/magnésium chauffée à 100–150 °C presse le foil sur le substrat, hors ligne |
| Fenêtre de substrat typique | BOPP, PET, film alu-laminé 18–40 µm | SBS/FBB couché ; les films sensibles à la chaleur nécessitent des matrices spéciales |
| Vitesse de presse | 250–350 m/min | 20–60 m/min (références Kurz / Crocus) |
| Outils | Plaque flexo photopolymère — heures, coût faible | Die en laiton/magnésium gravé — jours, coût par œuvre |
| Surimpression en ligne | Oui — surimpression CMYK/vernis dans le même passage presse | Non — la décoration se fait après impression, hors ligne |
| COV / m² | ≈ 0 g/m² (adhésif UV-cure à 100 %) | 2–6 g/m² pour les étapes de finition adjacentes au solvant |
| Enregistrement | ±0,05–0,10 mm (presse à combinaison servo) | ±0,15–0,30 mm typique |
Réussi Emballages de confiserie les travaux partagent quatre décisions en amont : substrat et finition, famille de foil, poids de couche d'adhésif et séquence de surimpression. Verrouillez-les lors de la révision de conception et le tirage de presse devient une tâche de production répétable au lieu d'une expérience de préparation. Notre équipe technique publie des fiches de production par produit pour chaque SKU de foil afin que la prépresse, la fabrication de plaques et la salle de presse travaillent à partir des mêmes chiffres.
En presse, les variables les plus importantes sont le volume de cellule d'anilox (nous recommandons 8–12 cm³/m² pour la plupart Emballages de confiserie travail), dose de lampe UV (350–500 mJ/cm² pour les adhésifs cationiques), pression de contact sur la station de film, et stabilité de la tension de la bande dans la zone de transfert du film. Les presses flexo combinées de Bobst, Gallus, Nilpeter, MPS et Mark Andy fonctionnent toutes avec notre gamme de films dès le départ ; les machines plus anciennes peuvent nécessiter une mise à niveau de la station de film, que nous pouvons évaluer avec votre OEM.
Pour les propriétaires de marque, l'essentiel pratique : envoyez votre gabarit, le substrat prévu et un échantillon d'une finition concurrente que vous souhaitez égaler ou surpasser. Nous vous renverrons un pack d'échantillons imprimés sur votre support, une famille de foil recommandée et une fiche de production cible dans les 5 jours ouvrables.
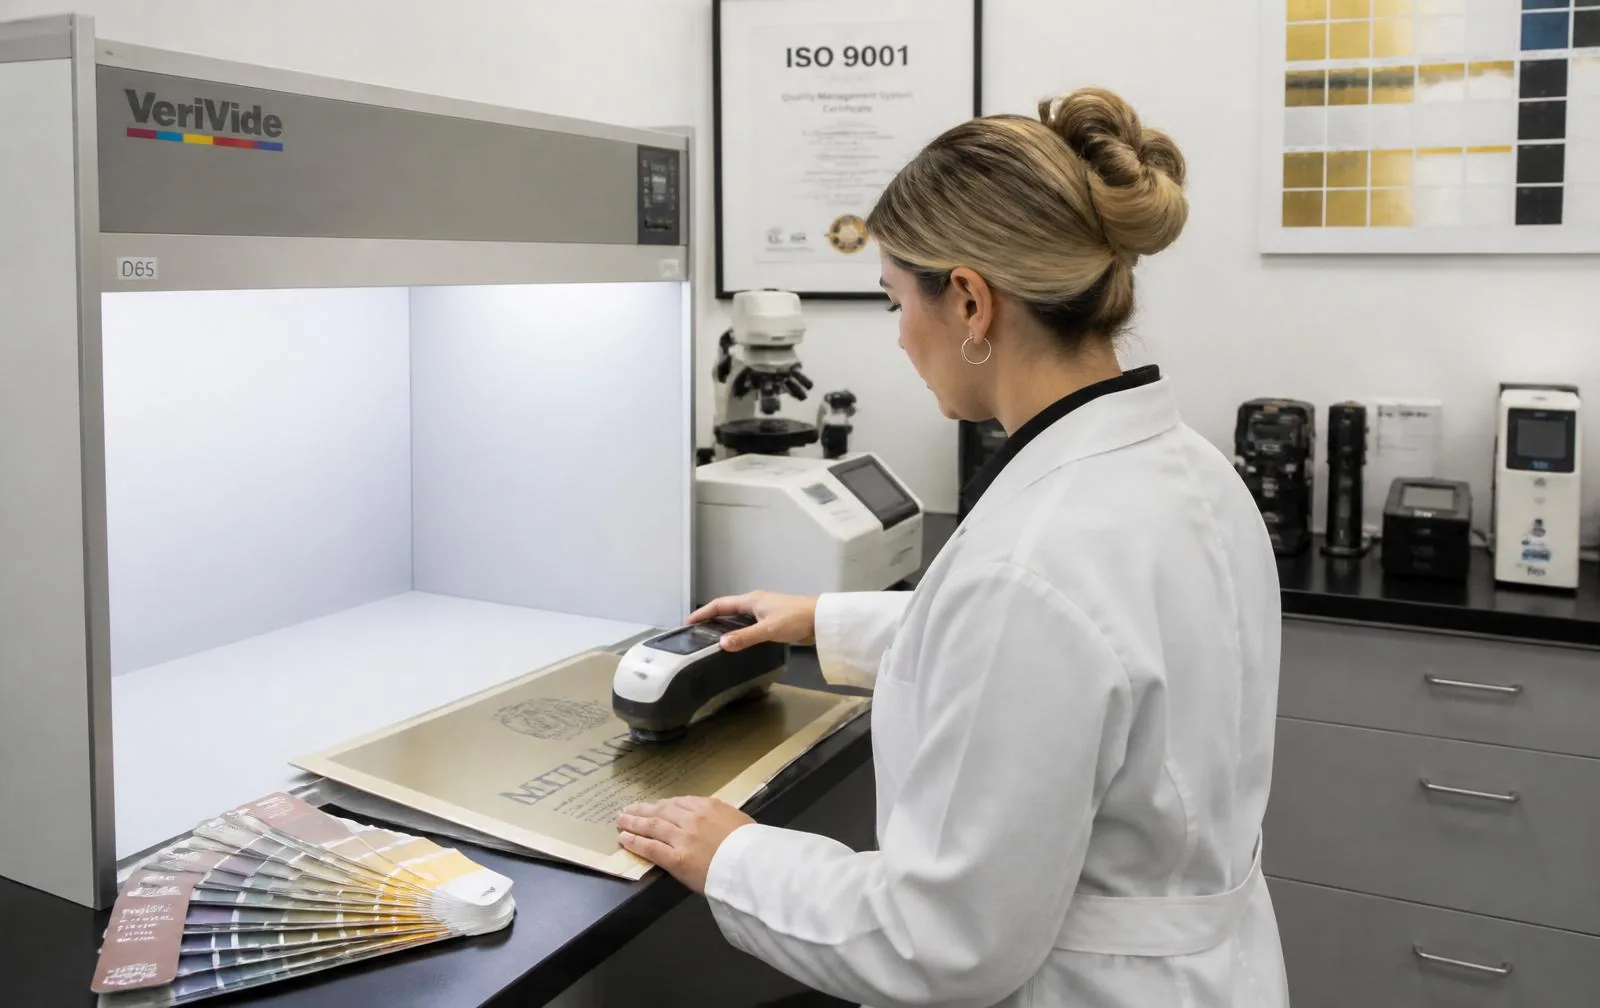
Chaque lot de production est vérifié sur un spectrophotomètre Konica Minolta CM-26d pour la cohérence L*a*b*, plus une inspection optique en ligne à 100 % pour les trous de pin et la définition des bords. Les bandes de tolérance et les échantillons de référence sont expédiés avec chaque lot.
Foil fourni à Emballages de confiserie les clients sont produits dans des usines fonctionnant à 100 % d'électricité renouvelable, avec reprise de film porteur par notre partenaire de recyclage français. Des données complètes d'ACV ISO 14040/14044 sont disponibles sur demande. Lisez notre bref sur la durabilité.
Produits testés selon EuPIA, l'Ordonnance suisse Annexe 10 et la Note d'orientation Nestlé pour une migration faible ; chaîne de custody FSC disponible sur les lignes à support papier ; déclarations REACH et RoHS sur chaque fiche technique.
Vous ne voyez pas votre question ? L'équipe technique répond dans un délai d'un jour ouvré sur le formulaire de contact.
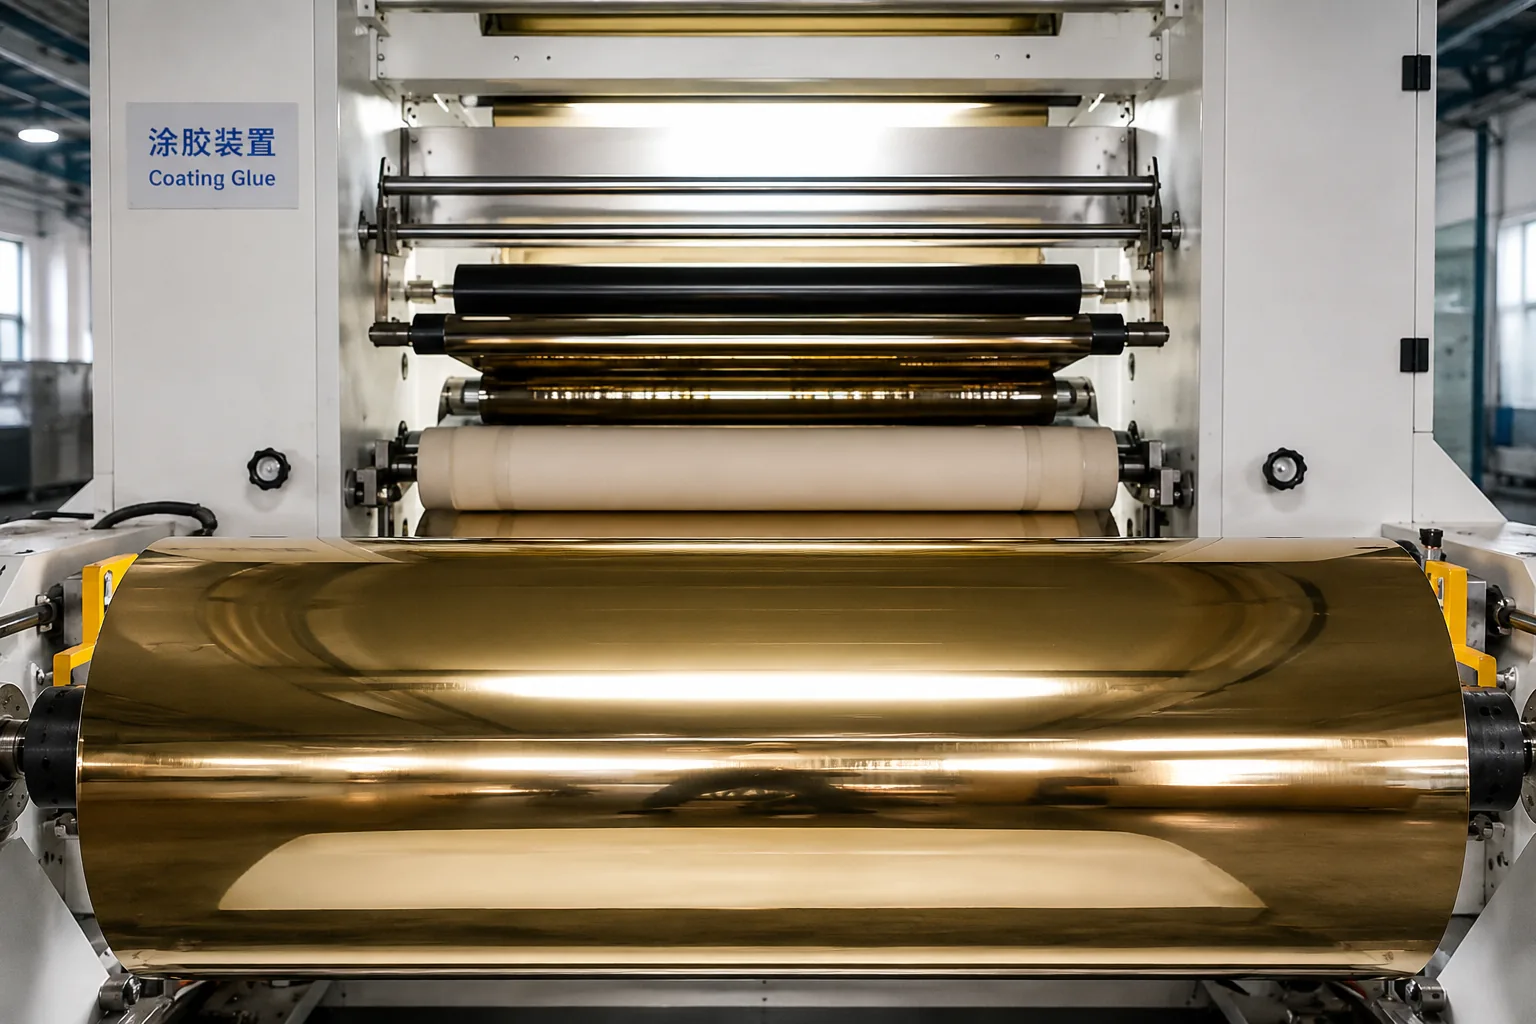
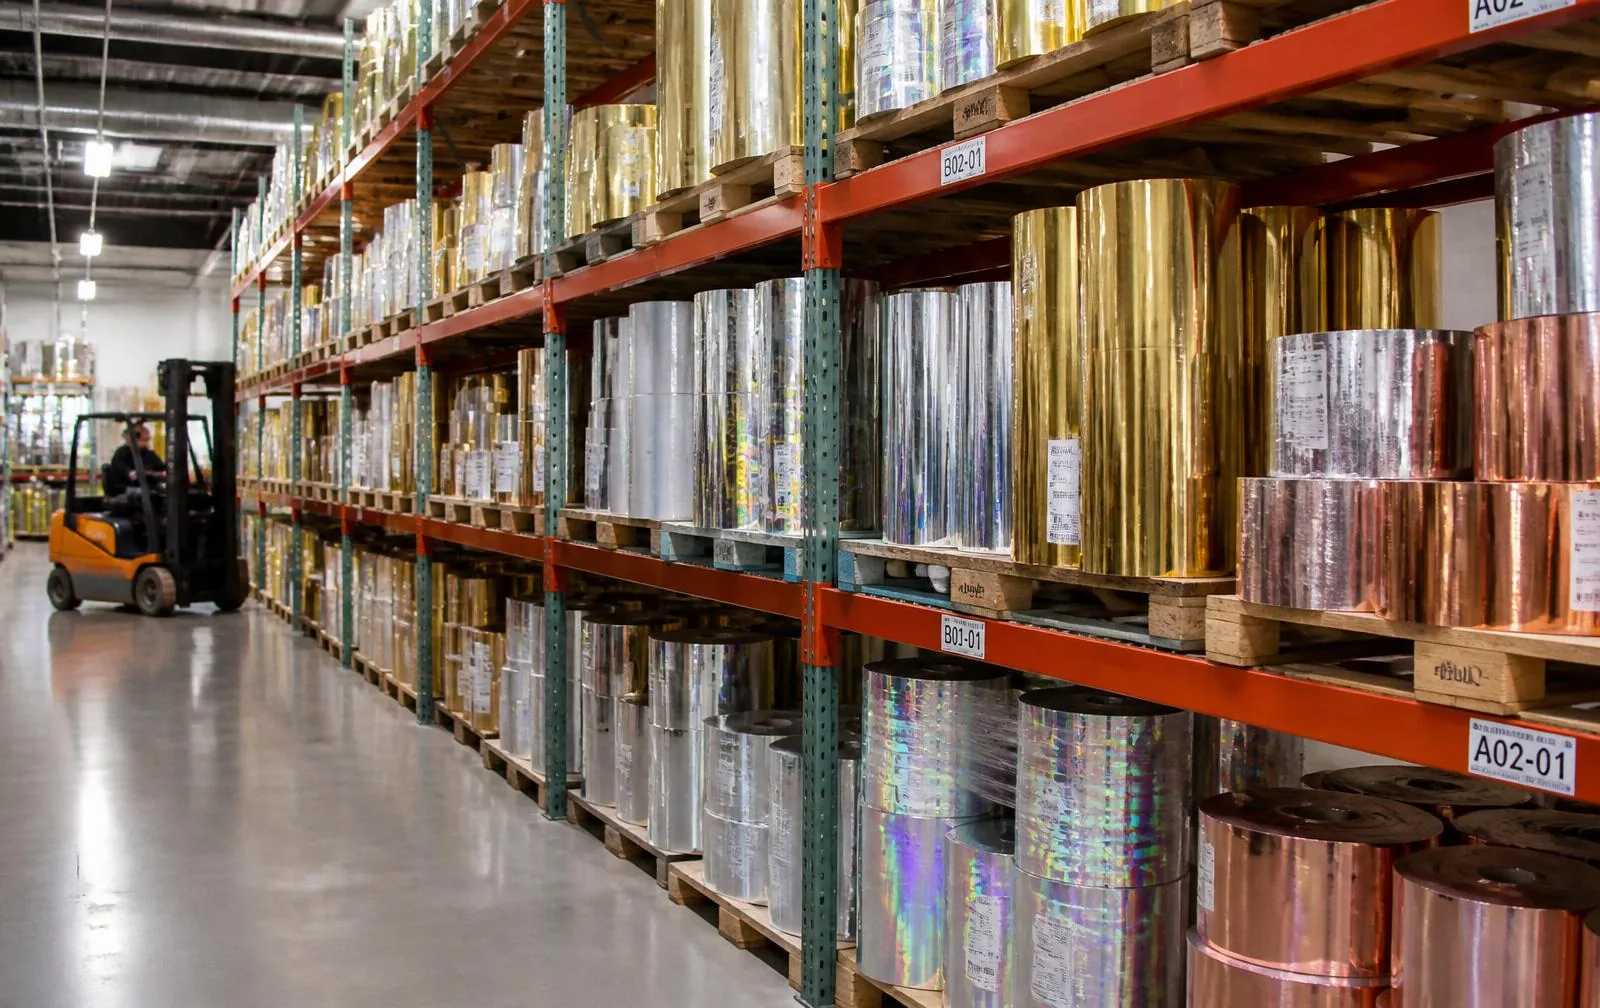
Le revêtement, le découpage, l'appariement des couleurs et le contrôle qualité du cold foil se font tous sous un même toit à Wenzhou, Zhejiang, Chine. Chaque rouleau est expédié avec un code de lot afin que les acheteurs étrangers puissent le retracer jusqu'au lot de production.
Cartes d'échantillons, validation de presse et compatibilité des substrats — notre équipe technique est à un formulaire.