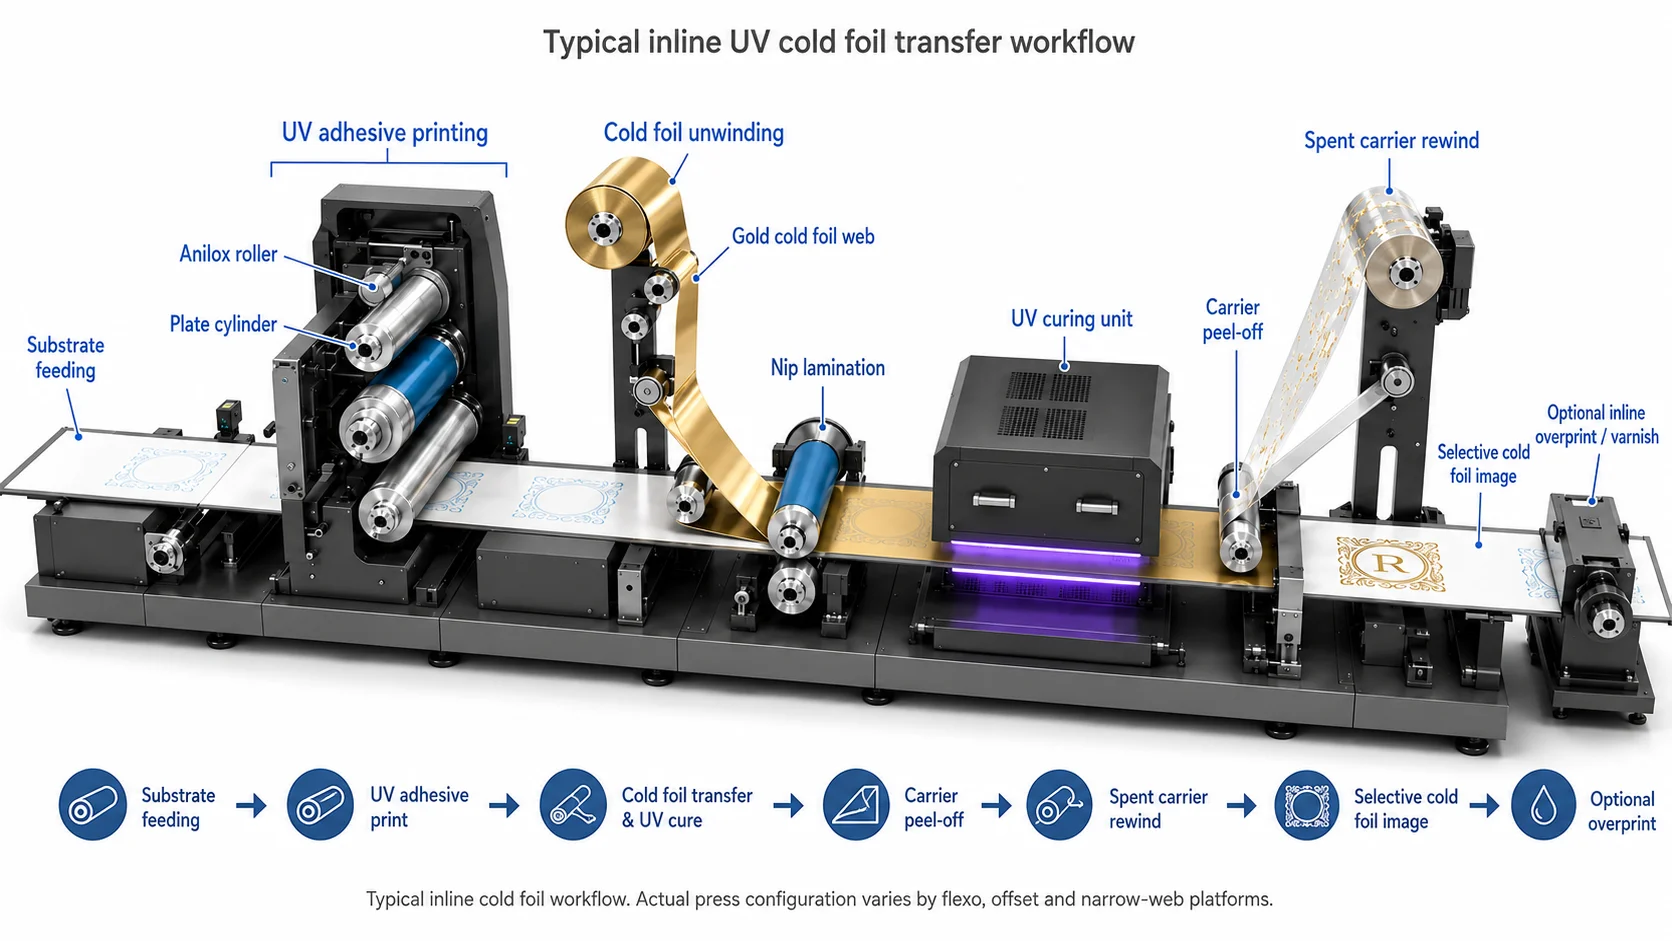
Le marquage à froid fonctionne en imprimant un adhésif durcissable par UV dans la forme exacte de l'œuvre métallique, en pressant un film de dorure à froid sur cet adhésif, en le durcissant instantanément avec de l'énergie UV, et en retirant le film porteur pour ne laisser que la couche métallique liée. Contrairement au marquage à chaud, le processus utilise pas de matrice chauffée, ce qui le rend rapide à changer, très détaillé et compatible avec de nombreux substrats d'emballage.
Si vous êtes nouveau dans le matériau lui-même, commencez par Qu'est-ce que le foil de stamping à froid ?, ou lire l'intégralité du définition du marquage à froid pour la terminologie sous-jacente. Si vous voulez la comparaison de processus plus large, lisez Marquage à froid vs marquage à chaud après ce guide.
TL;DR
- Le stamping à froid est un processus en ligne qui transfère du film métallique avec un adhésif UV imprimé, de la pression et un durcissement.
- La forme de l'image est contrôlée par la plaque adhésive, pas par un moule métallique chauffé.
- Les variables clés sont le dépôt d'adhésif, la pression de contact, la dose UV, le relâchement du foil, l'énergie de surface du substrat et l'enregistrement.
- Le cold foil peut être surimprimé avec du CMYK pour créer des couleurs métalliques or, champagne, cuivre, holographique et personnalisées à partir d'un foil de base argent.
- Pour les imprimeurs-transformateurs d'emballages, les principaux avantages sont la rapidité, le détail fin, un temps de préparation court et une forte compatibilité avec les flux de travail d'étiquetage et de carton plié.
La réponse courte : que se passe-t-il sur la presse ?
Une unité de stamping à froid ajoute une étape de transfert métallique à une ligne d'impression conventionnelle. La presse imprime d'abord l'adhésif uniquement là où le film doit apparaître. Un film de foil rencontre ensuite l'adhésif humide sous pression. Des lampes UV durcissent l'adhésif à travers ou autour de la construction du foil, et le film porteur se sépare de la couche métallique décorative. Le métal reste lié à la feuille imprimée.
Le processus est généralement décrit en quatre stations :
- 1Impression adhésive — les unités flexo, offset ou sérigraphie appliquent l'adhésif UV dans la forme de l'œuvre.
- 2Nip de foil — le film de cold foil entre en contact avec l'adhésif sous pression contrôlée.
- 3Durcissement UV — l'énergie UV polymérise l'adhésif et fixe la couche métallique en place.
- 4Détachement de la feuille — le support en polyester se rembobine, laissant l'image métallique sur le substrat.
Pour un aperçu de processus plus approfondi, consultez notre guide connexe : Quelle est la technique de cold foil ?.
Étape 1 : l'œuvre devient une plaque adhésive
Dans le hot stamping, le die définit l'image. Dans le cold foil stamping, le l'adhésif imprimé définit l'image. Cela signifie que la qualité du résultat métallique commence en prépresse.
Des caractères fins, des lignes fines, du texte inversé, des trames et des demi-teintes peuvent tous être intégrés dans la séparation adhésive. Les transformateurs traitent souvent la couche de dorure comme une couleur de spot : elle reçoit sa propre plaque, ses propres décisions de piégeage et ses propres tolérances d'enregistrement.
Une règle pratique est simple : si le bord de l'adhésif est propre, le bord du foil peut être propre. Si l'adhésif déborde, saute, sèche de manière inégale ou est sous-cuit, le foil le montrera immédiatement.
Étape 2 : L'adhésif UV est appliqué uniquement là où le foil est nécessaire
L'adhésif cold foil n'est pas un vernis ordinaire. Il doit mouiller le substrat, accepter la couche de foil, durcir rapidement et rester compatible avec l'impression ou le revêtement ultérieurs. En presse, le film adhésif doit être suffisamment uniforme pour produire une densité métallique complète sans dépasser le bord de l'image.
Les points de contrôle courants incluent :
- Poids de couche — trop peu d'adhésif provoque des trous d'épingle et un transfert faible ; trop en provoque une diffusion ou un amoncellement sur les bords.
- Viscosité — l'adhésif doit s'imprimer de manière cohérente à travers le système de plaque ou de couverture choisi.
- Humidification du substrat — les films à faible énergie de surface peuvent nécessiter un traitement corona ou un apprêt.
- État de la plaque — les plaques usées peuvent créer des solides faibles et des détails flous.
La chimie du durcissement UV est largement utilisée dans l'impression et la conversion car elle peut durcir les revêtements en fractions de seconde. Éducation de l'industrie de RadTech explique comment le durcissement UV et par faisceau d'électrons permet une production à grande vitesse avec un comportement de durcissement instantané.
Étape 3 : le foil entre en contact avec l'adhésif sous pression
Le film de foil est composé de plusieurs couches : un film porteur, une couche de séparation, une couche métallique, et parfois des revêtements colorés ou protecteurs. Pendant l'étape du nip, le foil passe contre l'adhésif humide avec une pression de contact contrôlée.
Seules les zones adhésives attrapent la couche métallique. Les zones non-image restent sur le support et se déroulent comme matrice de déchets. C'est pourquoi le dorure à froid peut créer des reflets délicats sans nécessiter un die gravé personnalisé pour chaque design.
Un bon transfert dépend de trois choses fonctionnant ensemble :
- Tension de bande propre afin que le foil ne se froisse pas ou ne dérive pas.
- Pression de nip stable afin que les solides se remplissent sans écraser les détails fins.
- Libération correcte du foil pour l'adhésif, le substrat, la vitesse et le système UV.
Étape 4 : Le séchage UV fixe le foil au substrat
Une fois que le foil est en contact avec l'adhésif, les lampes UV durcissent l'adhésif presque instantanément. La dose d'énergie doit être suffisamment forte pour lier le foil mais pas si agressive qu'elle surchauffe les films sensibles ou provoque une distorsion indésirable.
Les équipes d'emballage valident souvent le durcissement en vérifiant l'adhérence du ruban, la résistance au frottement, l'adhésion à l'impression de surimpression, et la performance de finition. Un foil qui semble brillant dans la pile de livraison doit encore survivre à la découpe, au pliage, au remplissage, à l'expédition, et à la manipulation en rayon.
Le Département de l'énergie des États-Unis suit l'efficacité énergétique industrielle comme une priorité majeure de fabrication. Le cold foil soutient cette direction car il élimine les matrices de stamping chauffées et permet une production en ligne, réduisant les étapes de décoration hors ligne dans de nombreux flux de travail d'emballage.
Étape 5 : l'impression en surimpression transforme l'argent en un système de couleurs
Un des plus grands avantages du cold foil stamping est que le foil argenté peut être surimprimé. Des encres CMYK transparentes ou des encres de couleur spot peuvent transformer la même base métallique en or, or rose, cuivre, bronze, émeraude, bleu ou couleurs de marque personnalisées.
C'est particulièrement utile pour les cartons pliants et les étiquettes où les marques ont besoin de plusieurs SKU métalliques. Au lieu de stocker des nuances de foil séparées pour chaque design, les imprimeurs peuvent utiliser une base argentée brillante et contrôler la teinte avec de l'encre.
Cela ne signifie pas que chaque couleur est automatique. La teinte finale dépend de la luminosité du foil, de la transparence de l'encre, de la densité de l'encre, du ton du substrat, du choix du revêtement et de l'angle de vue. Pour les projets critiques en couleur, les échantillons et les épreuves d'impression sont toujours essentiels.
Que peut-il mal se passer ?
Le cold foil est fiable lorsque la presse est contrôlée, mais la plupart des défauts proviennent d'une courte liste de variables.
| Symptôme | Cause probable | Que vérifier |
|---|---|---|
| Pinhole dans les solides | Faible application d'adhésif, substrat rugueux, mouillage médiocre | Poids de couche, anilox/plaques, primaire, surface du substrat |
| Bords flous | Adhésif excessif ou trop de pression de nip | Volume d'adhésif, viscosité, gonflement de la plaque, impression |
| Transfert faible | Sous-durcissement ou décalage de libération de la feuille | Dose UV, âge de la lampe, grade de foil, vitesse de ligne |
| Éraflures de feuille | Mauvaise protection supérieure ou décalage de finition | Revêtement, vernis, tests de frottement, chemin de manipulation |
| Dérive d'enregistrement | Tension du web ou instabilité thermique | Contrôle de la tension, déroulement, transport de feuilles, vitesse de presse |
“"Le succès du film à froid n'est pas un réglage magique. C'est une chaîne contrôlée : l'adhésif, la pression, le durcissement, le relâchement et l'impression en surimpression doivent tous être en accord avant que la feuille ne semble sans effort."
Cold foil contre hot foil : pourquoi le flux de travail semble différent
Le foil chaud utilise la chaleur, la pression, le temps de contact et un tampon en métal. Il peut créer des embossages profonds et des effets tactiles premium, mais nécessite généralement plus d'outillage et de configuration hors ligne. Le dorure à froid est plus semblable à l'impression : changements d'œuvres plus rapides, décoration en ligne et intégration plus facile avec le CMJN.
Choisissez le cold foil lorsque le travail nécessite :
- détails métalliques fins ;
- configuration rapide ;
- changements fréquents d'œuvres graphiques ;
- production en ligne ;
- couleur métallique imprimée ;
- efficacité de l'étiquette ou du carton.
Choisissez le hot foil lorsque le travail nécessite :
- debossage ou embossage profond;
- impression tactile lourde;
- séries très petites hors ligne où les outils sont déjà justifiés ;
- une finition artisanale de luxe traditionnelle.
Pour une répartition complète axée sur l'acheteur, continuez avec Marquage à froid vs marquage à chaud.
FAQ
—Le cold foil a-t-il besoin de chaleur ?
Non. Le transfert dépend de l'adhésif UV, de la pression et du durcissement plutôt que d'une matrice chauffée. Certains systèmes UV génèrent de la chaleur de processus, mais la chaleur n'est pas le mécanisme de transfert.
—Le cold foil peut-il être utilisé sur un film plastique ?
Oui, mais la surface du film doit être adaptée à l'humidité de l'adhésif. Le traitement corona, le primaire et la sélection de la qualité du foil sont des variables courantes pour les applications de film.
—Le cold foil est-il uniquement argenté ?
Non. L'argent est courant car il peut être surimprimé en de nombreuses couleurs métalliques. Des cold foils colorés et holographiques sont également disponibles.
—Le cold foil est-il suffisamment durable pour l'emballage ?
Oui, lorsque le film, l'adhésif, le revêtement, le support et la séquence de finition sont correctement assortis. Les transformateurs doivent valider les performances de frottement, de ruban, de pliage et de manipulation du produit avant l'approbation de la production.
—Le cold foil peut-il remplacer le hot foil stamping ?
Parfois. C'est généralement mieux pour la vitesse, les détails fins, la production en ligne et la couleur surimprimée. Le foil à chaud reste utile pour une impression tactile profonde et des effets estampés traditionnels.
Conclusion
Le marquage à froid fonctionne parce qu'il transforme la décoration métallique en un processus contrôlé par impression. L'adhésif porte l'image, le foil fournit la réflectivité, le durcissement UV crée le lien, et l'impression supplémentaire élargit une base métallique en un système de couleurs flexible.
Cette combinaison est la raison pour laquelle le cold foil est largement utilisé dans les étiquettes modernes, les cartons, les cosmétiques, l'emballage de vin et de spiritueux, et les lancements de FMCG où les marques ont besoin d'un impact premium en rayon sans ralentir la production.