Traduction automatique. La version anglaise fait référence. Voir en anglais
Passer au contenu principal
Technologie

Technologie de cold foil stamping : processus, matériaux et points de contrôle

Le marquage à froid décore un substrat imprimé en transférant une couche métallique sur un adhésif UV-curable, en ligne avec l'impression flexo ou offset et sans matrice chauffée. Cette page explique comment le film de transfert est construit, quelles variables de presse décident du résultat, et comment une qualité de foil doit être qualifiée avant d'entrer en production.

Comment fonctionne le processus de foil à froid en ligne

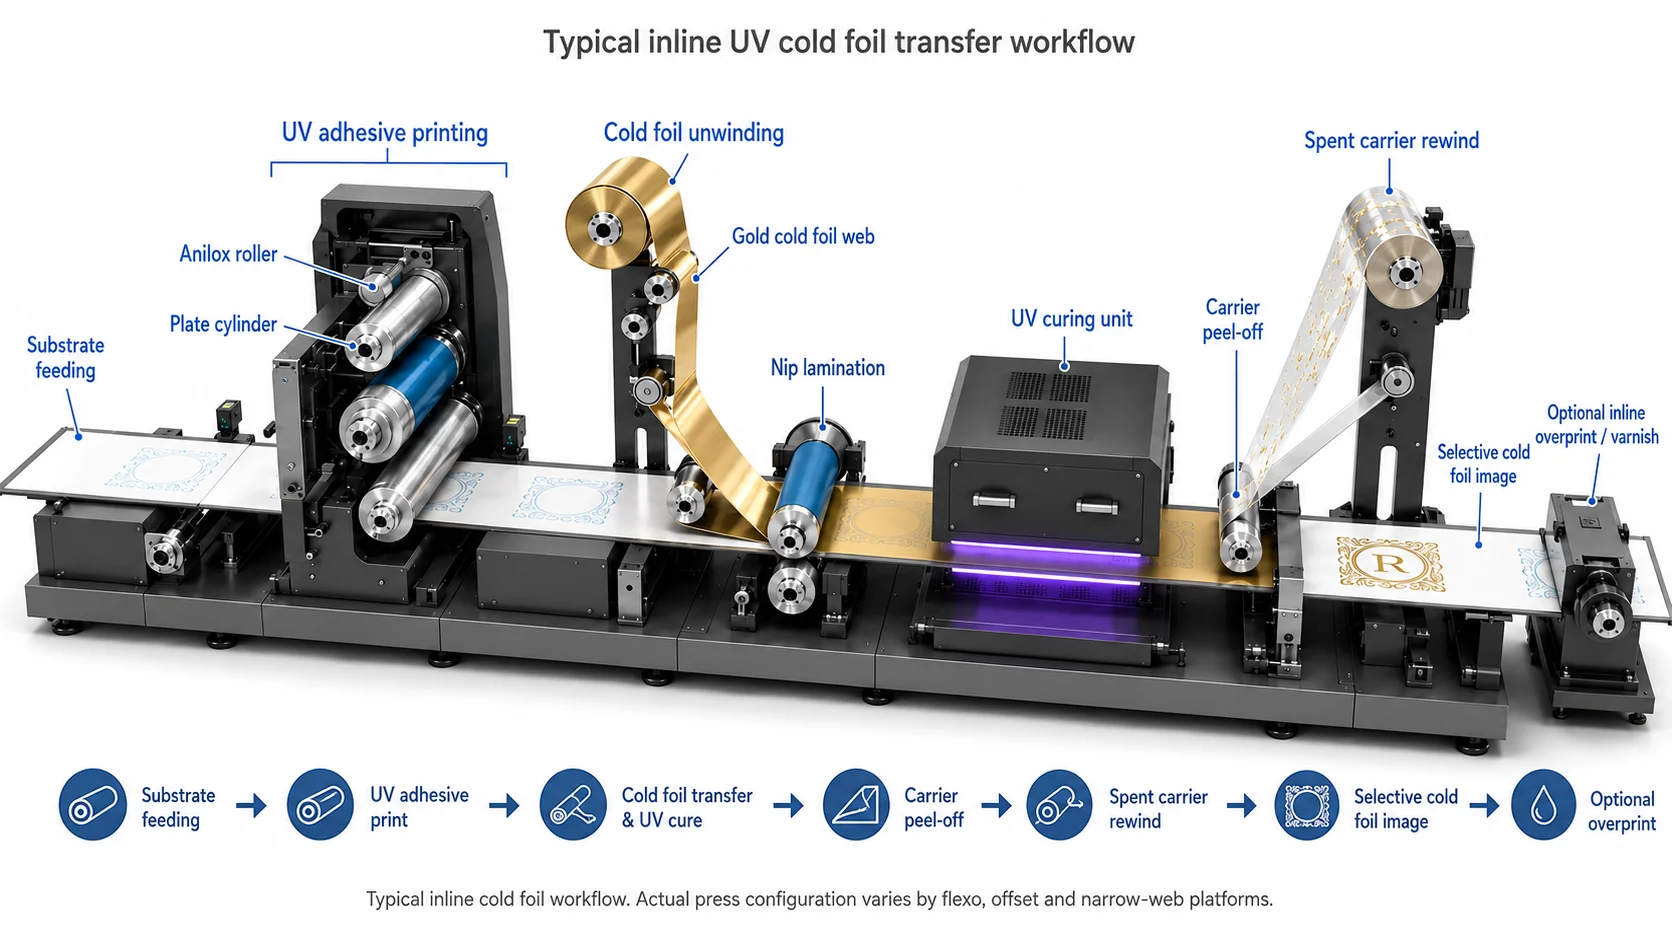
Le processus fonctionne comme une chaîne continue à l'intérieur de la presse plutôt que comme une opération de finition séparée. L'adhésif est imprimé dans la forme de l'œuvre, le film de foil le contacte à un nip contrôlé, l'énergie UV durcit la liaison, et le porteur est réenroulé pendant que la couche décorative reste uniquement là où l'adhésif a été appliqué.

Parce que l'image provient d'un film adhésif imprimé, la qualité de ce film gouverne tout en aval. Une couche d'adhésif inégale, contaminée ou sous-durcie change la façon dont le foil se libère, et la conséquence apparaît sur la feuille sous forme de métal manquant, de bords déchiquetés ou de foil dans des zones indésirables. Le liste de contrôle de configuration de presse couvre l'ordre dans lequel ces conditions sont vérifiées avant un cycle de production.

01

L'adhésif est imagé

Une unité flexo ou offset imprime un adhésif UV curable dans la forme exacte de l'œuvre. Comme l'image est imprimée plutôt que façonnée, les changements de plaque remplacent la fabrication de matrices, et le film adhésif lui-même devient la première chose à contrôler.

02

Contacts et durcissements de foil

Le web PET métallisé rencontre l'adhésif encore humide à un pincement contrôlé pendant que l'énergie UV durcit la liaison. Le support est ensuite rembobiné et la couche décorative reste uniquement là où l'adhésif a été appliqué, donc le chargement du pincement et la tension du web décident de la qualité des bords.

03

Stations en aval surimpression

Puisque le durcissement se fait en ligne, les unités suivantes peuvent imprimer des couleurs de processus ou des couleurs spot directement sur la surface métallique. C'est ainsi que les métalliques teintés et les dégradés sont produits sans un second passage, sous réserve de la compatibilité des encres et des vernis.

Diagramme du processus de stamping UV cold foil montrant l'impression de l'adhésif, le transfert de foil, le durcissement UV, le retrait du support et le rembobinage du foil usagé
Flux de travail typique en cold foil inline. La configuration réelle de la presse varie entre flexo à large bande, flexo à bande étroite et plateformes offset à feuille.
Construction

Six couches conçues, plus fines qu'un cheveu humain.

Survolez ou appuyez sur n'importe quelle couche de la construction du foil pour inspecter son épaisseur, sa fonction et sa chimie des matériaux.

12 µmFilm support PET0.5 µmCouche de décollement0.8 µmLaque de couleur35–50 nmMétallisation de l'aluminium1.5–3 µmAdhésif UV60–450 gsmSubstratRewinds du support ↺Direction de presse

De quoi est fait un film de transfert de cold foil

Un cold foil n'est pas un matériau unique mais une pile revêtue portée sur un film en polyester. Seule une partie de cette pile se transfère au substrat ; le support reste en arrière sur la presse et est traité comme un flux séparé à l'usine de transformation.

Comprendre quelle couche fait quoi rend les défauts de presse plus faciles à lire. Les problèmes de libération pointent vers l'interface entre le support et le métal, les zones ternes ou marbrées pointent généralement vers l'adhésif et le substrat, et la déviation de couleur se situe normalement dans le système de laque plutôt que dans la métallisation.

Support PET

Le film dimensionnellement stable qui transporte la pile décorative à travers la presse. Il est rewound à l'usine de conversion et ne fait pas partie du paquet fini.

Couche de décollement

La couche qui décide de la facilité avec laquelle le métal se sépare du support. Le relâchement doit être adapté au système d'adhésif ; une qualité réglée pour un adhésif peut laisser tomber de la poussière de foil ou laisser des vides avec un autre.

Couche métallisée

Une couche d'aluminium déposée sous vide, éventuellement embossée avec un motif de diffraction pour les grades holographiques. Elle fournit la réflectivité mais contribue très peu à l'épaisseur.

Revêtements de couleur et de liaison

Laques qui créent des effets métalliques dorés, cuivrés, champagne ou colorés et ancrent le métal à l'adhésif. Elles influencent également la réceptivité à l'impression en surimpression.

Les grades individuels diffèrent par leur comportement de libération, la chimie de la laque et la réceptivité à l'impression. gamme de produits en cold foil énumère les finitions que nous fournissons, et chacune doit encore être confirmée par rapport à votre propre adhésif et substrat avant d'être spécifiée.

Quelles variables contrôlent la qualité de transfert ?

La qualité de transfert n'est presque jamais décidée par un seul réglage. Elle émerge de l'interaction du film adhésif, du nip, du film foil et de la cure, et un changement dans l'un d'eux nécessite généralement un changement compensatoire ailleurs.

Utilisez ce qui suit comme liste des éléments à établir lors d'un essai sur presse. Aucun d'eux ne doit être traité comme une spécification fixe : modèle de presse, substrat, adhésif, système de lampes, couverture et grade de foil déterminent les réglages finaux pour chaque travail.

Surface du substrat

Les stocks scellés à faible absorption retiennent un film adhésif défini. Les stocks non couverts ou absorbants tirent l'adhésif dans la feuille et ternissent l'effet métallique à moins d'être apprêtés.

Poids de film d'adhésif

Trop peu d'adhésif laisse un transfert incomplet ; trop, cela provoque un débordement, un halo sur les bords et une contamination de la couche de libération. Le volume d'anilox et la viscosité sont les leviers habituels.

Pression de nip

Le foil doit entrer en contact avec l'adhésif uniformément sur toute la largeur. Un chargement inégal du nip est l'une des causes les plus courantes de transfert qui est propre d'un côté de la feuille et irrégulier de l'autre.

Tension du web

Web lâche crée des plis et des rides ; une tension excessive déforme les détails fins et stresse les épissures. La tension doit normalement être vérifiée à nouveau lorsque le diamètre du rouleau change.

Énergie de durcissement UV

Sous-cure laisse de l'adhésif collant et une adhésion faible ; sur-cure peut rendre la liaison cassante et changer le comportement de surimpression. Mesurez la sortie de la lampe avec un radiomètre plutôt que de supposer des valeurs nominales.

grade de foil et force de libération

La force de décollement détermine si les détails fins se brisent ou si de grandes zones se soulèvent. C'est une propriété de l'association entre le film et l'adhésif, et non du film seul.

Conditions de salle de presse

La température et l'humidité influencent le comportement du substrat et la rhéologie de l'adhésif, donc une fenêtre établie dans une saison peut nécessiter un ajustement dans une autre.

Compatibilité en aval

Les encres, vernis, laminage et toutes les exigences de migration en surimpression doivent faire partie de la décision de configuration, et non être découvertes après le tirage.

Lorsqu'un défaut apparaît, travailler à rebours à partir du symptôme est plus rapide que de réinitialiser l'ensemble de l'unité. Le guide photo des défauts de cold foil associe des symptômes visuels courants à la variable la plus susceptible d'être responsable.

Comment le substrat, l'adhésif et le durcissement UV interagissent

Ces trois éléments forment un système unique. Le substrat décide combien d'adhésif reste à la surface où il peut maintenir le foil ; l'adhésif décide combien d'énergie est nécessaire pour le durcir correctement ; et le durcissement décide si la liaison qui en résulte est durable et imprimable.

Sur un carton enduit scellé, la plupart de l'adhésif reste disponible à la surface, donc un poids de film modeste permet un transfert propre. Sur un support absorbant ou non enduit, le même poids de film peut disparaître dans la feuille, ce qui incite les opérateurs à augmenter l'adhésif — et cela augmente à son tour l'excès, l'halo de bord et la demande de durcissement. La correction la plus productive est généralement un primaire ou un changement de substrat plutôt que plus d'adhésif.

La curation se situe à la fin de la chaîne et est facile à mal évaluer. La sortie de la lampe diminue au cours de la vie de la lampe, et une dose qui était adéquate lors de la mise en service peut ne pas être adéquate des mois plus tard à une vitesse plus élevée. Une sous-curation se manifeste généralement par une tack, de mauvais résultats de traction de bande et des problèmes de surimpression ; une sur-curation peut produire une liaison cassante et des fissures sur les lignes de marquage ou de pliage.
Cold foil, hot foil et embellissement numérique

Les trois voies atteignent un objectif visuel similaire par des moyens différents, et le choix est généralement fait par travail plutôt que par usine. Le tableau ci-dessous compare leur comportement structurel ; il ne les classe pas, car la bonne réponse dépend de l'œuvre d'art, du substrat et de la longueur de la production.

Comparaison structurelle du cold foil, du hot foil stamping et de l'embellissement numérique
CaractéristiqueFeuille froideStamping à chaudMétallique numérique
Support d'imageImage d'adhésif imprimé (plaque)Die en métal gravéImage numérique au toner ou en polymère
Chaleur appliquée au substratNonOuiVarie selon le système
Délai de livraison des outilsFabrication de plaqueGravure de dieAucun
Relief / embossage dans la même stationNonOuiCertains systèmes ajoutent de la hauteur
Imprimable en ligneOuiNonDépend de la configuration
Films sensibles à la chaleurOuiNonDépend du système
Ajustement de la longueur de course typiqueTirages en ligne de moyenne à longue duréeCourtes à moyennes, ou là où un relief est requisCourtes séries et données variables
Où se situe le coûtConsommables et économie de foilOutils et préparationCoût par unité ou consommable

De nombreux transformateurs maintiennent les deux options de dorure disponibles et choisissent en fonction du brief. Lorsque des reliefs sculptés ou des supports non enduits très rugueux sont impliqués, la dorure à chaud reste l'option la plus robuste ; lorsque le débit en ligne, les films sensibles à la chaleur ou les métallisés surimprimés sont importants, la dorure à froid est généralement préférée.

Comment un grade de foil doit être qualifié

La qualification signifie reproduire vos propres conditions de production plutôt que d'accepter une fiche technique. Exécutez le grade candidat avec la configuration d'adhésif et de lampe que vous utilisez, sur les substrats que vous achetez, à la vitesse à laquelle vous avez l'intention de vendre.

Une séquence pratique consiste à commencer par un contrôle d'apparence et d'adhésion à faible vitesse, puis à augmenter la vitesse de production tout en surveillant les bords de transfert et la poussière de foil, puis à maintenir une course plus longue pour voir si le comportement de libération dérive à mesure que le diamètre du rouleau de foil change. Terminez par les contrôles en aval qui comptent pour le travail — adhésion en surimpression, compatibilité avec le vernis ou la lamination, traction du ruban, résistance à l'abrasion et tout test de migration ou de conformité requis par votre marché — et enregistrez les paramètres qui ont produit un résultat acceptable afin que le travail puisse être répété.

Si vous préférez évaluer les finitions avant de réserver du temps de presse, le kit d'échantillons de cold foil vous permet de comparer des échantillons physiques avec votre œuvre d'art et votre substrat en premier.

Routes de production flexo et offset

Les deux routes dominantes diffèrent principalement par la façon dont l'adhésif est dosé et comment le web ou la feuille est manipulé. Dans le flexo à étroite et large largeur, le volume d'adhésif est déterminé par l'anilox et la plaque, ce qui fait de la spécification de l'anilox une variable centrale. Dans l'offset à feuille, l'adhésif est délivré par une plaque et une couverture dans une tour de foil, donc l'état de la couverture et le conditionnement deviennent les contrôles équivalents.

Les deux voies convergent ensuite sur les mêmes exigences : contact de nip uniforme, tension de web stable, cure suffisante et un grade de foil correspondant à l'adhésif. Des conseils détaillés, spécifiques à chaque voie, sont présentés dans nos pages sur estampage de dorure à froid flexo et stamping à froid offset.

Questions fréquemment posées

Questions d'ingénierie et d'approvisionnement que nous entendons le plus souvent de la part des transformateurs et des propriétaires de marque évaluant la dorure à froid.

Demandez à notre équipe technique

Le cold foil stamping est un processus de décoration en ligne qui transfère une couche métallique sur un substrat en utilisant un adhésif UV curable au lieu d'une matrice chauffée. L'adhésif est imprimé dans la forme de l'œuvre, le film de foil est pressé contre lui, l'énergie UV durcit le lien, et le film porteur est enroulé pendant que la couche décorative reste uniquement dans l'image imprimée.

Continuer avec un essai presse

Le moyen le plus rapide de passer de la théorie à une spécification utilisable est un essai sur votre propre presse, avec votre substrat et votre adhésif. Envoyez-nous le modèle de presse, le substrat, le caractère de l'œuvre et la longueur de course cible et nous recommanderons les grades à tester.