Машинный перевод. Официальной версией является английская. Открыть на английском
Перейти к основному содержимому
Технология

Технология холодного тиснения фольгой: процесс, материалы и контрольные точки

Холодное фольгирование украшает печатную подложку, перенося металлический слой на УФ-отверждаемый клей, встраиваемым способом с использованием флексо или офсетной печати и без нагретой матрицы. Эта страница объясняет, как строится пленка для переноса, какие переменные печати определяют результат и как следует квалифицировать сорт фольги перед началом производства.

Как работает процесс холодного тиснения фольгой в потоке

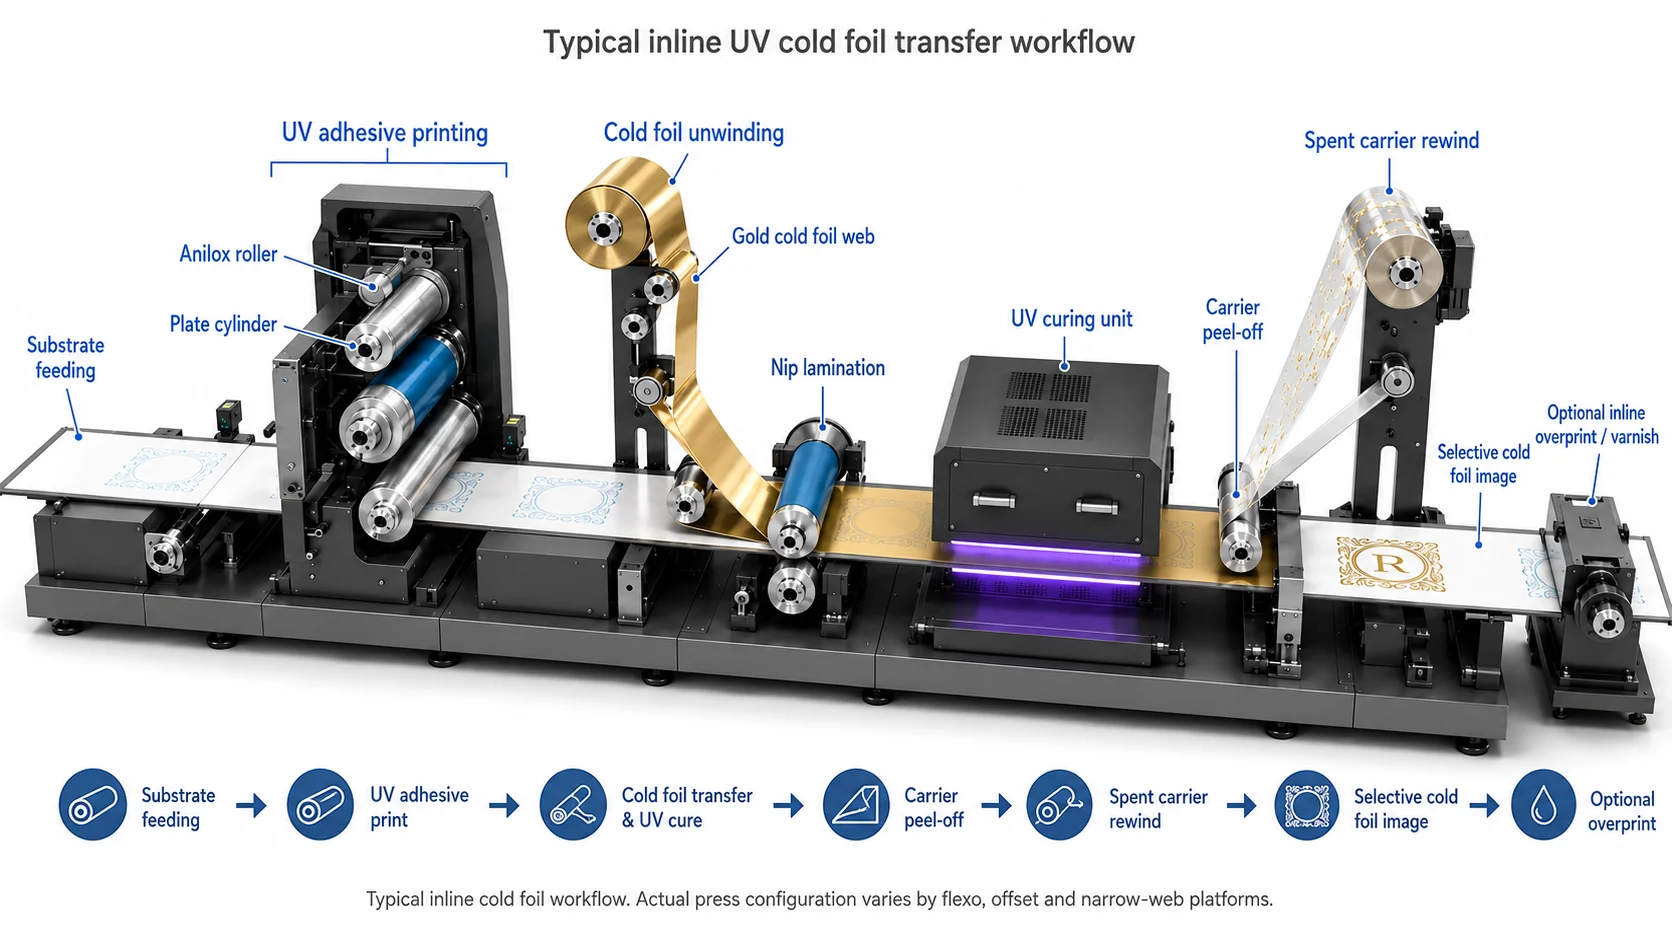
Процесс работает как одна непрерывная цепь внутри пресса, а не как отдельная операция отделки. Адгезив печатается в форме художественного оформления, фольговая лента контактирует с ним под контролируемым давлением, УФ-энергия отверждает связь, а носитель перематывается, пока декоративный слой остается только там, где был нанесен адгезив.

Поскольку изображение получается с печатной пленки с клеем, качество этой пленки определяет все последующие этапы. Неровный, загрязненный или недостаточно отвержденный слой клея влияет на то, как фольга отделяется, и это проявляется на листе в виде отсутствующего металла, рваных краев или фольги в нежелательных местах. контрольный список настройки пресса покрывает порядок, в котором эти условия проверяются перед производственным запуском.

01

Клей изображен

Флексографическая или офсетная машина печатает УФ-отверждаемый клей в точной форме художественного изображения. Поскольку изображение печатается, а не формуется, замена пластин заменяет производство штампов, и сам клеевой слой становится первым элементом управления.

02

Контакты и отверждения фольги

Металлизированная PET-лента встречает все еще влажный адгезив на контролируемом зажиме, пока УФ-энергия отверждает связь. Затем носитель перематывается, и декоративный слой остается только там, где был нанесен адгезив, поэтому нагрузка на зажим и натяжение ленты определяют качество краев.

03

Поточные станции наносят дополнительный слой

Поскольку отверждение происходит в потоке, последующие единицы могут печатать процесс или точный цвет непосредственно на металлической поверхности. Так производятся тонированные металлические и градиенты без второго прохода, при условии совместимости чернил и лака.

Диаграмма процесса УФ холодного тиснения фольгой, показывающая печать клея, перенос фольги, УФ-отверждение, снятие носителя и перемотка отходов фольги
Типичный поток холодной фольги в процессе. Фактическая конфигурация пресса варьируется между узкоструйным флексо, широкоструйным флексо и офсетными платформами.
Конструкция

Шесть инженерных слоев, тоньше человеческого волоса.

Наведите курсор или коснитесь любого слоя конструкции фольги, чтобы проверить его толщину, функцию и химический состав материала.

12 µmPET Носитель пленка0.5 µmСлой высвобождения0.8 µmЦветной лак35–50 нмМеталлизация алюминия1.5–3 µmUV клей60–450 г/м²СубстратПеремотка носителя ↺Направление пресса

Из чего состоит пленка для переноса холодной фольги

Холодная фольга — это не единственный материал, а покрытый стек стек, который переносится на полиэфирной пленке. Только часть этого стека переносится на субстрат; носитель остается на прессе и обрабатывается как отдельный поток на конверсионном заводе.

Понимание того, какая слой за что отвечает, облегчает чтение ошибок на прессе. Проблемы с высвобождением указывают на интерфейс между носителем и металлом, тусклые или пятнистые области обычно указывают на клей и подложку, а отклонение цвета обычно связано с лаковой системой, а не с металлизацией.

PET носитель

Стабильная по размеру пленка, которая транспортирует декоративный стек через пресс. Она перематывается на конверсионном заводе и не является частью готовой упаковки.

Слой высвобождения

Слой, который определяет, насколько легко металл отделяется от носителя. Отделение должно соответствовать системе клея; сорт, настроенный для одного клея, может сбрасывать фольговую пыль или оставлять пустоты с другим.

Металлизированный слой

Вакуумно-осажденный алюминиевый слой, по желанию тисненный дифракционным узором для голографических сортов. Он обеспечивает отражательную способность, но вносит очень небольшую толщину.

Цветные и связывающие покрытия

Лаки, создающие золотые, медные, шампанские или цветные металлические эффекты и закрепляющие металл на клее. Они также влияют на восприимчивость к последующей печати.

Индивидуальные сорта различаются по поведению высвобождения, химии лака и восприимчивости к дополнительной печати. Это ассортимент продуктов холодной фольги перечисляет отделки, которые мы поставляем, и каждая из них должна быть подтверждена в соответствии с вашим собственным клеем и подложкой, прежде чем будет указана.

Какие переменные контролируют качество передачи?

Качество передачи почти никогда не определяется одной настройкой. Оно возникает из взаимодействия клеевой пленки, нипа, фольги и отверждения, и изменение одного из них обычно требует компенсирующего изменения в другом.

Используйте следующее в качестве списка вещей, которые необходимо установить на испытании на прессе. Ни одно из них не должно рассматриваться как фиксированная спецификация: модель пресса, субстрат, клей, система ламп, покрытие и класс фольги определяют окончательные настройки для каждой работы.

Поверхность подложки

Запечатанные, низкоабсорбирующие материалы удерживают определенную пленку адгезива. Непокрытые или абсорбирующие материалы впитывают адгезив в лист и тусклят металлический эффект, если не были предварительно обработаны.

Вес пленки клея

Слишком мало адгезива оставляет неполный перенос; слишком много вызывает выдавливание, ореол по краям и загрязнение слоя отделения. Объем анелокса и вязкость — это обычные рычаги.

Давление нипа

Фольга должна равномерно контактировать с клеем по всей ширине. Неровная нагрузка на нип является одной из самых распространенных причин переноса, который чистый с одной стороны листа и пятнистый с другой.

Натяжение веба

Слабая веб-лента создает складки и заломы; чрезмерное натяжение искажает мелкие детали и нагружает стыки. Натяжение обычно требует повторной проверки по мере изменения диаметра рулона.

Энергия УФ отверждения

Недостаточная полимеризация оставляет липкий клей и слабое сцепление; избыточная полимеризация может сделать связь хрупкой и изменить поведение при наложении. Измеряйте выход лампы с помощью радиометра, а не предполагая номинальные значения.

класс фольги и сила освобождения

Сила высвобождения определяет, будет ли мелкая деталь разрушена или целые области поднимутся. Это свойство пары фольги и клея, а не только фольги.

Условия в печатном цехе

Температура и влажность влияют на поведение субстрата и реологию адгезива, поэтому окно, установленное в один сезон, может потребовать корректировки в другом.

Совместимость на потоке

Чернила, лаки, ламинирование и любые требования к миграции для нанесения сверху должны быть частью решения по настройке, а не обнаруживаться после запуска.

Когда возникает неисправность, работать назад от симптома быстрее, чем сбрасывать всю единицу. фото-гид по дефектам холодного тиснения фольгой сопоставляет общие визуальные симптомы с переменной, наиболее вероятно ответственной за это.

Как взаимодействуют субстрат, адгезив и УФ-отверждение

Эти три элемента образуют единую систему. Подложка определяет, сколько адгезива остается на поверхности, где он может удерживать фольгу; адгезив определяет, сколько энергии нужно для правильного отверждения; а отверждение определяет, будет ли полученное соединение прочным и пригодным для печати.

На запечатанной покрытой бумаге большая часть клея остается доступной на поверхности, поэтому умеренный вес пленки обеспечивает чистый перенос. На впитывающем или некрытом материале тот же вес пленки может исчезнуть в листе, что побуждает операторов увеличивать количество клея — а это, в свою очередь, увеличивает выдавливание, ореол по краям и требования к отверждению. Более продуктивной коррекцией обычно является изменение грунтовки или подложки, а не больше клея.

Отверждение находится в конце цепочки и его легко неправильно оценить. Выход лампы падает с течением времени, и доза, которая была адекватной при запуске, может быть недостаточной через несколько месяцев при более высокой скорости. Недостаточное отверждение обычно проявляется как липкость, плохие результаты теста на отрыв и проблемы с дополнительной печатью; избыточное отверждение может привести к хрупкому соединению и трещинам на линиях биговки или сгиба.

Холодный фольга, горячий фольга и цифровое украшение

Три маршрута достигают аналогичной визуальной цели разными способами, и выбор обычно делается по работе, а не по заводу. Таблица ниже сравнивает, как они ведут себя структурно; она не ранжирует их, потому что правильный ответ зависит от художественного оформления, подложки и длины партии.

Структурное сравнение холодного тиснения фольгой, горячего фольгирования и цифрового украшения
Общайтесь напрямую для быстрого получения котировок, образцов и поддержки на печати.Холодная фольгаГорячее тиснениеЦифровой металлический
Носитель изображенияИзображение напечатанного адгезива (пластина)Гравированная металлическая формаЦифровое тонерное или полимерное изображение
Тепло, применяемое к субстратуНетДаЗависит от системы
Срок выполнения инструментовИзготовление пластиныГравировка штампаНет
Рельеф / тиснение на той же станцииНетДаНекоторые системы добавляют высоту
Можно наносить сверху встраиваемоДаНетЗависит от конфигурации
Теплочувствительные пленкиДаНетЗависит от системы
Типичное соответствие длины партииСредние до длительных inline тиражейКороткие до средних, или где требуется рельефКороткие партии и переменные данные
Где находится стоимостьРасходные материалы и экономика фольгиИнструменты и подготовкаСтоимость клика или расходного материала за единицу

Многие конвертеры оставляют оба варианта фольги доступными и выбирают в зависимости от задания. Когда речь идет о скульптурном рельефе или очень грубой неклееной бумаге, горячее тиснение остается более сильным вариантом; когда важны производительность в линии, термочувствительные пленки или напечатанные металлики, холодная фольга, как правило, предпочтительнее.

Как должен быть квалифицирован класс фольги

Квалификация означает воспроизведение ваших собственных производственных условий, а не принятие технического паспорта. Запустите кандидатный сорт с конфигурацией клея и лампы, которые вы используете, на подложках, которые вы покупаете, на скорости, с которой вы намерены продавать.

Практическая последовательность: начать с короткой проверки внешнего вида и адгезии на сниженной скорости, затем увеличить до производственной скорости, следя за краями переноса и пылью от фольги, затем провести более длительный запуск, чтобы увидеть, изменяется ли поведение при высвобождении по мере изменения диаметра рулона фольги. Завершите с проверками, которые важны для работы — адгезия при печати, совместимость с лаком или ламинацией, натяжение ленты, стойкость к царапинам и любые тесты на миграцию или соответствие, которые требуются вашим рынком — и запишите настройки, которые дали приемлемый результат, чтобы работу можно было повторить.

Если вы предпочитаете оценивать отделки перед бронированием времени на печать, Набор образцов холодной фольги позволяет вам сначала просмотреть физические образцы по сравнению с вашим художественным оформлением и субстратом.
Производственные маршруты флексо и офсетной печати

Два основных маршрута различаются в основном тем, как дозируется клей и как обрабатывается веб или лист. В узкосетевом и широкосетевом флексографическом печатании объем клея задается анилоксом и пластиной, что делает спецификацию анилокса центральной переменной. В офсетной печати на листах клей подается через пластину и одеяло в фольговой башне, поэтому состояние одеяла и упаковка становятся эквивалентными контролями.

Оба маршрута затем сходятся на одних и тех же требованиях: равномерный контакт ниппа, стабильное натяжение полотна, достаточная сушка и сорт фольги, соответствующий клею. Подробные рекомендации, специфичные для маршрута, изложены на наших страницах о флексо холодное тиснение и офсетное холодное тиснение.

Часто задаваемые вопросы

Вопросы по инженерии и закупкам, которые мы чаще всего слышим от конвертеров и владельцев брендов, оценивающих холодное тиснение фольгой.

Спросите нашу техническую команду

Холодное фольгирование — это процесс декорирования в линии, который переносит металлический слой на подложку с использованием УФ-отверждаемого адгезива вместо нагретой формы. Адгезив печатается в форме художественного изображения, фольговая лента прижимается к нему, УФ-энергия отверждает связь, а носитель перематывается, в то время как декоративный слой остается только в напечатанном изображении.

Продолжить с пробным запуском на пресс

Самый быстрый способ перейти от теории к применимой спецификации — это испытание на вашем собственном прессе, с вашим субстратом и клеем. Отправьте нам модель пресса, субстрат, художественный элемент и целевую длину тиража, и мы порекомендуем сорта, которые стоит протестировать.