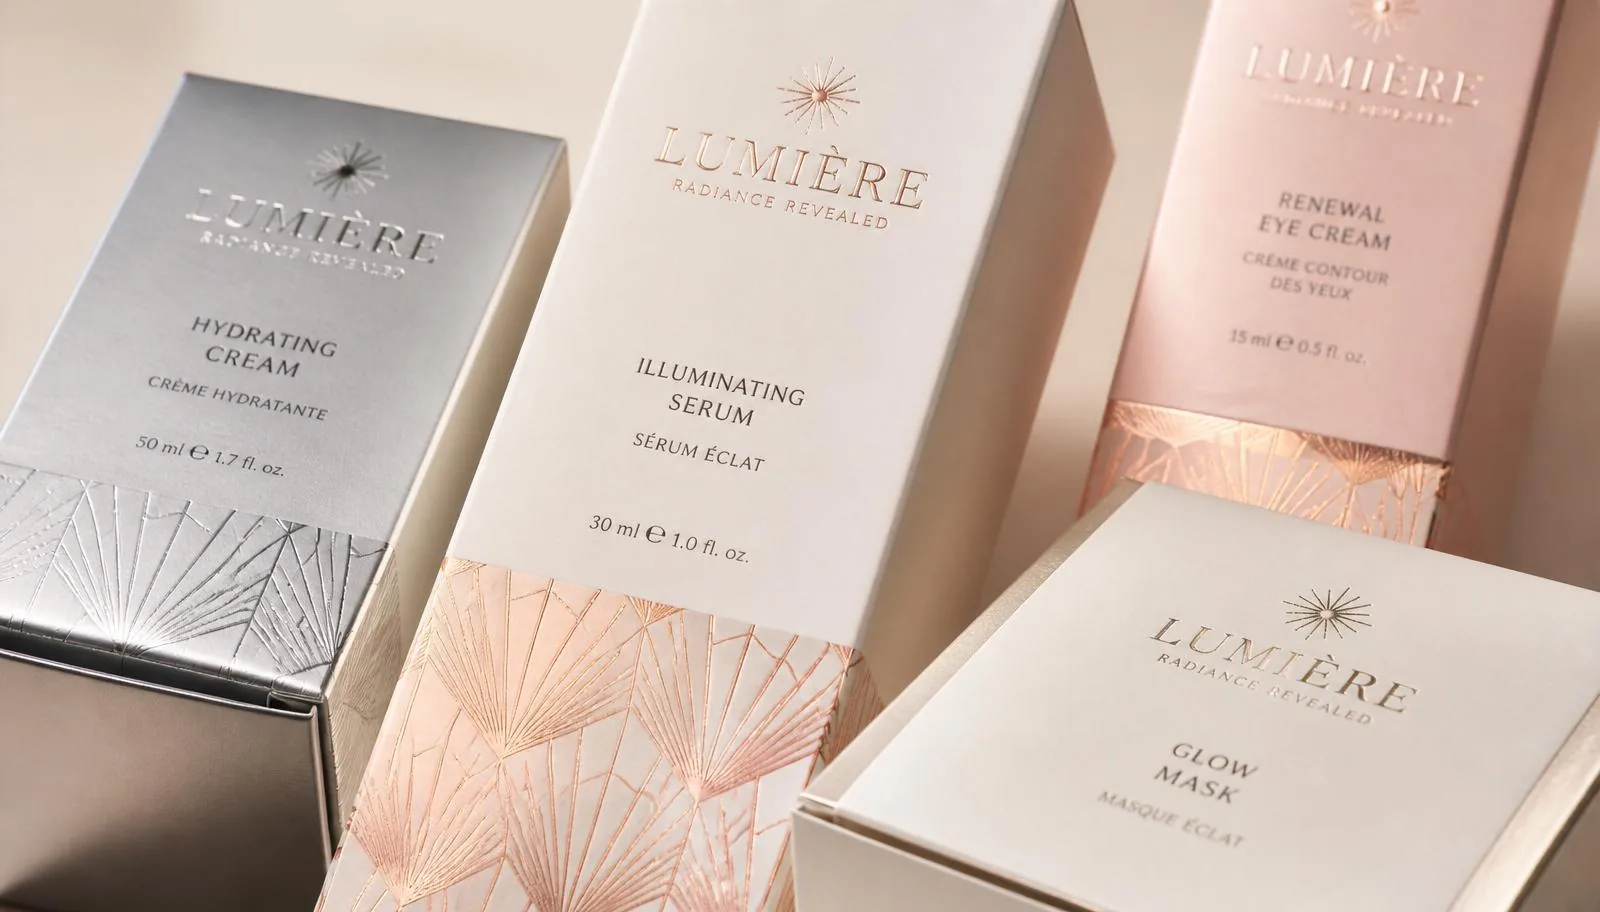
“TL;DR : Pour les cartons cosmétiques américains, traitez le cold foil comme un système de couleur contrôlé, pas une finition. Cartographiez chaque Pantone métallique à un échantillon de feuille physique avec un ΔE₀₀ ≤ 2.0 tolérance en rayon, maintien Résistance au peel à 180° ≥ 3.0 N/15 mm sur des stocks SBS/CCNB, et préqualifiez les encres d'impression et les vernis transparents sur l'empilement exact film–substrat–adhésif avant le pilote. Obtenez ces trois variables sous mesure et la cohérence de l'étagère suivra.
Les acheteurs de beauté prennent une décision d'emballage en ~0.4 secondes sur l'étagère, et l'uniformité métallique est le seul indice le plus fort de qualité perçue. Pourtant, la plupart des briefs de cold-foil pour cartons cosmétiques — rouge à lèvres, mascara, sérum, soins de prestige — continuent d'être expédiés sans tolérances de teinte quantifiées, sans cibles d'adhésion mesurées, et sans matrice de compatibilité d'impression surimposée documentée. Ce guide comble ces trois lacunes pour les équipes d'emballage cosmétique du marché américain. Pour des décisions adjacentes (films sensibles à la chaleur vs carton, courbe de coût, versioning), voir notre guide hot vs cold foil stamping et le calculateur de coût de marquage à froid.
Correspondance de teinte et cohérence des couleurs pour les cartons cosmétiques
Le cold foil métallique ne se comporte pas comme une couleur de processus : il a un composant spéculaire (miroir) plus un composant diffus, et la teinte visible varie avec la géométrie de vision. Un programme de teinte rigoureux pour les cartons cosmétiques contrôle donc quatre variables en parallèle: ton de base du foil (argent, or pâle, or brillant, rose, holographique), teinte CMYK imprimée par-dessus, blancheur du substrat et brillance du vernis.
Construisez une carte Pantone-vers-foil mesurable. Pour chaque Pantone Metallic ou spot PMS de marque, tirez au moins trois candidats foil-plus-teinte sur le carton réel et mesurez avec un spectrophotomètre multi-angle (par exemple, X-Rite MA-5 QC ou BYK-mac i) à 15°, 45° et 75°. Enregistrer Lab* à chaque angle et calculez ΔE₀₀ contre le maître de marque. Pour les teintes critiques en rayon — nudes, roses, ors chauds assortis aux teintes de peau — maintenez ΔE₀₀ ≤ 2,0 à 45° et ≤ 3,0 à des angles de coupe; les métalliques de base peuvent fonctionner ΔE₀₀ ≤ 3.5.
Validation en trois étapes, pas une. Un flux de travail de teinte de carton cosmétique défendable fonctionne (1) un preuve numérique avec un profil ICC qui inclut la simulation de substrat métallique, (2) un tirage physique de l'exact foil-plus-teinte sur le carton de production, et (3) un feuille OK couleur critique côté presse approuvé sous D65 à 45°/0° visionnage, selon ISO 3664. Enregistrez le numéro de série du spectrophotomètre et une lecture de brillance (unités de brillance à 60°) avec chaque approbation afin que les ré-ordres soient ancrés dans des données mesurées, pas dans la mémoire.
Notre catalogue des produits en feuille énumère les teintes de base qui ancrent les gammes cosmétiques — or pâle et rose pour les soins de la peau chauds, argent vif pour les sérums de prestige, holographique pour les éditions limitées — et le page d'application des cosmétiques montre des exemples travaillés.
Adhésion : substrats, apprêts et tests quantitatifs
L'adhésion est là où la plupart des programmes cosmétiques de cold foil sous-performent silencieusement. Le lien dépend de énergie de surface du substrat, Chimie d'adhésif UV, valeur de détachement de la feuille, et vitesse de ligne — et peu de transformateurs publient des chiffres cibles par type de carton.
Cibles de pelage de base par carton :
| Substrat | Cible d'énergie de surface | Cible de peel à 180° (N/15 mm) | Recommandation de primaire |
|---|---|---|---|
| SBS (sulfate blanchi) | ≥ 40 dyne/cm | ≥ 3.5 | Optionnel — acrylate UV direct |
| CCNB (recyclé enduit) | ≥ 38 dyne/cm | ≥ 3.0 | Scellant à base d'eau, 1,5–2,5 gsm |
| carton FBB / GC1 | ≥ 40 dyne/cm | ≥ 3.2 | Optionnel |
| Fibre recyclée (haut non couché) | ≥ 36 dyne/cm | ≥ 2.5 | Primaire UV, 2–4 gsm obligatoire |
| Doublure PET métallisé | ≥ 42 dyne/cm (post-corona) | ≥ 2.8 | Corona ≥ 42 dyne + couche de liaison |
Effectuez trois tests physiques à chaque travail, pas juste à l'œil :
- 1Énergie de surface (dyne) — tester les encres selon ASTM D2578 ; traiter à la corona ou appliquer un apprêt si une face unique est en dessous de la cible.
- 2Peel à 180° selon ASTM D903 — couper des bandes de 15 mm, conditionner 24 h, tirer à 300 mm/min sur un cadre Instron ou Chatillon. Enregistrer le pelage moyen et le mode de défaillance (cohésif dans l'adhésif est idéal ; interfacial à la frontière foil-substrat est un échec).
- 3Frottement Sutherland, 4 lb, 200 cycles selon TAPPI T830 — le critère de passage est ≤ 5 % de perte métallique par rapport à un échantillon frais sous inspection visuelle D65.
Si un test échoue, l'échelle corrective est : poids de primaire → re-trait corona → changement de chimie d'adhésif → changement de substrat. Sauter l'échelle et passer directement à un nouveau foil ne résout presque jamais un problème d'adhésion.
Imprimabilité en surimpression : encres, vernis et interactions de séchage/durcissement
L'impression de cold foil est là où les marques cosmétiques se débloquent métalliques colorés — or rose à partir d'argent-plus-magenta, bronze chaud à partir d'argent-plus-jaune-plus-teinte — mais c'est aussi là que la plupart des plaintes de pelage, de décoloration et de soulèvement de vernis clair proviennent. La physique : l'aluminium cold-foil est seulement 30–80 nm d'épaisseur avec un revêtement adhésif UV en dessous, donc les encres et les vernis surimprimés ne doivent pas gonfler l'adhésif, migrer à travers le métal, ou dépasser la liaison de pelage pendant le durcissement.
Chimie de l'encre, classée par antécédents de cartons cosmétiques :
- Encres LED-UV — premier choix. Faible charge thermique, haute conversion de double liaison, migration minimale de photoinitiateur. Compatible avec les séries à faible migration (par exemple, Sun Chemical SunLit LED-UV MP, Flint EkoCure LED). Régler la cure à 500–800 mJ/cm² mesuré avec un EIT Power Puck.
- UV conventionnel (lampe à mercure) — bon rendement si la sortie de la lampe est contrôlée ; le risque est le jaunissement dû à une sur-polymérisation sur des bases dorées pâles et roses. Polymérisez à 150–220 mJ/cm² UVA.
- Flexo à base d'eau — sûr sur SBS/FBB enduit, mais nécessite un séchage à air chaud qui peut soulever les bords sur une large couverture de foil. Limitez aux teintes d'accent, pas à l'impression pleine.
- À base de solvant — à éviter sur le cold foil pour l'esthétique. Les solvants peuvent faire gonfler les adhésifs UV-cure et provoquer micro-bullage sous vernis brillant dans les 30 à 60 jours.
Vernis et laques. Utiliser UV à faible migration brillant ou mat évalué pour un contact direct avec les aliments/cosmétiques, appliqué à 3–6 gsm. Le mat sur brillant en ligne et le brillant sur mat en point sont tous deux viables sur le cold foil, à condition que l'empilement foil-adhésif sous-jacent ait durci un minimum 500 mJ/cm² avant la station de vernis. Validez chaque combinaison avec un Test de double frottement au méthyléthylcétone (MEK) (100 frottements), a test de traction en croix par ASTM D3359, et un panneau de vieillissement accéléré à 40 °C / 75 % HR pendant 7 jours avant validation.
Configuration de presse, contrôle de processus et durabilité de découpe
Le cold foil pour cartons cosmétiques est presque toujours réalisé en ligne sur un UV flexo ou offset hybride + flexo presse à carton. Les paramètres qui séparent une production constante en rayon de l'écaillage intermittent sont ceux que les transformateurs publient rarement :
- Vitesse de ligne : 100–250 m/min est le point idéal pour une couverture de qualité cosmétique. Au-dessus de 250 m/min, le temps de séjour de l'adhésif sous le nip diminue et la définition des bords s'adoucit.
- Pression de nip à la station de transfert : 2.5–4.0 bar, réglé pour atteindre ~0,15 mm de compression sur un carton de 300 gsm. Une pression insuffisante crée des vides ; une pression excessive écrase le carton et se transmet au couvercle fini.
- Tension de la bande de dorure : 8–14 N sur une bande de 340 mm, maintenue à ±0.5 N. Une tension plus élevée provoque des déchirures aux lignes fines ; une tension plus basse provoque des plis.
- Anilox pour adhésif UV : 8–12 cm³/m² volume, 400–500 lpi, 60° hexagonal. Ajustez de 1 à 2 cm³/m² sur des supports non couchés ou recyclés.
- Dose de durcissement UV entre l'adhésif et le transfert de foil : 180–260 mJ/cm² UVA mesuré à la hauteur du film, immédiatement avant le rouleau de décollement.
Découpe à la forme et rainage sur des cartons en cold foil. Le mode de défaillance à défendre est fissures capillaires le long des plis et micro-écaillage au bord de coupe. Meilleure pratique :
- Marquer d'abord, foil ensuite n'est pas possible en ligne — utilisez plutôt règles de pliage arrondies (rayon de pointe de 0,71 mm) à la station de finition et renforcez le pli avec un matrice 0,4 mm plus profonde qu'un équivalent non-foil.
- Découpe à la forme sur un cylindre magnétique avec une matrice rotative à 4–7° oblique au grain du foil — les coupes perpendiculaires amplifient l'écaillage.
- Sur les zones en foil embossé, gardez profondeur d'embossage ≤ 0,4 mm et utiliser un compteur femelle fabriqué en carton, pas en phénolique, pour réduire l'abrasion du foil.
A liste de contrôle QC sur chaque préparation : test de bande de pelage, frottement MEK 100, hachures croisées, lecture de brillance à 45°, ΔE₀₀ sur la feuille OK, et inspection des plis déchirés à 10× de grossissement. Rejetez et réajustez pour tout échec.
Pour une présentation complète du processus sous-jacent, consultez notre guide de stamping de dorure à froid étape par étape.
Spécifications réglementaires, durabilité, stockage et fournisseur
Pour l'emballage cosmétique du marché américain, le cold foil se trouve sous FDA 21 CFR 175/176 cadre de contact alimentaire indirect où le carton touche les sachets intérieurs, et sous CTFA/PCPC orientation de l'industrie pour la décoration extérieure. Demandez à chaque fournisseur de foil : (1) un déclaration de migration référencer l'UE 10/2011 comme proxy lorsque cela est applicable et confirmer la conformité avec les seuils de contact indirect aux États-Unis ; (2) un rapport sur les métaux lourds couvre Pb, Cd, Hg, Cr(VI) en dessous de CONEG 100 ppm au total ; (3) un liste des photoinitiateurs pour l'adhésif UV avec preuve de grade à faible migration (par exemple, pas de benzophénone dans la pile au contact alimentaire) ; (4) un FDS pour la couche adhésive et de séparation ; et (5) les données de durée de conservation et de stockage.
Le langage de durabilité doit être défendable. Les cartons en papier-carton cold foil sont repulpable dans la plupart des flux de papeteries américaines parce que la charge en aluminium est une fraction de gramme par paquet et que le support PET est éliminé comme déchet de production ; ils sont pas compostable et ne devraient pas être décrits comme tels. Voir notre le cold foil est-il recyclable ? guide pour l'argument complet et les données de soutien.
Stockage et manipulation — rouleaux de dorure à froid : 18–24 °C, 40–60 % HR, vertical, à l'abri de la lumière directe du soleil, utilisé dans 12 mois. Cartons finis : palettisez face-foil à face-foil avec des feuilles de glissement, sans film rétractable en contact direct avec les zones métallisées.
Prochaines étapes
Si vous spécifiez le cold foil pour un programme de carton cosmétique aux États-Unis, demander un pack d'échantillons de cold foil avec vos Pantones métalliques cibles et le grade de carton — nous retournons des échantillons physiques avec L mesuréab* et des données de pelage sur votre substrat dans les 10 jours ouvrables. Apportez trois éléments lors du premier appel : (1) une cible Pantone ou de marque avec une tolérance ΔE acceptable, (2) une fiche technique de substrat incluant l'énergie de surface et le type de revêtement, et (3) l'encre de surimpression et le vernis que vous comptez utiliser. Ce triage réduit six semaines d'itération à deux.
Pour les décisions de décoration cosmétique adjacentes — cartons pliants en général, construction de pack de luxe, et crossover pharma/dermo — consultez /applications/boîtes pliantes et /applications/cosmétiques.
FAQ
—Comment assortir une teinte métallique ou de peau Pantone avec du marquage à froid et mesurer l'acceptabilité ?
Tirer trois candidats foil-plus-teinte sur le carton réel, mesurer Lab* avec un spectrophotomètre multi-angle à 15°/45°/75°, et maintenez ΔE₀₀ ≤ 2,0 à 45° pour les teintes critiques en termes de rayonnage (nudes, ors chauds, roses) et ≤ 3.5 pour les métalliques de commodité. Validez sous D65 à 45°/0° selon ISO 3664 et archivez le brillant (60° GU) avec chaque approbation afin que les ré-ordres soient ancrés à des données mesurées.
—Quelles sont les valeurs de résistance au pelage cible pour le cold foil sur des cartons pliants courants et comment sont-elles testées ?
Test Peel à 180° selon ASTM D903 / ISO 29862, bandes de 15 mm, 300 mm/min, 23 °C / 50 % HR, 24 h de post-curation. Cibles : SBS ≥ 3,5 N/15 mm, FBB enduit ≥ 3,2, CCNB ≥ 3,0, recyclé non enduit ≥ 2,5, liner PET métallisé ≥ 2,8. Le mode de défaillance doit être cohésif au sein de la couche adhésive ; une défaillance interfaciale à la frontière foil–substrat est un rejet.
—Quels types d'encre et de vernis transparents sont fiablement compatibles pour l'overprinting du cold foil sans écaillage ni décoloration ?
Encres LED-UV sont le choix le plus sûr (500–800 mJ/cm² de durcissement) avec des paquets de photoinitiateurs à faible migration ; UV conventionnel fonctionne avec un contrôle de lampe serré (150–220 mJ/cm² UVA); flexo à base d'eau est parfait pour les teintes d'accent sur carton couché ; encres à solvant à éviter — ils font gonfler les adhésifs UV et provoquent des micro-bulles sur 30 à 60 jours. Associez avec un vernis UV brillant ou mat à faible migration à 3 à 6 gsm, validé par MEK 100-rub, ASTM D3359 croix-hachure, et vieillissement de 7 jours à 40 °C / 75 % HR.
—Quels réglages de presse réduisent la délamination lors de l'application de foil à froid en ligne ?
Maintenir la vitesse de ligne 100–250 m/min, pression de nip 2.5–4.0 bar, la tension de la bande de film 8–14 N ± 0.5 N sur une bande de 340 mm, anilox adhésif UV 8–12 cm³/m², et la cure de l'adhésif 180–260 mJ/cm² UVA juste avant le rouleau de pelage. Chaque préparation reçoit une bande de pelage, un frottement MEK 100, un hachurage croisé et ΔE₀₀ sur la feuille OK avant de lancer la production.
—Comment le cold foil affecte-t-il la découpe, le pliage, la durabilité de l'embossage et quels ajustements de processus préviennent les fissures ?
Utiliser règles de pliage arrondies (rayon de pointe de 0,71 mm) avec une matrice 0,4 mm plus profonde qu'un équivalent non-foilé, orienter les découpes rotatives 4–7° oblique par rapport au grain du foil, et le cap profondeur d'embossage à 0,4 mm avec des contreplaqués en fibre femelles. Inspectez les plis à 10× de grossissement pour des fissures capillaires et des éclats de bord — l'un ou l'autre est un rejet immédiat.
—Quels tests réglementaires ou déclarations du fabricant sont nécessaires pour confirmer que le foil à froid est sûr pour l'emballage cosmétique aux États-Unis?
Demandez à votre fournisseur de foil : (1) une déclaration de migration contre FDA 21 CFR 175/176 pour le contact alimentaire indirect et l'UE 10/2011 comme proxy lorsque pertinent ; (2) un Rapport sur les métaux lourds CONEG (Pb, Cd, Hg, Cr(VI) ≤ 100 ppm total); (3) l'adhésif UV liste des photoinitiateurs avec des preuves de grade à faible migration; (4) FDS pour l'adhésif et la séparation ; et (5) les données de durée de conservation et de stockage. Pour la décoration extérieure uniquement cosmétique, alignez-vous sur CTFA/PCPC orientation de l'industrie.
—Comment les cartons en foil à froid doivent-ils être stockés et manipulés pour préserver l'adhésion, la teinte et la durée de conservation ?
Stockez les rouleaux de foil en position verticale à 18–24 °C et 40–60 % HR, à l'abri de la lumière directe du soleil, et à consommer dans 12 mois de fabrication. Palettiser les cartons finis foil-face-à-foil-face avec des feuilles de glissement et éviter le film rétractable en contact direct avec les zones métallisées. Expédiez dans des remorques à température contrôlée lorsque le transit dépasse 32 °C pour éviter le ramollissement de l'adhésif et le changement de brillance.
Révisé par l'équipe technique de ColdFoilStamping — ingénieurs presse commissionnant des lignes de dorure à froid en ligne pour les transformateurs de cartons cosmétiques aux États-Unis et en Europe. Dernière mise à jour le 16-07-2026.