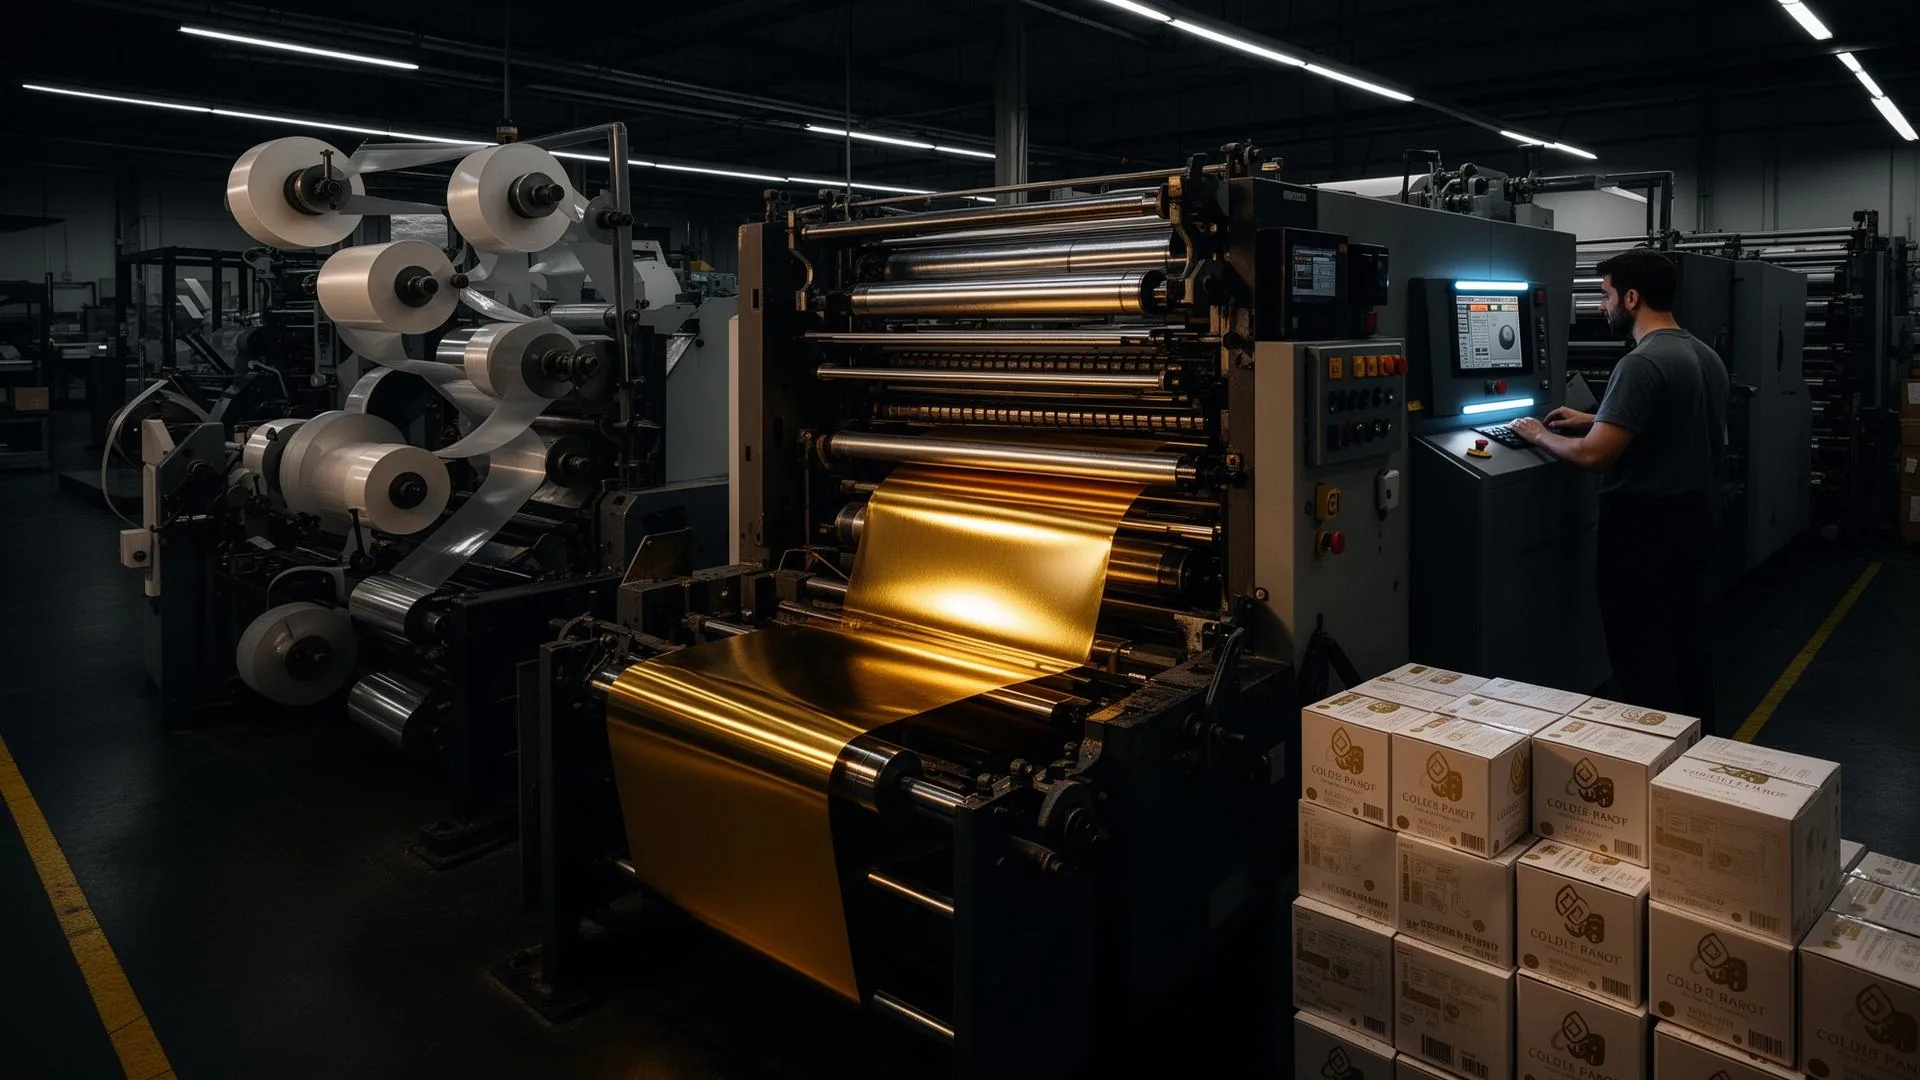
“TL;DR : La plupart des machines de stamping en cold foil sont des modules adaptés à une presse flexo ou offset à feuille existante. Les décisions d'achat se concentrent donc sur la compatibilité de la presse, la capacité d'adhésif et de polymérisation, la manipulation du foil et des substrats que vous utilisez réellement. CFS fournit le foil et le support d'application ; la compatibilité et la performance de la presse doivent être confirmées avec le fabricant de la presse ou un intégrateur qualifié.
La plupart des machines de dorure à froid sont des modules intégrés dans une presse flexographique ou offset à feuille plutôt que des machines de dorure autonomes. Le système combine l'application d'adhésif, le contact contrôlé entre le film et la bande, la polymérisation UV ou LED UV et le rembobinage du support ; la configuration correcte dépend de la presse existante, du support et du flux de production.
Cette distinction est importante commercialement, car la question n'est que rarement "quelle machine devrais-je acheter" et plus souvent "de quoi ma presse a-t-elle besoin pour fonctionner de manière fiable avec le cold foil". Ce guide décrit les modules, les options de retrofit offertes par les fabricants de presses, les facteurs qui régissent la production réaliste, et les spécifications à inclure dans une RFQ avant de s'engager financièrement.
Qu'est-ce qu'une machine de stamping à froid ?
Une machine de stamping à froid est la combinaison d'unités de presse qui imprime un adhésif UV-curable, met un film de transfert métallisé en contact avec cet adhésif, durcit la liaison et retire le support usé. Rien dans le processus n'est chauffé par un moule, donc le détail de l'image est défini par la plaque d'impression plutôt que par l'outillage.
Comme la zone décorée est produite photomécaniquement, les modifications de l'œuvre sont des changements de plaques plutôt que des changements de gravure. C'est la principale raison pour laquelle les transformateurs se tournent vers la dorure à froid lorsque les designs de dorure changent souvent, ou lorsque la dorure doit être surimprimée dans le même passage pour créer des nuances secondaires.
Des machines de laminage à froid autonomes existent pour des flux de travail spécifiques de film et d'impression numérique, mais dans les usines d'emballage commercial et de labels, le module en ligne est la configuration normale.
Quels composants composent un système de cold foil ?
Un système de stamping à froid est généralement décrit en cinq groupes fonctionnels, chacun pouvant être une décision d'achat séparée :
- 1Unité d'adhésif — une unité offset ou flexo qui applique de l'adhésif UV uniquement dans la zone d'image, avec son propre anilox ou plaque, exigences de dosage et de nettoyage.
- 2Déroulement de la dorure et guidage de la bande — déroulement contrôlé par tension pour le film de transfert, avec guidage des bords et gestion des épissures.
- 3Station de nip ou de laminage — le point de contact contrôlé où le foil rencontre l'adhésif humide ; la pression de nip et l'état des rouleaux influencent fortement le transfert.
- 4Système de curation — UV mercure ou UV LED, dimensionnés pour la chimie de l'adhésif, le substrat et la vitesse de ligne.
- 5Rewind du support — prend en charge le transporteur PET usé à tension stable, avec gestion des déchets et, sur de nombreuses installations, options de gestion de la sauvegarde du foil ou de la largeur de la bobine.
Les unités en aval impriment ou vernissent ensuite sur la couche transférée. La possibilité de le faire en un seul passage dépend du nombre d'unités et de la capacité de séchage, qui est souvent la véritable contrainte sur une presse plus ancienne plutôt que sur le module de cold foil lui-même.
Offset à feuilles, flexo narrow-web et configurations retrofit
Les installations offset à feuilles placent le module cold foil tôt dans la presse afin que les unités suivantes puissent surimprimer la couche métallique. La gestion de la largeur du foil-web est importante ici car le film porteur est consommé sur la feuille, et le travail de carton plié associe généralement le module avec un durcissement interdeck.
Les presses flexo narrow-web et d'étiquettes gèrent le cold foil comme un processus web, où le contrôle de la tension et la longueur du chemin web dominent la configuration. Les laminés auto-adhésifs, films et papiers enduits se comportent très différemment, donc la plage de tension du module et le contrôle de l'entraînement valent la peine d'être vérifiés par rapport à votre mélange de travaux réel.
Les configurations rétrofit ajoutent le module à une presse déjà en service. Les fabricants de presses publient cela comme des programmes de mise à niveau définis — par exemple, ceux de Heidelberg FoilStar système de cold foil pour offset à feuille, et Koenig & Bauer rétrofits et mises à niveau programme pour presses à feuille. Ce sont des exemples OEM plutôt qu'une déclaration de ce qu'une presse donnée dans votre atelier acceptera.
Qu'est-ce qui détermine la vitesse de production ?
La vitesse réalisable est déterminée par la contrainte la plus lente de la chaîne, et non par la cote du module. En pratique, les facteurs limitants sont la capacité de durcissement de l'adhésif au poids de couche requis, la stabilité de la tension du foil-web, le comportement du substrat et la couverture de l'image de foil.
De grandes zones solides, des substrats rugueux et des films adhésifs plus lourds augmentent tous l'énergie que le système de durcissement doit fournir, et chacune de ces variables peut forcer une vitesse de fonctionnement plus basse. La consommation de foil évolue également avec la vitesse et la couverture, donc la vitesse économiquement optimale n'est pas toujours celle mécaniquement possible.
Les OEM publient des chiffres de vitesse pour des plateformes et configurations de presse spécifiques ; considérez-les comme des exemples attribués pour cette machine, et non comme un chiffre de performance général pour le cold foil ou pour le matériel CFS. Votre propre vitesse qualifiée devrait provenir d'un essai sur votre presse avec votre substrat et votre grade de foil.
Nouveau module presse ou de rétrofit ?
Un rétrofit est attrayant lorsque la presse existante a le nombre d'unités, le chemin de bande ou de feuille, la capacité de durcissement et le système de contrôle pour accepter le module sans compromettre le reste du mélange de travaux. C'est généralement le chemin le plus court vers la production, mais seul le fabricant d'équipement d'origine ou l'intégrateur peut confirmer l'adéquation mécanique, les interlocks et la conformité de sécurité.
Une nouvelle presse devient la meilleure option lorsque la machine actuelle est déjà contrainte — par exemple, lorsqu'il n'y a pas d'unités libres pour l'overprint, lorsque la capacité de durcissement est à sa limite, ou lorsque la presse est proche de la fin de sa durée de vie. Les deux options devraient être évaluées par rapport à votre véritable volume annuel de foil et au mélange de travaux que vous attendez, et non par rapport à un seul travail de vitrine.
Quelle que soit la voie que vous choisissez, demandez une confirmation écrite des conditions de performance garanties, de la disponibilité des pièces de rechange et du temps de réponse du service auprès du fournisseur du module.
Quels substrats le système peut-il traiter ?
Les papiers couchés lisses, les cartons pliants couchés et de nombreux facestocks de labels autocollants sont les substrats les plus prévisibles car la rétention de l'adhésif et l'uniformité de surface sont bonnes. Les films tels que le BOPP et le PET peuvent également bien fonctionner, à condition que le traitement de surface et la compatibilité de l'adhésif soient vérifiés.
Les papiers non couchés, les cartons texturés et les grades fortement recyclés sont les cas les plus difficiles : l'absorbance et la rugosité peuvent réduire la tenue de l'adhésif et la définition des bords, et peuvent nécessiter un apprêt ou un grade de foil différent. Notre guide sur cold foil sur papier non couché couvre la séquence de test pour ces substrats.
L'adéquation du substrat est une propriété système — papier, adhésif, grade de foil, durcissement et réglages de presse ensemble — donc elle doit toujours être confirmée sur la machine qui exécutera le travail.
Que devraient inclure les acheteurs dans une demande de prix?
Une demande de devis pour un cold foil est plus facile à répondre avec précision pour un fournisseur lorsqu'elle décrit la réalité de production plutôt qu'un travail idéalisé. Un contenu utile comprend :
- Marque, modèle, année, nombre d'unités et configuration de durcissement actuelle.
- Largeur du web ou taille maximale de la feuille, et vitesses de fonctionnement typiques pour les travaux concernés.
- Liste des substrats avec grammage, revêtement et fournisseur, plus tout contenu recyclé.
- Types de foil à l'étude, couverture attendue et si l'impression superposée est requise.
- Volume annuel de foil par famille de travaux et longueurs de course typiques.
- Processus en aval : vernis, laminage, embossage, découpe, conversion.
- Exigences de qualité, méthodes d'inspection et critères d'acceptation.
- Contraintes de site — espace au sol disponible, extraction, puissance et fenêtre d'installation.
Demandez à chaque fournisseur d'indiquer clairement ce qui est inclus, ce qui est optionnel et quels chiffres de performance sont garantis dans quelles conditions.
Questions de mise en service et de maintenance
La mise en service est l'endroit où la spécification est testée par rapport à la réalité, donc convenez des critères d'acceptation avant l'installation : quel substrat, quel foil, quelle image, quelle vitesse et quelles tolérances de défauts définissent une validation réussie. Les conditions d'acceptation écrites évitent les désaccords ultérieurs sur la performance du module tel que vendu.
La planification de la maintenance doit couvrir l'état des rouleaux et les routines de nettoyage, le nettoyage de l'unité adhésive, la durée de vie du lampadaire UV ou du module LED, l'étalonnage du système de tension et la gestion des déchets de foil. Les problèmes de transfert récurrents ont généralement plusieurs causes possibles, donc diagnostiquez-les à partir des preuves sur la feuille plutôt que de supposer un seul défaut ; le guide photo des défauts de cold foil est un point de départ pratique.
Avant chaque production, un contrôle structuré du substrat, de l'adhésif, de l'anilox, de la tension et du durcissement — comme dans notre liste de contrôle de configuration de presse — élimine la plupart des variations évitables.
Questions fréquentes questions
Une machine de stamping à froid est-elle une machine autonome ? +
Généralement non. Dans la production d'emballages commerciaux et d'étiquettes, c'est un module intégré dans une presse flexo ou offset à feuille existante, combinant application d'adhésif, contact avec le foil, durcissement et réenroulement du support.
Un module de cold foil peut-il être installé sur une presse existante ? +
Souvent, oui. Les fabricants de presses publient des programmes de modernisation pour les presses à feuille, et Heidelberg et Koenig & Bauer documentent tous deux de telles mises à niveau. Il faut confirmer si votre presse spécifique est éligible auprès du fabricant d'équipement d'origine ou d'un intégrateur qualifié.
CFS vend-il des machines de stamping en cold foil ? +
Non. CFS fournit des matériaux de film à froid et un support d'application. Nous pouvons aider à qualifier les grades de film et à résoudre les problèmes de transfert sur votre presse, mais l'approvisionnement de la machine, l'ingénierie de retrofit et la conformité de sécurité relèvent de la responsabilité de l'OEM ou de l'intégrateur de la presse.
À quelle vitesse le cold foil peut-il fonctionner ? +
Cela dépend de la presse, de l'adhésif, de la capacité de polymérisation, du substrat et de la couverture de foil. Les chiffres OEM s'appliquent à des machines et configurations spécifiques, donc une vitesse réaliste pour votre travail devrait être établie lors d'un essai plutôt que prise d'une fiche technique.
Quels substrats sont les plus faciles à traiter ? +
Les papiers couchés lisses, les cartons couchés et de nombreux facestocks de labels sont les plus prévisibles. Les grades non couchés, texturés et fortement recyclés nécessitent généralement des tests supplémentaires et parfois un apprêt.
Discuter de la compatibilité du foil pour votre presse
Si vous spécifiez ou retrofitez un système de cold foil, le moyen le plus rapide de réduire le risque est de qualifier le foil sur la presse qui l'exécutera. Demandez un kit d'échantillons de cold foil avec votre substrat et les détails de la presse, et nous vous suggérerons des grades à inclure dans l'essai.