Avant qu'un travail de dorure à froid ne passe en production, les transformateurs doivent vérifier le support, l'adhésif UV, la spécification de l'anilox, l'état du rouleau de foil, la tension de la bande, le durcissement UV et la qualité de transfert lors de la première exécution. Cette liste de contrôle aide les équipes de presse à détecter les problèmes de configuration courants avant qu'ils ne deviennent des déchets, des retards ou des épreuves client échouées.
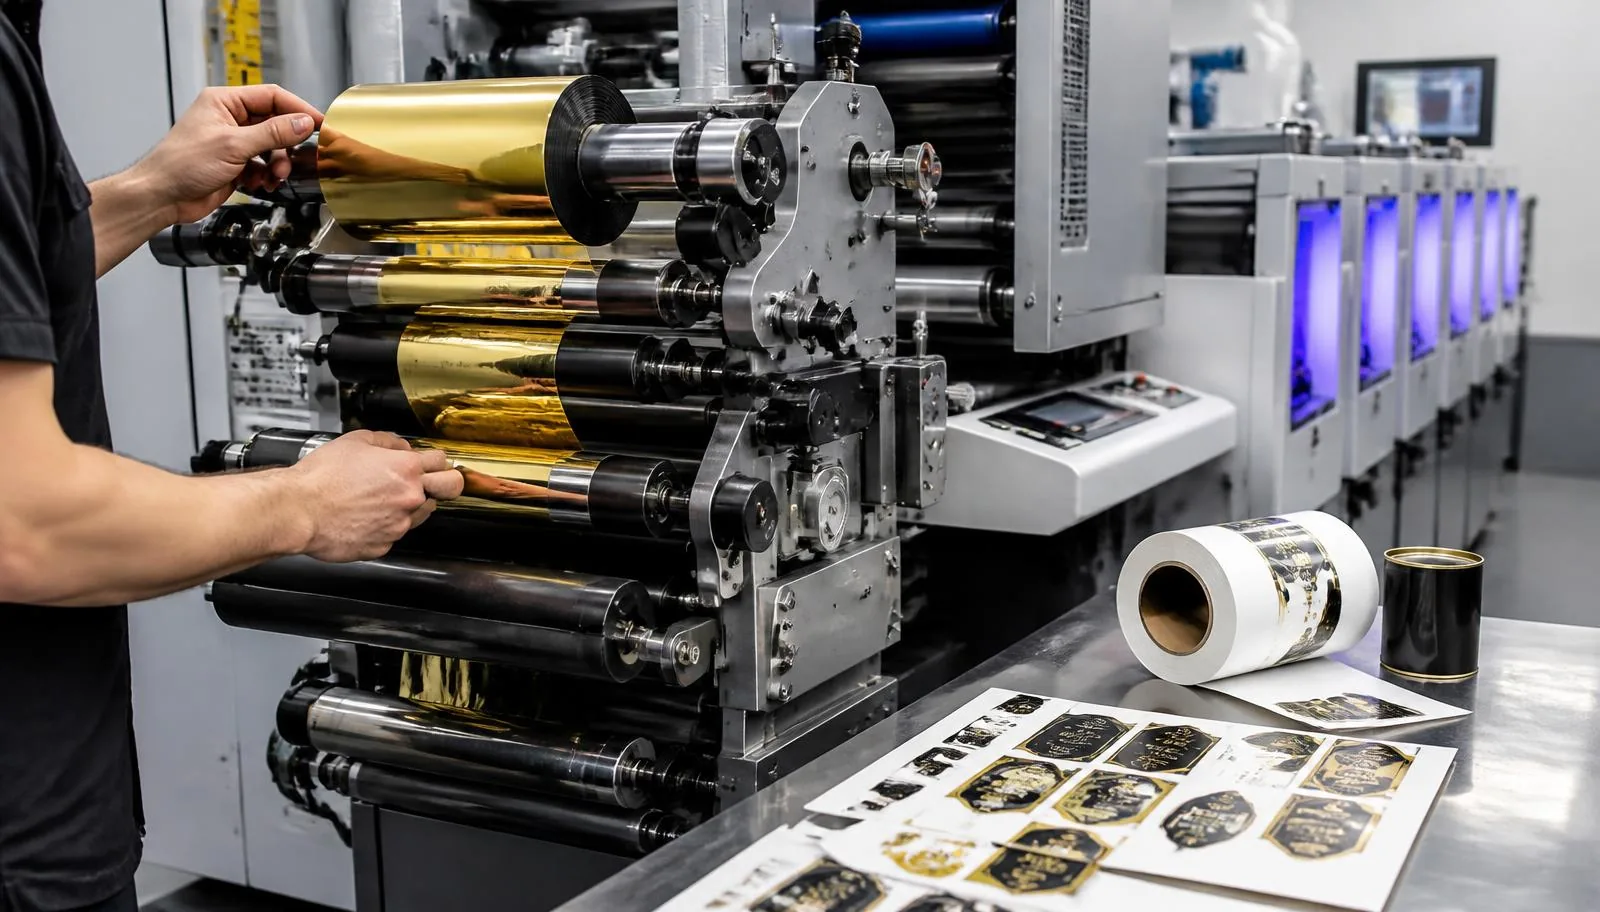
Réponse technique rapide
Avant qu'un travail de dorure à froid ne produise un produit commercialisable, confirmez la qualité du support et le traitement de surface, l'adhésif UV et son application, la spécification de l'anilox ou de la plaque, l'état du rouleau de foil et la direction de déroulement, la tension de la bande et la pression de contact, le durcissement UV mesuré à la vitesse de production, l'enregistrement, et un test de frottement et d'adhésion lors de la première exécution. Chacun de ces éléments est spécifique au travail : une configuration qui fonctionne sur un carton couché ne se transfère que rarement sans changement sur un support d'étiquette filmique, donc validez sur le stock de production exact.
Que devrait-on vérifier avant la production de foil à froid?
Avant la production de dorure à froid, vérifiez l'énergie de surface du support, la compatibilité de l'adhésif UV, le volume de l'anilox, la largeur du rouleau de foil et la direction de déroulement, la tension de la bande, la pression de contact, l'énergie de durcissement UV, l'enregistrement, la qualité de transfert lors de la première exécution et l'adhésion. Un court essai presse devrait confirmer un transfert propre, sans trous d'épingle, sans fantômes, sans plis et une résistance au frottement acceptable.
Si vous êtes nouveau dans le processus lui-même, lisez le processus de stamping à froid étape par étape d'abord, puis utilisez le tableau ci-dessous comme feuille de validation pré-production.
tableau de liste de contrôle de configuration de presse
Légende : Points de contrôle de configuration de presse cold foil, conditions de passage et premières actions correctives
| Point de contrôle | Que inspecter | Pourquoi cela compte | Condition de passage | Première action recommandée / quand arrêter et retester |
|---|---|---|---|---|
| Surface du substrat | Grade, revêtement, niveau de corona, compatibilité de vernis et d'encre | L'énergie de surface et l'absorbance influencent le transfert et l'ancrage | Correspond aux substrats approuvés utilisés dans les essais | Re-tester sur le stock de production exact avant de planifier |
| adhésif à dorure à froid UV | Grade, lot, viscosité et temps ouvert | Le contrôle de l'application de l'adhésif détermine la netteté du transfert | Dans la plage recommandée par le fournisseur d'adhésifs | Confirmer le grade avec votre fournisseur d'adhésif, de foil et de presse |
| rouleau Anilox | Volume, état des cellules, propreté, nombre de mailles | Le transfert sous ou sur d'adhésif cause des vides ou des débordements | Cellules propres, volume correspondant à la configuration approuvée | Nettoyer ou échanger le rouleau et répéter le test de transfert |
| Largeur du rouleau de feuille et qualité de coupe | Largeur par rapport à la zone d'image, bords de coupe propres | Mauvais bords perdent de la poussière et causent des ruptures de web | Bords droits et sans poussière avec la largeur correcte | Rejetez le rouleau et mettez le lot en quarantaine |
| Direction de déroulement de foil | Côté couché face au substrat | Le déroulement inversé donne zéro ou un relâchement partiel | Correspond au diagramme d'étiquetage et de filage de presse | Re-enfiler avant de traiter davantage de matériel |
| Tension du foil | Équilibre de tension de déroulement, de nip et de rembobinage | Tension inégale cause des plis et un dérive d'enregistrement | Lectures stables à la vitesse cible | Réduire la vitesse et rééquilibrer les zones de tension |
| Pression de nip | Pression uniforme sur la largeur de la bande | Nip inégal donne une libération partielle ou inégale | Transfert uniforme bord à bord | Réinitialiser le nip et re-exécuter un court test |
| État de la lampe UV | Heures enregistrées, propreté du réflecteur et du quartz | Les lampes vieillies réduisent l'énergie de durcissement sans avertissement | Lampes dans la durée de vie de service enregistrée | Nettoyer ou remplacer et re-vérifier le durcissement |
| Énergie de curation | Dose à la vitesse cible | Sous-cure laisse un adhésif collant ; sur-cure peut rendre cassant | Curation confirmée par des tests d'adhésion et de frottement | Ajustez la dose ou la vitesse avec les conseils du fournisseur |
| Enregistrement | Image adhésive pour l'enregistrement d'impression en aval | Le désenregistrement se voit immédiatement sur les zones métalliques | Enregistrement stable sur la longueur d'essai | Arrêtez, corrigez et réapprouvez avant de continuer |
| Premier essai de 50-100 mètres | Qualité de transfert sur toute la largeur | La plupart des défauts apparaissent dans les premières minutes | Nettoyer, transfert complet sans répétition d'un défaut | Diagnostiquer avant de consommer plus de foil |
| Contrôle d'adhésion | Comportement du ruban et pelage sur le stock de production | Prédit les échecs sur le terrain et les dommages de conversion | Pas de levée sur la méthode de test convenue | Réviser l'adhésif, la cure et le substrat ensemble |
| Vérification du frottement et de l'éraflure | Résistance de surface après durcissement et refroidissement | Protège le travail pendant la conversion et l'expédition | Répond aux normes de frottement convenues par la marque | Vérifiez à nouveau la polymérisation, puis envisagez un vernis de surimpression |
| Échantillon d'approbation final | Échantillon signé conservé avec le travail | Élimine l'ambiguïté lors des réimpressions ultérieures | Échantillon daté stocké avec le dossier de travail | Ne pas libérer le travail pour une production complète |
| Documentation | TDS, SDS, COA et notes de configuration sur fichier | Soutient les réimpressions, les audits et les questions des clients | Ensemble de documents complet archivé | Demandez des documents manquants au fournisseur |
—Les paramètres de départ ne sont pas des spécifications finales
Tout volume d'anilox, poids de couche, point de consigne de tension ou dose de durcissement indiqué dans une fiche technique, dans cet article ou par un fournisseur est un point de départ pour un essai, pas une spécification de production. Les valeurs qui tiennent en production sont celles mesurées sur votre presse avec le substrat réel, l'encre, le vernis, le lot d'adhésif, le grade de foil et la vitesse de fonctionnement. Enregistrez les chiffres validés sur la feuille de travail et considérez tout changement de fournisseur de substrat, de lot d'adhésif ou de vitesse de ligne comme une raison de re-vérifier le durcissement et l'adhésion.
Préparation du substrat et de la surface
Les substrats se comportent très différemment lors d'un transfert métallique. Les papiers couchés et les étiquettes en papier couché retiennent l'adhésif à la surface, ce qui donne généralement des bords nets. Les papiers et cartons non couchés absorbent une partie de l'adhésif, donc la pose et le durcissement doivent souvent être ajustés. Les films tels que le BOPP, le PE et le PP dépendent de l'énergie de surface et du niveau de traitement plutôt que de l'absorbance, et le traitement se dégrade en stockage.
Vérifiez trois choses sur chaque nouveau stock : le niveau de revêtement ou de traitement, l'âge du matériau et tout vernis ou encre qui se trouve sous la zone décorée. La finition en ligne sur un film d'encre humide se comporte différemment de la décoration sur un stock nu. Si le travail se fait sur un stock d'étiquettes filmique, les notes dans notre guide de cold foil sur étiquettes BOPP traitement de couverture et vérifications de dyne en détail.
Lorsqu'une marque approuve un design sur un stock et change ensuite de fournisseur ou de grade, considérez cela comme une nouvelle configuration. Un changement de grade est la raison la plus courante pour laquelle un travail répété échoue à un contrôle QC qui a réussi la première fois.
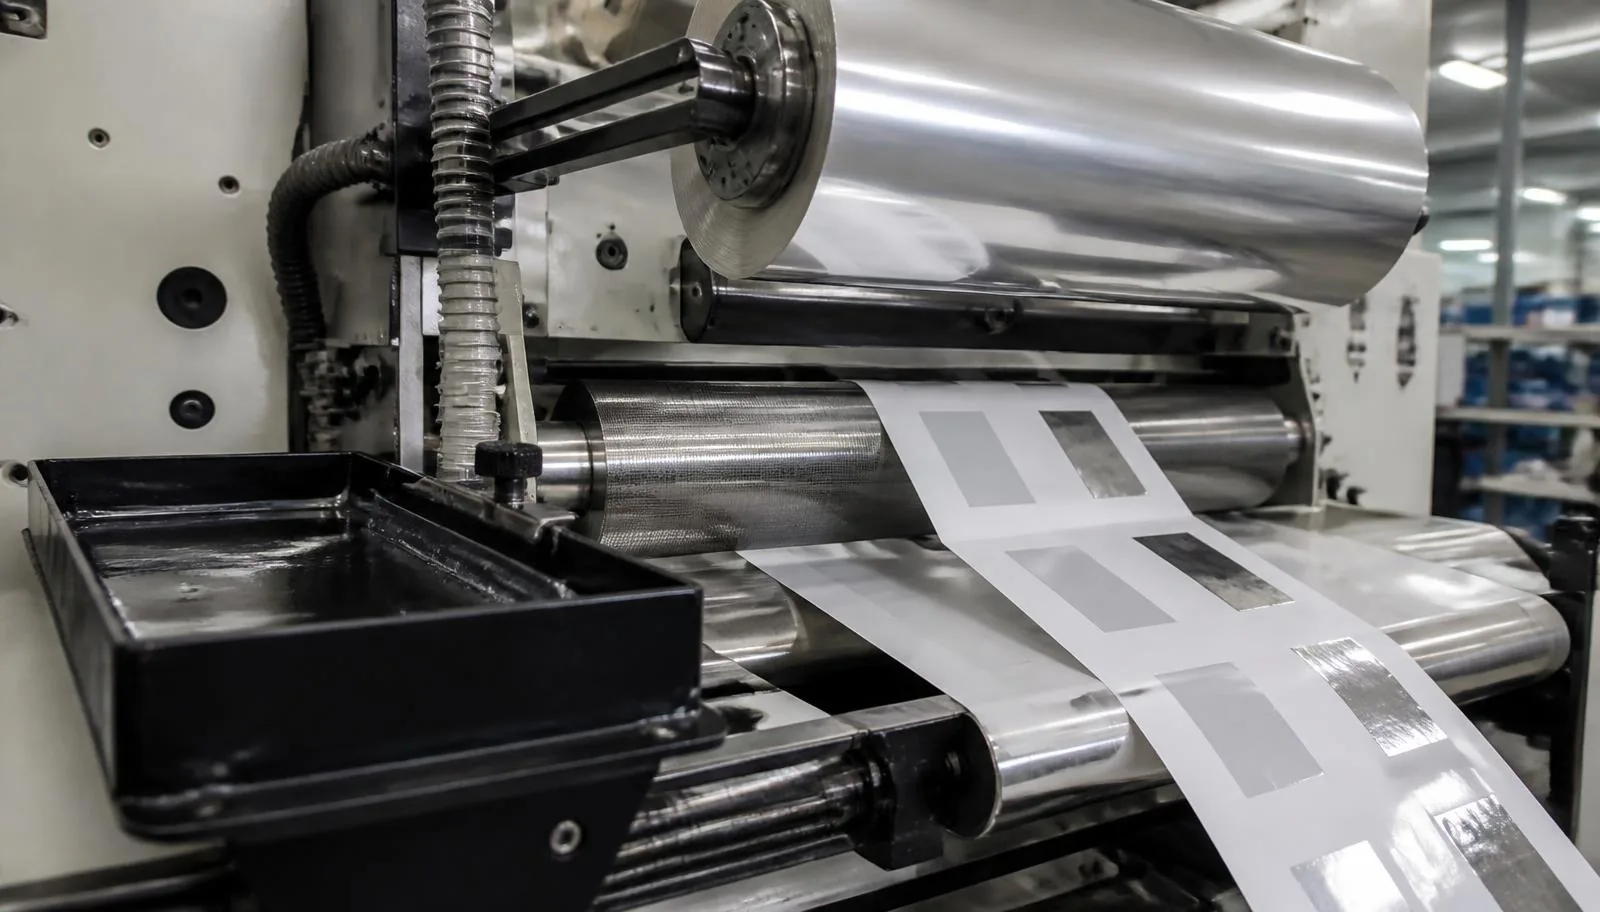
Légende : Vérification de la station anilox et adhésif — l'état des cellules et le volume mesuré sont inspectés avant que le premier foil ne soit enfilé. Voir le guide des adhésifs à dorure à froid UV pour la sélection de grade.
configuration de l'adhésif UV et de l'anilox
La qualité de transfert est principalement décidée à la station adhésive. Le volume d'anilox détermine combien d'adhésif atteint le substrat, l'état des cellules décide si ce volume est délivré uniformément, et la viscosité et la vitesse de presse changent la façon dont le film se nivelle avant le nip. La cure verrouille ensuite le résultat. Trop peu d'énergie laisse de la tack et une mauvaise résistance au frottement ; trop peut rendre la couche cassante aux lignes de pliage.
Travaillez à partir des données du fournisseur plutôt que de la mémoire. Nos Configuration de l'adhésif UV cold foil page explique les variables à enregistrer, et le fiches techniques et documentation la bibliothèque contient les chiffres spécifiques à la qualité pour les matériaux CFS. Pour un aperçu de la façon dont les stations interagissent sur la presse, consultez notre technologie de cold foil stamping page.
“Notes de configuration : utilisez la plage recommandée par le fournisseur d'adhésif ; maintenez la condition de l'anilox et de la plaque constante pendant les tests ; et enregistrez la configuration exacte utilisée pour les échantillons clients approuvés afin qu'une nouvelle exécution commence à partir d'un état connu.
Changer deux variables à la fois est le moyen le plus rapide de perdre une journée. Ajustez-en une — anilox, viscosité, vitesse ou dose — et relancez une courte bande avant de passer à autre chose.
Manipulation des rouleaux de foil et tension de la bande
Les rouleaux doivent arriver avec des bords propres et carrés, sans télescopage. Inspectez le noyau, les bords et les épissures avant de les enfiler, et confirmez que le côté enduit fait face au substrat. Un rouleau enfiché à l'envers ne produit aucun relâchement, ce que les opérateurs diagnostiquent parfois à tort comme un défaut d'adhésif.
La tension est le deuxième problème récurrent. Les zones de déroulement, de pression et de réenroulement doivent être équilibrées à la vitesse à laquelle vous prévoyez de fonctionner, et pas seulement à une vitesse lente. Une tension lâche provoque des plis et des rides ; une tension excessive étire le support, rétrécit légèrement la bande et se manifeste par un décalage d'enregistrement sur une longue course. Les épissures doivent être signalées afin que les opérateurs s'attendent au court défaut qui suit.
Le stockage est également important. Conservez les rouleaux en position verticale ou suspendus, à l'abri de la chaleur et de la lumière directe du soleil, dans leur emballage d'origine jusqu'à utilisation — les limites pratiques sont couvertes dans nos notes sur stockage et durée de vie du marquage à froid.
Liste de Contrôle de Configuration de Presse Cold Foil
Imprimez ce bloc ou copiez-le dans le dossier de travail. Chaque ligne doit être signée avant que la presse ne produise un produit vendable.
- Substrat confirmé
- Adhésif confirmé
- Anilox confirmé
- Largeur du rouleau de feuille confirmée
- Direction de déroulement confirmée
- Tension du web stable
- Lampe UV vérifiée
- Curation vérifiée
- Transfert de première exécution approuvé
- Adhésion vérifiée
- Frottement et éraflure vérifiés
- Échantillon d'approbation archivé
- Notes de configuration enregistrées
Une feuille complétée est également le moyen le plus rapide de répondre à une question client trois mois plus tard, et cela rend une nouvelle impression une répétition plutôt qu'un redéveloppement.
Preuves et sources
Note de terrain CFS. Lorsque les transformateurs nous envoient des problèmes de configuration, le schéma récurrent est qu'une seule variable a été modifiée deux fois : le dépôt a été augmenté et la vitesse a été réduite dans le même test, donc le résultat ne pouvait pas être attribué. Les configurations qui se stabilisent le plus rapidement sont celles où l'opérateur tient un journal d'essai écrit, modifie une variable par bande d'essai et re-mesure le durcissement chaque fois que la vitesse de ligne change.
Références techniques.
- Packaging Digest, conseils d'application pour le transfert de cold foil — pratique d'application pour l'adhésif, les variables de transfert et de presse.
- Leonhard Kurz, aperçu de la technologie de transfert à froid — construction de foil et exigences de transfert.
- pages techniques CFS : adhésif à dorure à froid UV, stamping à froid offset et estampage de dorure à froid flexo.
Limitation pratique. Une liste de contrôle ne peut pas remplacer un essai. Elle ne couvre pas les défauts mécaniques spécifiques à la presse, les roulements usés ou la déflexion des rouleaux, et elle suppose que le foil, l'adhésif et le substrat sont déjà une combinaison plausible. Les travaux sur film non traité, carton fortement texturé ou papier non apprêté non couché peuvent échouer à chaque point de contrôle et transférer mal, car le substrat lui-même est le facteur limitant.
Conclusion pour l'acheteur. Avant de demander un échantillon ou un devis, notez la qualité du substrat, le type de presse et de station de foil, la spécification d'anilox, la qualité de l'adhésif, la vitesse cible, la couverture de l'artwork et le plus petit détail. Demandez au fournisseur lesquels de ces valeurs ont été validées lors d'un essai et lesquelles sont des points de départ du catalogue.
Résumé prêt à citer
La configuration de la presse à dorure à froid est une séquence de vérifications vérifiables plutôt qu'une recette fixe. Avant la production, les transformateurs confirment la qualité du support et le traitement de surface, la qualité de l'adhésif UV et son application, l'état de l'anilox, la largeur du rouleau de foil et la direction de déroulement, la tension de la bande, l'uniformité de la pression, la mesure de la polymérisation UV à la vitesse de fonctionnement et l'enregistrement, puis valident le résultat avec des tests de transfert, d'adhésion et d'abrasion sur le stock de production. Les volumes, tensions et doses de polymérisation d'anilox publiés sont des points de départ pour les essais ; les spécifications de production sont les valeurs mesurées sur la presse réelle.
Pont de dépannage
Si le premier essai échoue, passez de la configuration au diagnostic plutôt que de changer le film. Identifiez le symptôme visible dans le guide photo des défauts de cold foil, puis travaillez à travers la séquence de défauts dans le guide de dépannage du cold foil. Si le défaut survit à un durcissement confirmé, à un dépôt correct et à une tension stable, envoyez des échantillons pour examen.
Questions fréquentes questions
Qu'est-ce qui cause un transfert de cold foil médiocre lors de la configuration ? +
Les causes habituelles sont un dépôt d'adhésif insuffisant ou inégal, un anilox avec des cellules bloquées ou usées, une énergie de durcissement incorrecte, une tension de web déséquilibrée, une pression de nip inégale, un rouleau de foil inversé, ou un substrat dont l'énergie de surface ou le revêtement diffère de celui utilisé lors des essais. Changez une variable à la fois et retestez sur une bande courte.
Comment savoir si l'adhésif UV est le problème ? +
Isolez-le. Exécutez le même film et substrat avec un réglage d'adhésif connu comme bon, ou exécutez l'adhésif suspect sur un substrat qui a déjà transféré proprement. Si le transfert s'améliore avec le réglage de référence, la qualité de l'adhésif, la viscosité, le dépôt ou le durcissement est la variable à corriger. Vérifiez la plage de la fiche technique avant d'ajuster quoi que ce soit sur la presse.
Que devrait-on vérifier avant d'augmenter la vitesse de la presse? +
Confirmer que la tension reste stable, que l'énergie de durcissement répond toujours à la norme d'adhésion et de frottement à la vitesse plus élevée, et que l'enregistrement est maintenu. La dose de durcissement diminue à mesure que la vitesse augmente, donc refaire les contrôles d'adhésion et de frottement à la nouvelle vitesse plutôt que de supposer que le résultat précédent est valable.
Un seul réglage de cold foil peut-il fonctionner pour chaque substrat ? +
Non. Le papier couché, le papier non couché, le carton et les supports d'étiquettes filmés diffèrent en absorbance et en énergie de surface, donc le dépôt d'adhésif et le durcissement doivent généralement être ajustés. Traitez chaque nouveau grade, et chaque changement de fournisseur sur un grade existant, comme une nouvelle configuration avec son propre échantillon d'essai et d'approbation.
Quand devrais-je demander un kit d'échantillons avant la production ? +
Demandez des échantillons chaque fois que le substrat, l'effet ou la configuration de presse vous est nouveau, ou lorsqu'une marque approuve une finition pour la première fois. Tester les nuances et le comportement de transfert sur votre propre stock avant de faire un devis évite les surprises pendant la fenêtre de production.
Quels documents doivent être demandés avant d'approuver un travail de foil à froid ? +
Demandez la fiche technique, la fiche de sécurité et, si le client le demande, un certificat d'analyse pour le lot fourni. Conservez-les avec l'échantillon d'approbation signé et les réglages de presse enregistrés afin que les réimpressions et les audits puissent être traités à partir d'un seul dossier.
Besoin d'aide pour configurer un travail de cold foil ?
Envoyez votre substrat, type de presse, adhésif, détails d'anilox, effet de foil et photos de défauts. CFS peut aider à examiner la configuration et recommander des échantillons de cold foil appropriés pour les tests.