Bevor ein kaltes Foil-Projekt in die Produktion geht, sollten die Converter das Substrat, den UV-Kleber, die Anilox-Spezifikation, den Zustand der Folienrolle, die Bahnpannung, die UV-Härtung und die Qualität des ersten Transfers überprüfen. Diese Checkliste hilft den Druckteams, häufige Einrichtungsprobleme zu erkennen, bevor sie zu Abfall, Verzögerungen oder fehlgeschlagenen Kundenproben werden.
Schnelle technische Antwort
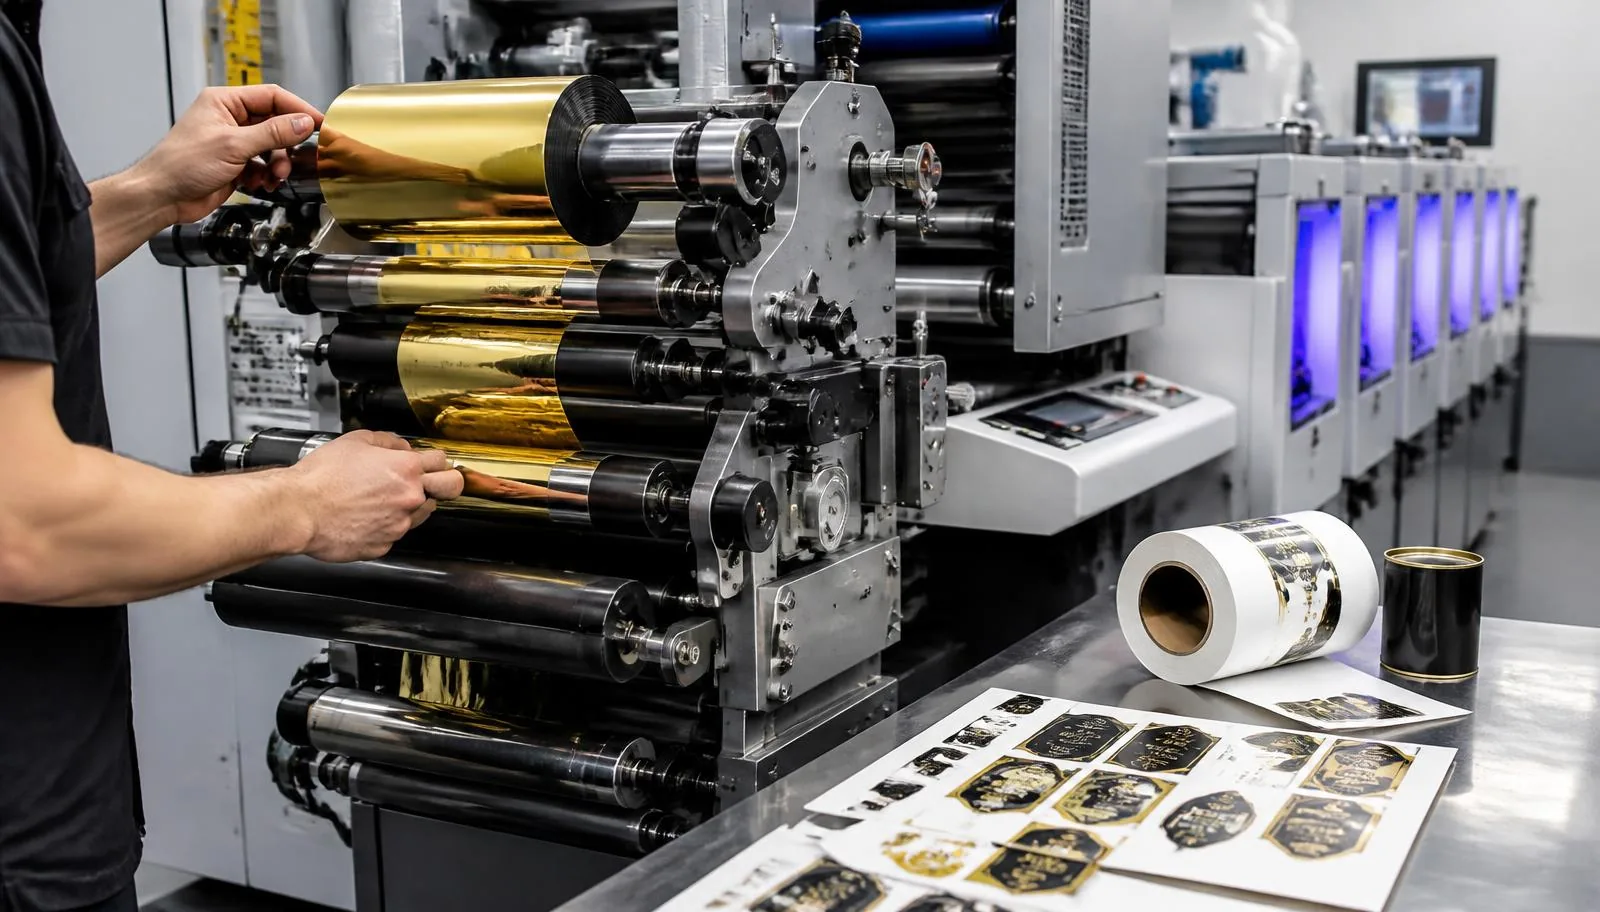
Bevor ein kaltes Foil-Projekt verkaufsfähiges Produkt läuft, bestätigen Sie die Substratqualität und Oberflächenbehandlung, den UV-Kleber und dessen Auftragsmenge, die Anilox- oder Plattenspezifikation, den Zustand der Folienrolle und die Abwicklungsrichtung, die Bahnpannung und den Nip-Druck, die gemessene UV-Härtung bei Produktionsgeschwindigkeit, die Registrierung und einen ersten Rub- und Haftungstest. Jeder dieser Punkte ist jobspezifisch: eine Einrichtung, die auf beschichtetem Karton funktioniert, überträgt sich selten unverändert auf filmische Etikettenmaterialien, daher validieren Sie auf dem genauen Produktionsmaterial.
Was sollte vor der Kaltfolienproduktion überprüft werden?
Vor der Produktion von Kaltfolie prüfen Sie die Oberflächenenergie des Substrats, die Kompatibilität des UV-Klebers, das Anilox-Volumen, die Breite der Folienrolle und die Abwicklungsrichtung, die Bahnspannung, den Nip-Druck, die UV-Härtungsenergie, die Registrierung, die Qualität des ersten Transfers und die Haftung. Ein kurzer Pressetest sollte einen sauberen Transfer, keine Pinholes, kein Ghosting, keine Falten und eine akzeptable Abriebfestigkeit bestätigen.
Wenn Sie neu im Prozess selbst sind, lesen Sie die Cold Foil Stamping Prozess Schritt für Schritt zuerst, dann verwenden Sie die Tabelle unten als Abnahmeblatt für die Vorproduktion.
Tabelle zur Druckeinrichtungscheckliste
Bildunterschrift: Kaltfolienpressen-Setup-Checkpunkte, Durchgangsbedingungen und erste Korrekturmaßnahmen
| Kontrollpunkt | Was zu inspizieren ist | Warum es wichtig ist | Bestandene Bedingung | Empfohlene erste Maßnahme / wann man stoppen und erneut testen sollte |
|---|---|---|---|---|
| Substratoberfläche | Grad, Beschichtung, Corona-Niveau, Lack- und Tintenkompatibilität | Oberflächenenergie und Absorption bestimmen Transfer und Verankerung | Entspricht dem genehmigten Substrat, das in den Tests verwendet wurde | Vor der Planung auf dem genauen Produktionsmaterial erneut testen |
| UV-Kaltfolienkleber | Grad, Charge, Viskosität und offene Zeit | Klebstoffauftrag steuert die Übertragungs schärfe | Innerhalb des empfohlenen Bereichs des Klebstofflieferanten | Bestätigen Sie die Qualität mit Ihrem Klebstoff-, Folien- und Drucklieferanten |
| Anilox-Roller | Volumen, Zellzustand, Sauberkeit, Siebzählung | Unter- oder Übertragung von Kleber verursacht Lücken oder Quetschungen | Reine Zellen, Volumen entsprechend dem genehmigten Setup | Reinigen oder die Rolle wechseln und den Transfertest wiederholen |
| Folienrollbreite und Schnittqualität | Breite im Vergleich zur Bildfläche, saubere Schnittkanten | Schlechte Kanten verlieren Staub und verursachen Webbrüche | Gerade, staubfreie Kanten mit korrekter Breite | Die Rolle ablehnen und die Charge unter Quarantäne stellen |
| Richtung der Folienabwicklung | Beschichtete Seite, die dem Substrat zugewandt ist | Umgekehrtes Abwickeln gibt null oder teilweise Freigabe | Entspricht dem Diagramm für Rolllabel und Druckmaschinen-Einfädelung | Vor dem weiteren Material neu einfädeln |
| Folienspannung | Gleichgewicht von Abwickel-, Nip- und Aufwickelspannung | Ungleichmäßige Spannung verursacht Falten und Registrierungsdrift | Stabile Werte bei Zielgeschwindigkeit | Geschwindigkeit reduzieren und Spannungszonen neu ausbalancieren. |
| Nip-Druck | Gleichmäßiger Druck über die Bahnbreite | Ungleichmäßiger Nip gibt teilweise oder fleckige Freigabe | Einheitlicher Transfer von Kante zu Kante | Den Nip neu einstellen und einen kurzen Test erneut durchführen |
| UV Lampen Zustand | Stunden protokolliert, Reinheit von Reflektor und Quarz | Alternde Lampen reduzieren die Aushärteenergie ohne Vorwarnung | Lampen innerhalb der protokollierten Lebensdauer | Reinigen oder ersetzen und die Aushärtung erneut überprüfen |
| Aushärtungsenergie | Dose bei Zielgeschwindigkeit | Unterhärtung hinterlässt klebrigen Kleber; Überhärtung kann spröde machen | Aushärtung bestätigt durch Haftungs- und Schrubben-Tests | Dosis oder Geschwindigkeit mit Anleitung des Lieferanten anpassen |
| Registrierung | Klebstoffbild zum nachgelagerten Druckregister | Fehlregistrierung zeigt sich sofort auf metallischen Bereichen. | Stabile Registrierung über die Versuchslänge | Stoppen, korrigieren und erneut genehmigen, bevor Sie fortfahren |
| Erster Testlauf von 50-100 Metern | Übertragungsqualität über die gesamte Breite | Die meisten Defekte treten in den ersten Minuten auf. | Reinigen, vollständiger Transfer ohne Wiederholungen eines Fehlers | Diagnose, bevor mehr Folie verbraucht wird |
| Haftungsprüfung | Klebeband- und Abziehverhalten auf Produktionsmaterial | Vorhersage von Feldfehlern und Umwandlungsschäden | Kein Abheben von der vereinbarten Testmethode. | Überprüfen Sie Kleber, Aushärtung und Substrat zusammen |
| Reiben und Scheuern überprüfen | Oberflächenwiderstand nach Aushärtung und Abkühlung | Schützt den Auftrag während der Umwandlung und des Versands | Entspricht dem vereinbarten Reibstandard der Marke | Überprüfung der Aushärtung, dann eine Überdrucklackierung in Betracht ziehen |
| Muster zur endgültigen Genehmigung | Unterzeichnetes Muster, das mit dem Auftrag aufbewahrt wird | Beseitigt Mehrdeutigkeit bei späteren Nachdrucken | Datierte Probe im Auftragsordner gespeichert | Geben Sie den Auftrag nicht zur Vollproduktion frei |
| Dokumentation | TDS, SDS, COA und Einrichtungsnotizen in der Datei | Unterstützt Nachdrucke, Audits und Kundenfragen | Vollständiger Dokumentensatz archiviert | Fordern Sie fehlende Dokumente vom Lieferanten an |
—Startparameter sind keine endgültigen Spezifikationen
Jedes Anilox-Volumen, jede Beschichtungsgewicht, jeder Spannungssollwert oder jede Aushärtungsdosis, die in einem Datenblatt, in diesem Artikel oder von einem Lieferanten angegeben wird, ist ein Ausgangspunkt für einen Versuch, keine Produktionsspezifikation. Die Werte, die in der Produktion gelten, sind die, die an Ihrer Druckmaschine mit dem tatsächlichen Substrat, der Tinte, dem Lack, der Klebercharge, der Folienqualität und der Laufgeschwindigkeit gemessen werden. Zeichnen Sie die validierten Zahlen auf dem Auftragsblatt auf und behandeln Sie jede Änderung des Substratanbieters, der Klebercharge oder der Liniengeschwindigkeit als Grund zur erneuten Überprüfung von Aushärtung und Haftung.
Substrat- und Oberflächenvorbereitung
Substrate verhalten sich unter einem metallischen Transfer sehr unterschiedlich. Beschichtete Papiere und kaschierte Etikettenmaterialien halten den Kleber an der Oberfläche, was normalerweise scharfe Kanten ergibt. Unbeschichtete Papiere und Pappen absorbieren einen Teil des Klebers, sodass die Auftragung und Aushärtung oft angepasst werden müssen. Filme wie BOPP, PE und PP hängen mehr von der Oberflächenenergie und dem Behandlungsgrad als von der Absorption ab, und die Behandlung nimmt bei der Lagerung ab.
Überprüfen Sie drei Dinge bei jedem neuen Material: Beschichtungs- oder Behandlungsgrad, das Alter des Materials und ob sich Lack oder Tinte unter dem dekorierten Bereich befinden. Inline-Finishing über einem nassen Druckfilm verhält sich anders als die Dekoration von unbeschichtetem Material. Wenn der Auftrag auf filmischem Etikettenmaterial läuft, beachten Sie die Hinweise in unserem Leitfaden zu Cold Foil auf BOPP Etiketten Coverbehandlung und Dyne-Prüfungen im Detail.
Wenn eine Marke ein Design auf einem Material genehmigt und später den Lieferanten oder die Qualität wechselt, behandeln Sie es als einen neuen Aufbau. Ein Qualitätswechsel ist der häufigste Grund, warum ein Wiederholungsauftrag eine Qualitätskontrolle nicht besteht, die beim ersten Mal bestanden hat.
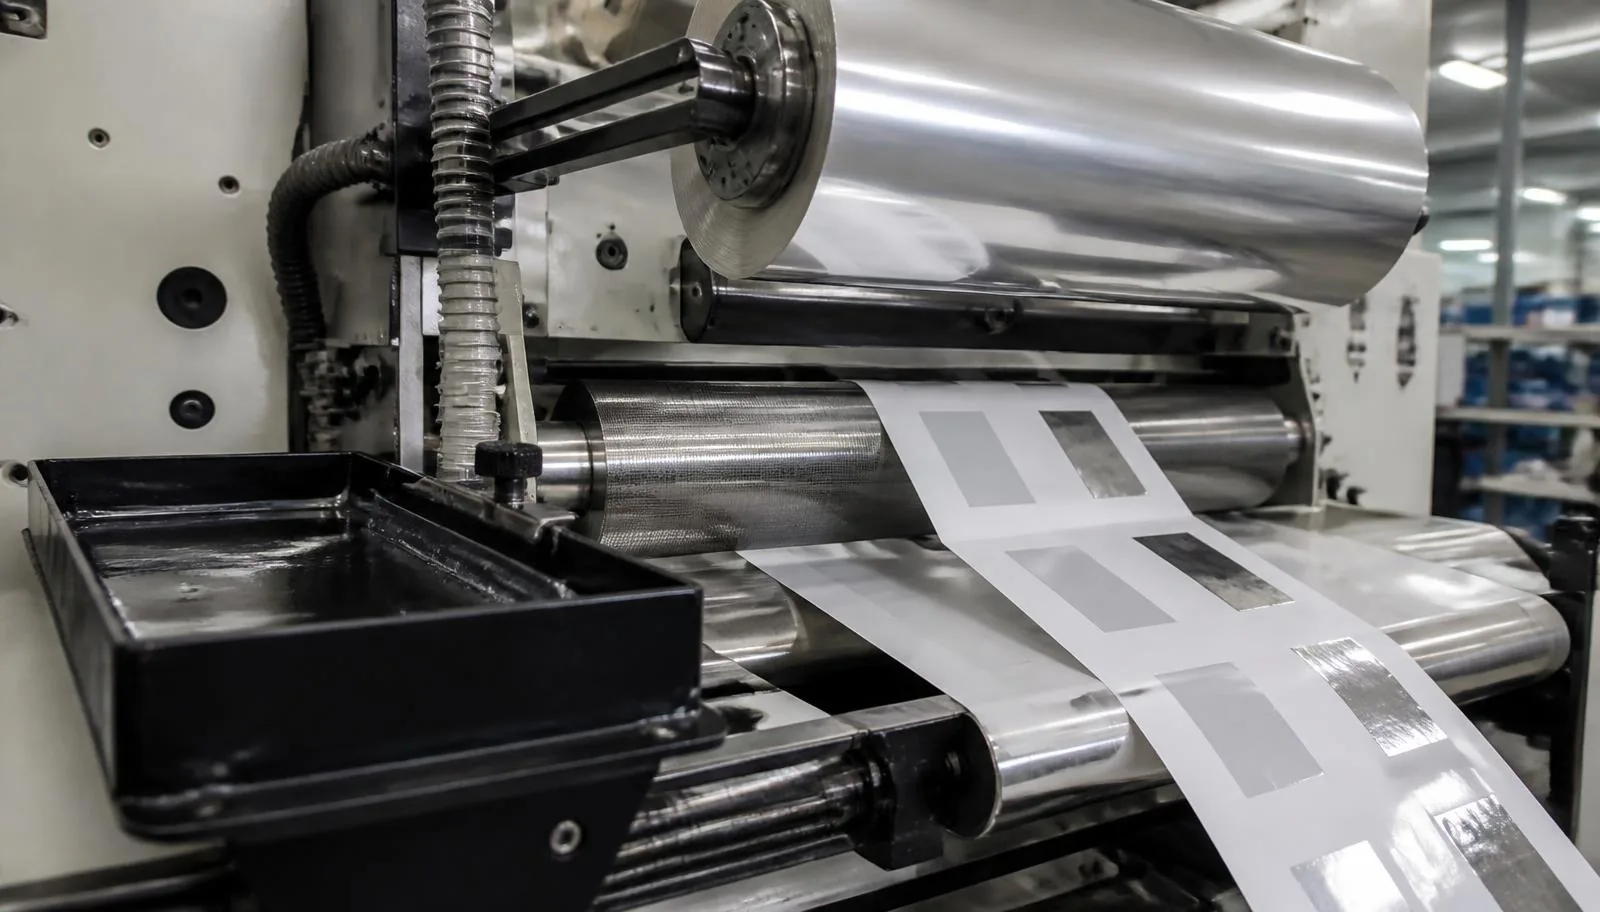
Bildunterschrift: Anilox- und Klebstoffstation überprüfen – Zellzustand und dosiertes Volumen werden vor dem ersten Einfädeln der Folie inspiziert. Siehe die UV-Kaltfolienkleber Leitfaden für die Auswahl der Qualität.
UV-Kleber und Anilox-Setup
Die Übertragungsqualität wird hauptsächlich an der Klebestation entschieden. Das Anilox-Volumen bestimmt, wie viel Kleber das Substrat erreicht, der Zustand der Zellen entscheidet, ob dieses Volumen gleichmäßig geliefert wird, und Viskosität sowie Druckgeschwindigkeit ändern, wie sich der Film vor dem Nipp nivelliert. Die Aushärtung fixiert dann das Ergebnis. Zu wenig Energie lässt Haftung und schlechte Reibungsbeständigkeit zurück; zu viel kann die Schicht an Faltlinien spröde machen.
Arbeiten Sie mit den Daten des Lieferanten und nicht aus dem Gedächtnis. Unser Einrichtung des UV-Kaltfolienklebers Seite erklärt die Variablen, die aufgezeichnet werden müssen, und die technische Datenblätter und Dokumentation Die Bibliothek enthält die grad-spezifischen Zahlen für CFS-Materialien. Für einen Überblick, wie die Stationen im Druck interagieren, siehe unser Cold Foil Stamping Technologie Seite.
“Einrichtungsnotizen: Verwenden Sie den empfohlenen Bereich des Klebstofflieferanten; halten Sie die Anilox- und Plattenbedingungen während der Tests konstant; und dokumentieren Sie die genaue Einrichtung, die für genehmigte Kundenmuster verwendet wurde, damit ein neuer Durchlauf von einem bekannten Zustand ausgeht.
Zwei Variablen gleichzeitig zu ändern, ist der schnellste Weg, einen Tag zu verlieren. Passen Sie eine an — Anilox, Viskosität, Geschwindigkeit oder Dosis — und führen Sie einen kurzen Streifen erneut aus, bevor Sie fortfahren.
Umgang mit Folienrollen und Bahntension
Rollen sollten mit sauberen, quadratischen Kanten und ohne Teleskopierung ankommen. Überprüfen Sie den Kern, die Kanten und alle Verbindungen, bevor Sie einfädeln, und bestätigen Sie, dass die beschichtete Seite dem Substrat zugewandt ist. Eine falsch herum eingelegte Rolle erzeugt überhaupt keine Ablösung, was Bediener manchmal fälschlicherweise als Kleberfehler diagnostizieren.
Spannung ist das zweite wiederkehrende Problem. Abwickel-, Nip- und Wickelzonen müssen bei der Geschwindigkeit, mit der Sie arbeiten möchten, und nicht nur bei Kriechgeschwindigkeit ausgeglichen werden. Zu lockere Spannung verursacht Falten und Knicke; übermäßige Spannung dehnt den Träger, verengt das Band leicht und zeigt sich als Registrierungsdrift über einen langen Lauf. Verbindungen sollten gekennzeichnet werden, damit die Bediener den kurzen Defekt erwarten, der folgt.
Lagerung ist ebenfalls wichtig. Halten Sie Rollen aufrecht oder schwebend, fern von Wärme und direkter Sonneneinstrahlung, in ihrer Originalverpackung bis zur Verwendung — die praktischen Grenzen sind in unseren Hinweisen zu Cold Foil Lagerung und Haltbarkeit.
Cold Foil Druckeinrichtungscheckliste
Drucken Sie dieses Block oder kopieren Sie es in den Auftragsordner. Jede Zeile sollte vor dem Druck von verkaufsfähigen Produkten genehmigt werden.
- Substrat bestätigt
- Klebstoff bestätigt
- Anilox bestätigt
- Folienrollbreite bestätigt
- Abwickelrichtung bestätigt
- Webspannung stabil
- UV Lampe geprüft
- Aushärtung verifiziert
- Erster Transfer genehmigt
- Haftung geprüft
- Reiben und Scheuern überprüft
- Genehmigungsprobe archiviert
- Einrichtungsnotizen aufgezeichnet
Ein fertiger Bogen ist auch der schnellste Weg, um eine Kundenfrage drei Monate später zu beantworten, und macht einen Nachdruck zu einem Wiederholungsauftrag anstelle einer Neuentwicklung.
Beweise & Quellen
CFS-Feldnotiz. Wenn Konverter uns Einrichtungsprobleme senden, ist das wiederkehrende Muster, dass eine einzelne Variable zweimal geändert wurde: die Ablage wurde erhöht und die Geschwindigkeit im gleichen Test reduziert, sodass das Ergebnis nicht zugeordnet werden konnte. Die Einrichtungsprozesse, die am schnellsten stabilisieren, sind die, bei denen der Bediener ein schriftliches Versuchstagebuch führt, eine Variable pro Teststreifen ändert und die Aushärtung erneut misst, wann immer sich die Liniengeschwindigkeit ändert.
Technische Referenzen.
- Packaging Digest, Tipps zur Anwendung des Cold Foil-Transfers — Anwendungspraxis für Kleber, Transfer- und Druckvariablen.
- Leonhard Kurz, Überblick über die Kalttransfertechnologie — Folienkonstruktion und Transferanforderungen.
- CFS-Technikseiten: UV-Kaltfolienkleber, Offset-Kaltfolienprägung und Flexo-Kaltfolien-Prägung.
Praktische Einschränkung. Eine Checkliste kann keinen Versuch ersetzen. Sie deckt keine druckspezifischen mechanischen Fehler, abgenutzte Lager oder Rollendeflexion ab und geht davon aus, dass die Folie, der Kleber und das Substrat bereits eine plausible Kombination sind. Auf unbehandeltem Film, stark strukturiertem Karton oder unbeschichtetem, ungrundiertem Material können alle Prüfpunkte fehlschlagen und dennoch schlecht übertragen, weil das Substrat selbst der begrenzende Faktor ist.
Käufererkenntnis. Vor der Anforderung eines Musters oder Angebots sollten Sie die Substratklasse, den Press- und Folienstationstyp, die Anilox-Spezifikation, die Kleberklasse, die Zielgeschwindigkeit, die Artwork-Abdeckung und das kleinste Detail notieren. Fragen Sie den Lieferanten, welche dieser Werte in einem Test validiert wurden und welche Katalogstartpunkte sind.
Zitierfähige Zusammenfassung
Die Einrichtung der Cold-Foil-Presse ist eine Abfolge von überprüfbaren Kontrollen und kein festes Rezept. Vor der Produktion bestätigen die Konverter die Substratqualität und Oberflächenbehandlung, die Qualität und Auftragsmenge des UV-Klebers, den Zustand des Anilox, die Breite der Folienrolle und die Abwicklungsrichtung, die Webspannung, die Gleichmäßigkeit des Nips, die gemessene UV-Härtung bei laufender Geschwindigkeit und die Registrierung, und validieren dann das Ergebnis mit Transfer-, Haft- und Reibtests auf Produktionsmaterial. Veröffentliche Anilox-Volumina, Spannungen und Härtedosen sind Ausgangspunkte für Versuche; die Produktionsspezifikationen sind die Werte, die an der tatsächlichen Presse gemessen werden.
Fehlerbehebungsbrücke
Wenn der erste Durchlauf nicht besteht, wechseln Sie von der Einrichtung zur Diagnose, anstatt die Folie zu wechseln. Identifizieren Sie das sichtbare Symptom in der Fotoanleitung für Cold Foil-Defekte, dann arbeiten Sie die Fehlersequenz in der Leitfaden zur Fehlersuche bei Cold Foil. Wenn der Defekt eine bestätigte Aushärtung, korrekte Ablage und stabile Spannung übersteht, senden Sie Muster zur Überprüfung.
Häufig gefragt Fragen
Was verursacht eine schlechte Kaltfolienübertragung während der Einrichtung? +
Die üblichen Ursachen sind unzureichende oder ungleichmäßige Kleberauftrag, ein Anilox mit blockierten oder abgenutzten Zellen, falsche Aushärteenergie, unausgewogene Bahnspannung, ungleichmäßiger Nip-Druck, eine umgekehrte Folienrolle oder ein Substrat, dessen Oberflächenenergie oder Beschichtung von der in den Versuchen verwendeten abweicht. Ändern Sie jeweils eine Variable und testen Sie erneut auf einem kurzen Streifen.
Wie weiß ich, ob der UV-Kleber das Problem ist? +
Isolieren Sie es. Führen Sie dieselbe Folie und das Substrat mit einer bekannten, guten Kleberkonfiguration aus oder verwenden Sie den verdächtigen Kleber auf einem Substrat, das bereits sauber übertragen wurde. Wenn die Übertragung mit der Referenzkonfiguration verbessert wird, sind die Kleberqualität, Viskosität, Auftrag oder Aushärtung die Variablen, die korrigiert werden müssen. Überprüfen Sie den Datenblattbereich, bevor Sie etwas an der Druckmaschine anpassen.
Was sollte vor der Erhöhung der Druckgeschwindigkeit überprüft werden? +
Bestätigen Sie, dass die Spannung stabil bleibt, dass die Aushärteenergie weiterhin den Haftungs- und Reibungsstandard bei höherer Geschwindigkeit erfüllt und dass die Registrierung hält. Die Aushärtedosis sinkt, wenn die Geschwindigkeit steigt, daher sollten die Haftungs- und Reibungstests bei der neuen Geschwindigkeit erneut durchgeführt werden, anstatt anzunehmen, dass das frühere Ergebnis übernommen wird.
Kann eine Kaltfolien-Einrichtung für jedes Substrat funktionieren? +
Nein. Beschichtetes Papier, unbeschichtetes Papier, Karton und filmisches Etikettenmaterial unterscheiden sich in der Absorption und der Oberflächenenergie, sodass die Kleberauftrag und Aushärtung normalerweise angepasst werden müssen. Behandeln Sie jede neue Qualität und jede Lieferantenänderung bei einer bestehenden Qualität als ein frisches Setup mit eigenen Test- und Genehmigungsproben.
Wann sollte ich ein Musterkit vor der Produktion anfordern? +
Fordern Sie Muster an, wann immer das Substrat, der Effekt oder die Druckkonfiguration neu für Sie sind, oder wenn eine Marke eine Veredelung zum ersten Mal genehmigt. Das Testen von Farbtönen und Transferverhalten auf Ihrem eigenen Material vor der Angebotserstellung vermeidet Überraschungen während des Produktionszeitraums.
Welche Dokumente sollten angefordert werden, bevor ein Kaltfolienauftrag genehmigt wird? +
Fragen Sie nach dem technischen Datenblatt, dem Sicherheitsdatenblatt und, falls der Kunde es verlangt, einem Analysezertifikat für die gelieferte Charge. Bewahren Sie diese mit dem unterschriebenen Genehmigungsmuster und den aufgezeichneten Druckeinstellungen auf, damit Nachdrucke und Audits aus einem Ordner beantwortet werden können.
Brauchen Sie Hilfe bei der Einrichtung eines Kaltfolienauftrags?
Senden Sie Ihr Substrat, den Drucktyp, die Kleber-, Anilox-Details, den Folieneffekt und Fotos von Defekten. CFS kann helfen, die Einrichtung zu überprüfen und geeignete Kaltfolienmuster für Tests zu empfehlen.