Antes de que un trabajo de cold foil entre en producción, los convertidores deben verificar la especificación del sustrato, el adhesivo UV, la especificación del anilox, el estado del rollo de foil, la tensión del web, el curado UV y la calidad de transferencia de la primera ejecución. Esta lista de verificación ayuda a los equipos de prensa a detectar problemas comunes de configuración antes de que se conviertan en desperdicios, retrasos o pruebas fallidas para el cliente.
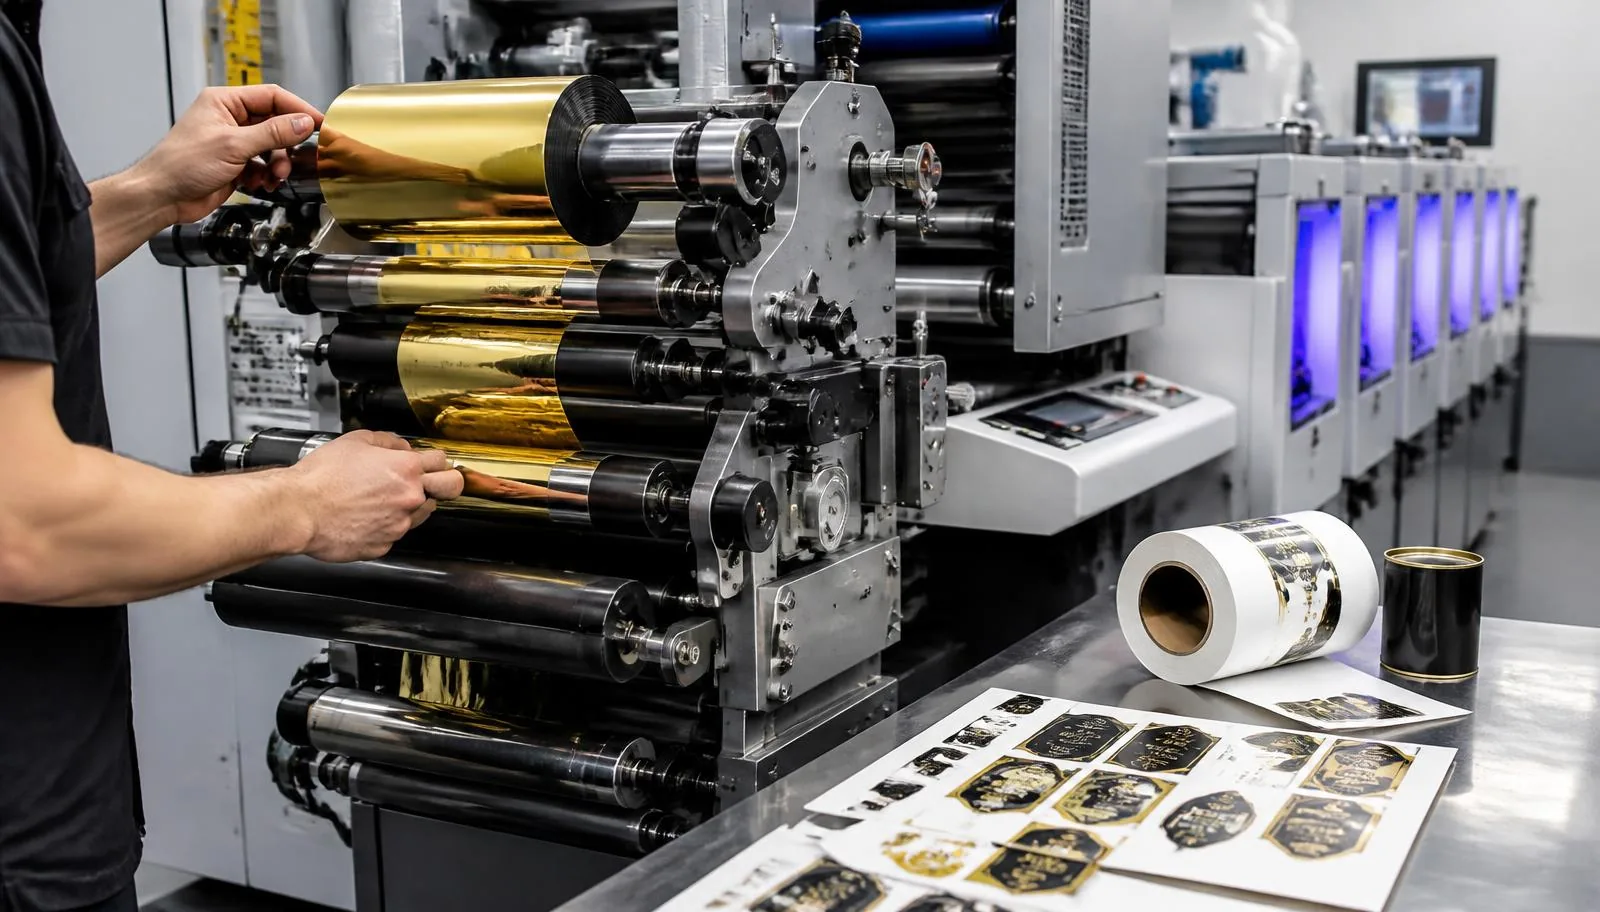
Respuesta técnica rápida
Antes de que un trabajo de cold foil produzca un producto vendible, confirme el grado del sustrato y el tratamiento de superficie, el adhesivo UV y su aplicación, la especificación del anilox o la placa, el estado del rollo de foil y la dirección de desenrollado, la tensión del web y la presión de nip, el curado UV medido a velocidad de producción, el registro y una prueba de fricción y adhesión de la primera ejecución. Cada uno de estos es específico para el trabajo: una configuración que funciona en cartón recubierto rara vez se transfiere sin cambios a un material de etiqueta filmico, así que valide en el stock de producción exacto.
¿Qué debe comprobarse antes de la producción de foil en frío?
Antes de la producción de cold foil, verifica la energía superficial del sustrato, la compatibilidad del adhesivo UV, el volumen del anilox, el ancho del rollo de foil y la dirección de desenrollado, la tensión del web, la presión de contacto, la energía de curado UV, el registro, la calidad de transferencia en la primera ejecución y la adhesión. Una breve prueba en prensa debería confirmar una transferencia limpia, sin agujeros, sin fantasmas, sin arrugas y una resistencia al roce aceptable.
Si eres nuevo en el proceso en sí, lee el proceso de estampado en frío paso a paso primero, luego utiliza la tabla a continuación como la hoja de aprobación previa a la producción.
tabla de lista de verificación de configuración de prensa
Leyenda: Puntos de control de configuración de prensa de foil en frío, condiciones de pase y primeras acciones correctivas
| Punto de control | Qué inspeccionar | Por qué es importante | Condición de pase | Primera acción recomendada / cuándo detenerse y volver a probar |
|---|---|---|---|---|
| Superficie del sustrato | Grado, recubrimiento, nivel de corona, compatibilidad de barniz y tinta | La energía superficial y la absorbencia impulsan la transferencia y el anclaje | Iguala el sustrato aprobado utilizado en las pruebas | Vuelve a probar en el material de producción exacto antes de programar |
| Adhesivo de foil en frío UV | Grado, lote, viscosidad y tiempo abierto | El control de aplicación de adhesivo afecta la nitidez de la transferencia | Dentro del rango recomendado por el proveedor de adhesivos | Confirmar la calidad con su proveedor de adhesivo, foil y prensa |
| rodillo de Anilox | Volumen, condición de celda, limpieza, recuento de pantalla | La transferencia insuficiente o excesiva de adhesivo causa vacíos o derrames | Celdas limpias, volumen que coincide con la configuración aprobada | Limpiar o cambiar el rodillo y repetir la prueba de transferencia |
| ancho del rollo de foil y calidad del corte | Ancho contra área de imagen, bordes de corte limpios | Los bordes deficientes sueltan polvo y causan roturas en la bobina | Bordes rectos y libres de polvo con el ancho correcto | Rechazar el rollo y poner en cuarentena el lote |
| Dirección de desenrollado de foil | Lado estucado frente al sustrato | El desenrollado inverso da cero o liberación parcial | Iguala el diagrama de etiquetado en rollo y enhebrado de la prensa | Re-hilo antes de ejecutar más material |
| Tensión del foil | Equilibrio de tensión de desenrollado, nip y rebobinado | Tensión desigual causa arrugas y desplazamiento de registro | Lecturas estables a velocidad objetivo | Reduzca la velocidad y reequilibre las zonas de tensión. |
| Presión de nip | Presión uniforme a lo largo del ancho de la bobina | Nip desigual da liberación parcial o irregular | Transferencia uniforme de borde a borde | Reajusta el nip y vuelve a ejecutar una prueba corta |
| Condición de la lámpara UV | Horas registradas, limpieza de reflector y cuarzo | Las lámparas envejecidas reducen la energía de curado sin previo aviso | Lámparas dentro de la vida útil registrada | Limpiar o reemplazar y volver a verificar el curado |
| Energía de curado | Dose a velocidad objetivo | La cura insuficiente deja adhesivo pegajoso; la cura excesiva puede volver quebradizo | Curado confirmado por pruebas de adhesión y frotación | Ajuste la dosis o la velocidad con la orientación del proveedor |
| Registro | Imagen de adhesivo para el registro de impresión en línea | El desajuste se muestra inmediatamente en las áreas metálicas | Registro estable a lo largo de la longitud de prueba | Detener, corregir y volver a aprobar antes de continuar |
| Primera prueba de 50-100 metros | Calidad de transferencia en todo el ancho | La mayoría de los defectos aparecen en los primeros minutos | Limpiar, transferencia completa sin repeticiones de un defecto | Diagnostica antes de consumir más foil |
| Verificación de adhesión | Comportamiento de la cinta y desgarro en el stock de producción | Predice fallos en el campo y daños en la conversión | Sin levantamiento en el método de prueba acordado | Revisar adhesivo, curado y sustrato juntos |
| Verificación de fricción y raspado | Resistencia de la superficie después de curar y enfriar | Protege el trabajo durante la conversión y el envío | Cumple con el estándar de fricción acordado por la marca | Verifica la curación, luego considera un barniz de sobreimpresión |
| Muestra de aprobación final | Muestra firmada retenida con el trabajo | Elimina la ambigüedad en reimpresiones posteriores | Muestra fechada almacenada con la carpeta del trabajo | No liberes el trabajo a producción completa |
| Documentación | TDS, SDS, COA y notas de configuración en archivo | Soporta reimpresiones, auditorías y preguntas de clientes | Conjunto de documentos completo archivado | Solicite documentos faltantes al proveedor |
—Los parámetros iniciales no son especificaciones finales
Cualquier volumen de anilox, peso de capa, punto de ajuste de tensión o dosis de curado citados en una hoja de datos, en este artículo o por un proveedor son un punto de partida para una prueba, no una especificación de producción. Los valores que se mantienen en producción son los medidos en su prensa con el sustrato real, tinta, barniz, lote de adhesivo, grado de foil y velocidad de operación. Registre los números validados en la hoja de trabajo y trate cualquier cambio de proveedor de sustrato, lote de adhesivo o velocidad de línea como una razón para volver a verificar el curado y la adhesión.
Preparación de sustrato y superficie
Los sustratos se comportan de manera muy diferente bajo una transferencia metálica. Los papeles recubiertos y el material de etiqueta de cast-coated retienen el adhesivo en la superficie, lo que generalmente proporciona bordes nítidos. Los papeles y cartones no recubiertos absorben parte del adhesivo, por lo que la aplicación y el curado a menudo necesitan ajustes. Las películas como BOPP, PE y PP dependen de la energía superficial y el nivel de tratamiento en lugar de la absorbencia, y el tratamiento se degrada en el almacenamiento.
Verifique tres cosas en cada nuevo material: nivel de recubrimiento o tratamiento, la antigüedad del material y cualquier barniz o tinta que esté debajo del área decorada. El acabado en línea sobre una película de tinta húmeda se comporta de manera diferente que decorar material sin tratar. Si el trabajo se realiza en material de etiqueta filmático, las notas en nuestra guía para cold foil en etiquetas de BOPP tratamiento de cobertura y comprobaciones de dyne en más detalle.
Donde una marca aprueba un diseño en un material y luego cambia de proveedor o de calidad, trátalo como una nueva configuración. Un cambio de calidad es la razón más común por la que un trabajo repetido falla en un control de calidad que pasó la primera vez.
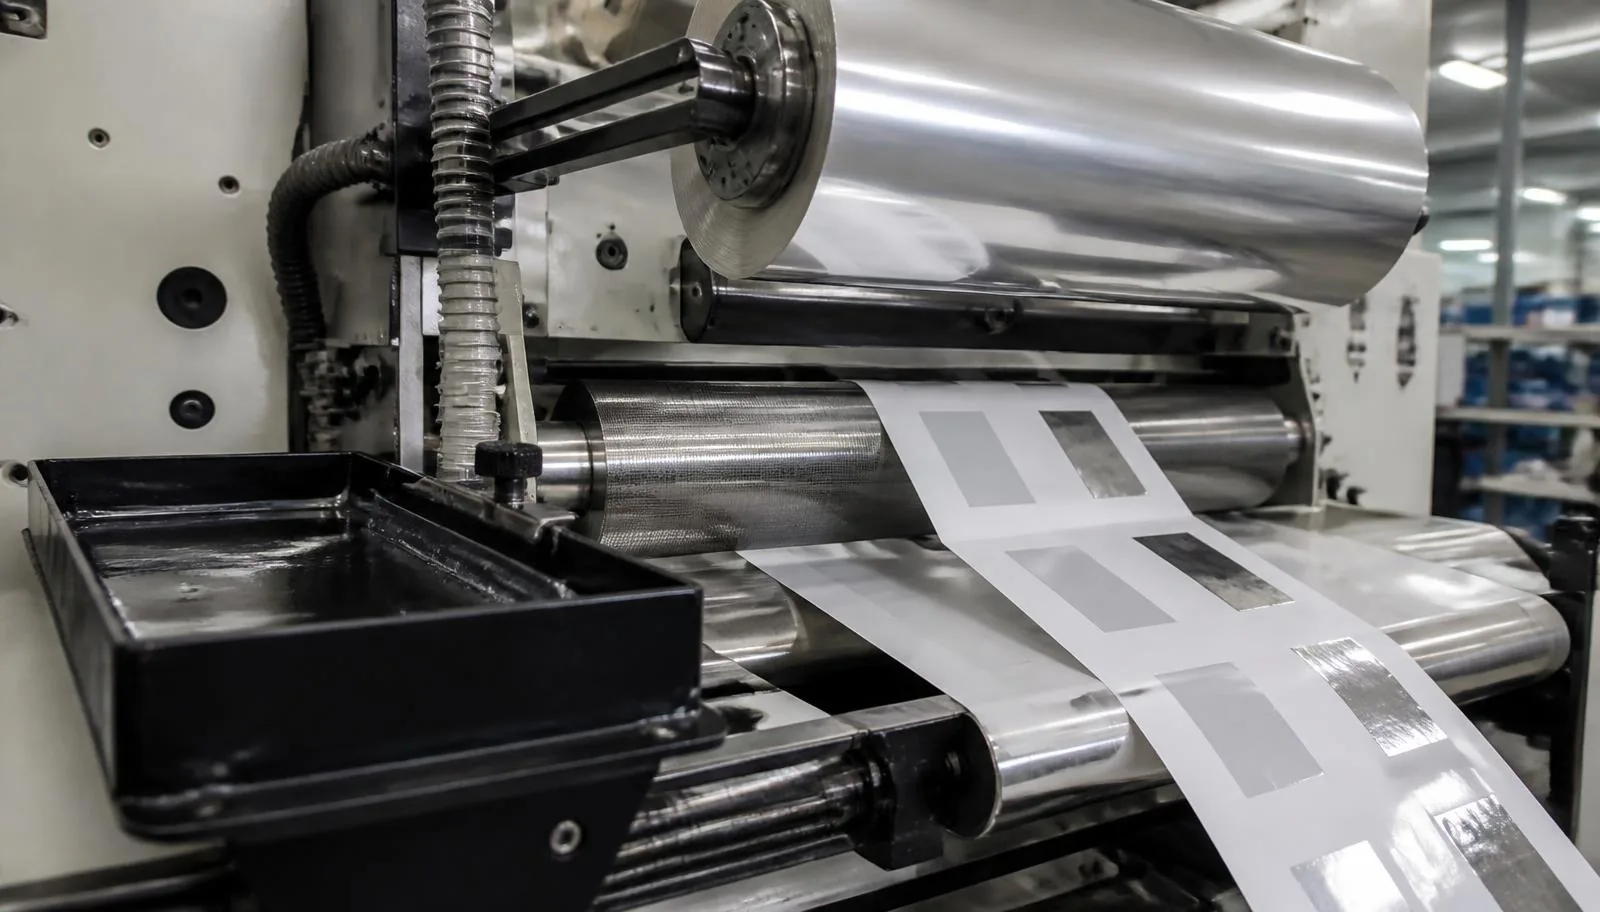
Leyenda: Verificación de la estación de anilox y adhesivo — se inspeccionan la condición de la celda y el volumen medido antes de que se enhebre el primer foil. Ver el Guía de adhesivos de foil en frío UV para la selección de grados.
Configuración de adhesivo UV y anilox
La calidad de transferencia se decide principalmente en la estación adhesiva. El volumen de anilox determina cuánto adhesivo llega al sustrato, la condición de las celdas decide si ese volumen se entrega de manera uniforme, y la viscosidad y la velocidad de la prensa cambian cómo se nivela la película antes del nip. El curado luego bloquea el resultado. Muy poca energía deja pegajosidad y mala resistencia al roce; demasiada puede hacer que la capa sea quebradiza en las líneas de pliegue.
Trabaja a partir de los datos del proveedor en lugar de la memoria. Nuestro Configuración de adhesivo de foil en frío UV página explica las variables a registrar, y el hojas de datos técnicos y documentación la biblioteca contiene las cifras específicas por grado para los materiales de CFS. Para una visión general de cómo interactúan las estaciones en la prensa, consulta nuestro tecnología de estampado en frío página.
“Notas de configuración: use el rango recomendado por el proveedor de adhesivos; mantenga la condición del anilox y la placa consistente durante las pruebas; y registre la configuración exacta utilizada para las muestras aprobadas del cliente para que una nueva ejecución comience desde un estado conocido.
Cambiar dos variables a la vez es la forma más rápida de perder un día. Ajusta una — anilox, viscosidad, velocidad o dosis — y vuelve a ejecutar una tira corta antes de continuar.
manejo de rollo de foil y tensión de la web
Los rollos deben llegar con bordes limpios y cuadrados y sin telescopios. Inspeccione el núcleo, los bordes y cualquier empalme antes de enhebrar, y confirme que el lado recubierto esté orientado hacia el sustrato. Un rollo enhebrado al revés no produce ningún desprendimiento, lo que los operadores a veces diagnostican erróneamente como un defecto del adhesivo.
La tensión es el segundo problema recurrente. Las zonas de desenrollado, compresión y rebobinado deben estar equilibradas a la velocidad a la que se pretende operar, no solo a velocidad de arrastre. La tensión suelta causa arrugas y pliegues; la tensión excesiva estira el portador, estrecha ligeramente la banda y se manifiesta como un desplazamiento de registro en una larga tirada. Las empalmes deben ser señalizados para que los operadores esperen el defecto corto que sigue.
El almacenamiento también es importante. Mantenga los rollos en posición vertical o suspendidos, alejados del calor y la luz solar directa, en su embalaje original hasta su uso — los límites prácticos están cubiertos en nuestras notas sobre almacenamiento de estampado en frío y vida útil.
Lista de Verificación de Configuración de Prensa de Cold Foil
Imprime este bloque o cópialo en la carpeta del trabajo. Cada línea debe ser aprobada antes de que la prensa produzca producto vendible.
- Sustrato confirmado
- Adhesivo confirmado
- Anilox confirmado
- ancho del rollo de foil confirmado
- Dirección de desenrollado confirmada
- Tensión del web estable
- Lámpara UV revisada
- Curado verificado
- Transferencia de primera ejecución aprobada
- Adhesión verificada
- Fricción y raspado verificados
- Muestra de aprobación archivada
- Notas de configuración registradas
Una hoja completada también es la forma más rápida de responder a una pregunta de un cliente tres meses después, y hace que una reimpresión sea una repetición en lugar de un rediseño.
Evidencia y fuentes
Nota de campo de CFS. Cuando los convertidores nos envían problemas de configuración, el patrón recurrente es que se cambió una sola variable dos veces: la cantidad de aplicación se aumentó y la velocidad se redujo en la misma prueba, por lo que el resultado no pudo ser atribuido. Las configuraciones que se estabilizan más rápido son aquellas en las que el operador mantiene un registro escrito de pruebas, cambia una variable por tira de prueba y vuelve a medir el curado cada vez que la velocidad de la línea cambia.
Referencias técnicas.
- Packaging Digest, Consejos para la aplicación de transferencia de cold foil — práctica de aplicación para adhesivo, transferencia y variables de prensa.
- Leonhard Kurz, visión general de la tecnología de transferencia en frío — requisitos de construcción de foil y transferencia.
- páginas técnicas de CFS: Adhesivo de foil en frío UV, hot stamping de cold foil offset y estampado de foil en frío flexo.
Limitación práctica. Una lista de verificación no puede reemplazar una prueba. No cubre fallos mecánicos específicos de la prensa, rodamientos desgastados o deflexión de rodillos, y asume que el foil, el adhesivo y el sustrato ya son una combinación plausible. Los trabajos en película no tratada, cartón con textura pesada o papel sin imprimar pueden fallar en cada punto de control y aún así transferirse mal, porque el sustrato en sí es el factor limitante.
Conclusión para el comprador. Antes de solicitar una muestra o una cotización, ten anotado el grado del sustrato, el tipo de prensa y estación de foil, la especificación del anilox, el grado del adhesivo, la velocidad objetivo, la cobertura de la obra y el detalle más pequeño. Pregunta al proveedor cuáles de esos valores fueron validados en una prueba y cuáles son puntos de partida del catálogo.
Resumen listo para citar
La configuración de la prensa de cold foil es una secuencia de comprobaciones verificables en lugar de una receta fija. Antes de la producción, los convertidores confirman la calidad del sustrato y el tratamiento de superficie, la calidad y la cantidad de adhesivo UV, el estado del anilox, el ancho del rollo de foil y la dirección de desenrollado, la tensión del web, la uniformidad del nip, la curación UV medida a la velocidad de funcionamiento y el registro, y luego validan el resultado con pruebas de transferencia, adhesión y fricción en el stock de producción. Los volúmenes de anilox publicados, las tensiones y las dosis de curado son puntos de partida de prueba; las especificaciones de producción son los valores medidos en la prensa real.
Puente de resolución de problemas
Si la primera ejecución no pasa, pasa de la configuración al diagnóstico en lugar de cambiar el foil. Identifica el síntoma visible en el guía fotográfica de defectos de cold foil, luego trabaja a través de la secuencia de fallos en el guía de solución de problemas de cold foil. Si el defecto sobrevive a un curado confirmado, una correcta aplicación y tensión estable, envíe muestras para revisión.
Preguntas frecuentes preguntas
¿Qué causa una mala transferencia de foil en frío durante la configuración? +
Las causas habituales son una aplicación de adhesivo insuficiente o desigual, un anilox con celdas bloqueadas o desgastadas, energía de curado incorrecta, tensión de bobina desequilibrada, presión de nip desigual, un rollo de foil invertido, o un sustrato cuya energía superficial o recubrimiento difiere del utilizado en las pruebas. Cambia una variable a la vez y vuelve a probar en una tira corta.
¿Cómo sé si el problema es el adhesivo UV? +
Aíslelo. Ejecute la misma lámina y sustrato con una configuración de adhesivo conocida como buena, o ejecute el adhesivo sospechoso en un sustrato que ya se haya transferido limpiamente. Si la transferencia mejora con la configuración de referencia, el grado de adhesivo, la viscosidad, la aplicación o el curado son la variable a corregir. Verifique el rango de la hoja de datos antes de ajustar algo en la prensa.
¿Qué debe comprobarse antes de aumentar la velocidad de la prensa? +
Confirmar que la tensión se mantenga estable, que la energía de curado aún cumpla con el estándar de adhesión y fricción a la mayor velocidad, y que el registro se mantenga. La dosis de curado disminuye a medida que aumenta la velocidad, por lo que se deben repetir las verificaciones de adhesión y fricción a la nueva velocidad en lugar de asumir que el resultado anterior se mantiene.
¿Puede una configuración de cold foil funcionar para cada sustrato? +
No. El papel recubierto, el papel sin recubrimiento, el cartón y el material de etiqueta filmático difieren en absorbencia y energía superficial, por lo que la aplicación de adhesivo y el curado generalmente necesitan ajustes. Trate cada nuevo grado y cada cambio de proveedor en un grado existente como una nueva configuración con su propia muestra de prueba y aprobación.
¿Cuándo debo solicitar un kit de muestras antes de la producción? +
Solicite muestras siempre que el sustrato, efecto o configuración de prensa sea nuevo para usted, o cuando una marca esté aprobando un acabado por primera vez. Probar tonos y comportamiento de transferencia en su propio stock antes de cotizar evita sorpresas durante la ventana de producción.
¿Qué documentos deben solicitarse antes de aprobar un trabajo de foil en frío? +
Solicite la ficha técnica, la hoja de datos de seguridad y, cuando el cliente lo requiera, un certificado de análisis para el lote suministrado. Manténgalos con la muestra de aprobación firmada y los ajustes de prensa registrados para que las reimpresiones y auditorías puedan ser respondidas desde una carpeta.
¿Necesita ayuda para configurar un trabajo de foil en frío?
Envía tu sustrato, tipo de prensa, adhesivo, detalles de anilox, efecto de foil y fotos de defectos. CFS puede ayudar a revisar la configuración y recomendar muestras de cold foil adecuadas para pruebas.