Adhésif UV Cold Foil : Compatibilité LED et Sélection de Presse
L'adhésif UV cold foil forme l'image imprimée qui lie une décoration cold foil au papier, carton ou film. Pour le cold foil UV LED, choisissez un grade d'adhésif spécifié pour la presse et la source de durcissement réelles, puis qualifiez-le avec le foil et le substrat. Les mots "UV-curable" seuls ne garantissent pas la compatibilité LED.
Pour un convertisseur, le point de départ utile est le travail complet : processus d'impression, grade de film ou de papier, foil, adhésif, équipement de durcissement et encre ou vernis en aval. Un rouleau qui transfère proprement doit encore répondre aux exigences d'apparence et d'adhésion convenues de l'étiquette ou du carton fini.
Quel adhésif cold foil convient à votre processus d'impression ?
Choisissez par la presse et l'arrangement de transfert avant de comparer les noms de chimie. Le flexo UV, l'offset feuille UV/LED et l'offset feuille conventionnel ne partagent pas une spécification d'adhésif universelle.
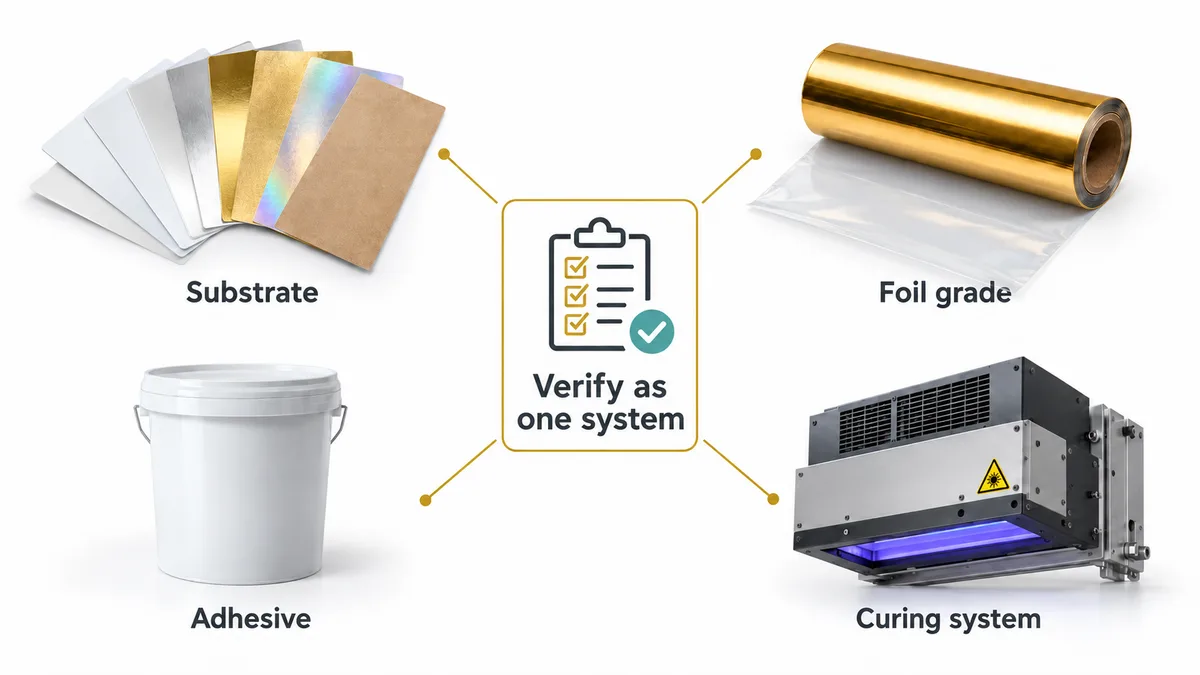
Le cold foil est vérifié comme un système : le substrat, le grade de foil, l'adhésif et l'équipement de durcissement sont confirmés ensemble lors d'un essai en presse, et non comme des approbations séparées.
Sélection d'adhésif cold foil par processus d'impression
Processus
Que confirmer
Ce qu'il ne faut pas supposer
Cold foil flexo UV
Grade d'adhésif pour application flexographique, compatibilité de foil et arrangement de durcissement spécifié
Ne pas utiliser la rhéologie et les réglages offset comme configuration par défaut pour le flexo
Flexo à durcissement LED
Confirmation du fournisseur pour la source LED installée et le système de transfert complet
L'approbation UV ne garantit pas l'approbation LED
Offset feuille UV/LED
Propriétés d'application offset, foil compatible, source de durcissement et séquence d'overprint
Les réglages de revêtement flexo ne définissent pas une configuration offset
Offset feuille conventionnel
Mécanisme de séchage de l'adhésif, correspondance de foil et timing de finition pour cette presse
Confirmez le type de séchage plutôt que de supposer que l'UV est requis
La gamme de transfert à froid en feuille de KURZ distingue la compatibilité avec les systèmes UV et d'oxydation-conventionnels pour ses propres produits. Vérifiez quel système votre presse utilise réellement avant de demander des recommandations de matériel.
Oui, des adhésifs à froid spécifiquement formulés sont disponibles pour le durcissement LED ou UV/LED dual. L'approbation s'applique à un grade et un processus particuliers, pas à chaque produit décrit comme un adhésif à froid UV.
Lors de l'évaluation du durcissement UV LED par rapport au mercure, identifiez la source installée et obtenez les conditions du fournisseur d'adhésif. Confirmez si le grade est spécifique au LED, spécifique au mercure ou à durcissement dual. Suivez toutes les instructions concernant le contrôle de l'oxygène, le conditionnement et l'impression ultérieure ; une étiquette chimique seule ne répond pas à ces questions.
Contrôles de presse avant un changement LED
Traitez une conversion LED comme un changement de matériau et de processus. Confirmez l'adhésif, le foil et l'agencement de la lampe installée ensemble, même si le travail précédent durci au mercure a réussi.
Enregistrez le modèle de lampe et la longueur d'onde, la distance de travail, la vitesse de presse, l'emplacement de mesure et la sortie mesurée à l'aide d'un instrument adapté à la source. La puissance d'entrée électrique n'est pas l'irradiance optique en W/cm2 ou la dose délivrée en mJ/cm2. Une spécification de fenêtre de lampe ne doit pas être considérée comme une mesure au niveau du substrat. La brochure LeoLED de GEW les irradiances des étiquettes à la fenêtre et indique ses conditions de mesure ; ses chiffres d'équipement ne sont pas des limites d'acceptation d'adhésif.
Dans un agencement de durcissement, demandez aux fournisseurs de confirmer le grade de foil pertinent et le chemin de durcissement. Inspectez le transfert réel et la construction finie à la vitesse de production prévue. Un transfert propre à lui seul ne démontre pas que tous les contrôles de durcissement, d'adhésion et d'utilisation finale ont été réussis.
Séquence de transfert UV flexo
Dans une configuration typique de flexo UV à durcissement à travers, la presse imprime une image adhésive, amène le foil en contact, durcit l'assemblage dans l'arrangement spécifié et retire le support. La couche décorative reste dans les zones sélectionnées ; le support PET est enroulé plutôt que laissé comme un laminate permanent.
La position détaillée de la lampe, l'arrangement de contact et le point de décollement suivent les instructions de l'équipement et des matériaux. La brochure produit Foilbond TC archivée de Flint Group, marqué avec une date de version 2012, décrit un adhésif UV à durcissement à travers pour le cold foiling. Il illustre le processus ; il n'établit pas la disponibilité actuelle, l'adéquation des LED ou les paramètres de production. Demandez la fiche technique actuelle pour le grade en cours d'examen.
Ne confondez pas la pression de transfert avec la pression d'impression de l'adhésif, ou l'épaisseur du substrat avec l'épaisseur du support de foil. Enregistrez chaque variable séparément afin qu'un essai puisse être répété.
Enregistrements d'essai pour anilox, film adhésif et durcissement
Utilisez la fiche technique du fournisseur d'adhésif et les instructions du fabricant de presse pour établir les conditions d'essai. L'enregistrement ci-dessous est un modèle de planification, pas une fenêtre d'exploitation CFS validée ou un tableau de paramètres recommandés.
Grade exact, revêtement ou traitement, épaisseur/poids de base et lot
Le générique "BOPP" ou "papier" n'est pas une spécification matérielle complète
Adhésif
Fournisseur, grade, lot et instructions de préparation
Relie la production à une formulation définie
Film
Grade, finition et lot
Garde le matériau de transfert identifiable
Application d'adhésif
Volume/screen et condition d'anilox flexo, ou configuration d'application offset
Définit comment l'image adhésive est produite
Durcissement
Lampe/source, longueur d'onde, distance, emplacement de mesure, instrument approprié et conditions mesurées
Rend l'arrangement de durcissement révisable
Conditions de fonctionnement
Vitesse, paramètres de contact, tension de la toile et arrangement de décollement selon le cas
Aide à séparer les problèmes de matériau des changements de configuration
Construction finale
Encres d'overprint, vernis/laminate, conditionnement et contrôles d'acceptation convenus
Établit ce qui est réellement approuvé
Conservez une référence connue où disponible. Changez une variable d'investigation à la fois, enregistrez le résultat et conservez des échantillons d'essai étiquetés. Utilisez le liste de contrôle de configuration de presse pour le transfert de production plus large.
Contrôles d'adhésion et d'impression
S'accorder sur les contrôles de la construction réelle avec le convertisseur, l'acheteur et les fournisseurs de matériaux concernés. Évaluer la qualité de transfert, l'adhésion du foil et l'adhésion de l'encre/du vernis séparément ; un résultat satisfaisant ne remplace pas les autres.
Un test de bande peut aider à examiner le retrait, mais enregistrez la bande, le conditionnement, la procédure et l'emplacement de la défaillance. ASTM D3359 a été développé pour l'adhésion des revêtements sur des substrats métalliques et note des limitations lorsqu'il est utilisé sur d'autres substrats. Ne transformez pas une évaluation de revêtement en exigence universelle pour les étiquettes en cold foil. Voir le guide de test d'adhésion pour la planification des tests.
Deux questions aident à définir l'enquête. Si le foil est manquant avant l'impression, examinez l'image adhésive, la correspondance des matériaux, le contact et les conditions de durcissement avant d'attribuer la perte à une seule cause. Si le foil reste mais que l'encre d'impression s'enlève, examinez la combinaison encre/foil/vernis et la séquence d'impression plutôt que d'augmenter automatiquement la livraison d'adhésif. Documentez la couche retirée et conservez un échantillon de référence. Pour le flux de travail de diagnostic plus large, utilisez le ressource de dépannage en cold foil.
Envoyez un brief complet de compatibilité
Envoyez les spécifications du travail plutôt que de demander un adhésif qui fonctionne sur tout. Incluez la presse et le module de foil, le substrat exact, le foil et l'adhésif proposés, l'équipement de durcissement, la vitesse cible, les œuvres d'art, le vernis et le format d'essai requis.
Pour cold foil sur étiquettes BOPP, identifiez le film spécifique et le côté d'impression traité. Pour les cartons, identifiez le carton et le revêtement. Incluez les exigences d'acceptation du paquet fini et demandez les documents fournisseurs applicables lorsque la conformité est importante. Une description LED ou à faible migration à elle seule n'est pas une approbation pour une construction d'emballage en contact alimentaire.
CFS fournit des matériaux en cold foil. Lors de la demande d'échantillons, incluez les détails de l'adhésif et du durcissement existants ou proposés afin que la demande de foil puisse être évaluée par rapport au travail réel.
Quelle quantité d'énergie de durcissement l'adhésif en cold foil nécessite-t-il ?
+
Il n'y a pas de valeur unique pour chaque adhésif, foil et presse. Obtenez les conditions du fournisseur pour le grade exact, enregistrez comment la sortie est mesurée et vérifiez la construction finale. Ne copiez pas une valeur générique de mJ/cm² d'un autre processus.
Le durcissement par foil froid LED nécessite-t-il toujours de l'azote ?
+
Ne déduisez pas cela uniquement de "LED" ou "radical libre". Suivez les instructions techniques exactes du grade d'adhésif et l'agencement de l'équipement. Si les documents ne spécifient pas les exigences de contrôle de l'oxygène, demandez au fournisseur avant de définir l'essai.
Un adhésif peut-il être utilisé sur papier, BOPP et PET ?
+
Certains grades peuvent couvrir plusieurs substrats, mais l'approbation sur un matériau n'établit pas l'approbation sur un autre. Confirmez le grade et la surface d'impression de chaque substrat, puis vérifiez le transfert, l'adhésion et l'impression ultérieure sur cette construction.
Dois-je changer le volume d'anilox pour résoudre les trous d'aiguille ?
+
Identifiez d'abord d'où provient le transfert manquant. La livraison de l'adhésif est une variable possible, aux côtés du substrat, de l'appariement des matériaux, du contact et des conditions de durcissement. Inspectez l'image et consultez les instructions du grade avant de changer le volume ; enregistrez le changement et comparez le résultat.
Références techniques
Les documents du fournisseur liés expliquent leurs propres produits ou équipements ; ils n'établissent pas la certification CFS, le statut de revendeur ou l'approbation de compatibilité. Utilisez des fiches techniques spécifiques au grade actuelles et un essai de presse documenté pour les décisions de production.