Cold Foil Pinholes sind kleine Lücken in einem beabsichtigten metallischen Bereich. Sie können durch unvollständige Klebstoffabdeckung, Kontamination, schlechten Kontakt oder Verlust der übertragenen Dekoration entstehen. Beginnen Sie damit, herauszufinden, wann die Lücken auftreten und ob sich ihr Muster wiederholt. Das Symptom allein beweist nicht, dass der Anilox, das UV-System oder die Folienrolle schuld sind.
Dieser Leitfaden konzentriert sich auf die Diagnose an der Druckmaschine für Etiketten- und Verpackungsarbeiten. Anilox- und UV-Prüfungen unten gelten für das relevante flexografische System; Bogenoffset-Aufträge benötigen Prüfungen, die auf ihren eigenen Kleber-, Decken- und Transferanordnungen abgestimmt sind. Die diagnostische Reihenfolge ist eine vorgeschlagene Untersuchungsmethode, kein CFS-Testbericht oder eine universelle Druckspezifikation.
Was verursacht Kaltfolien-Pinholes?
Pinholes beschreiben fehlende Dekoration, nicht einen einzelnen Fehlermechanismus. Ein unvollständiges Klebebild kann Lücken beim Transfer hinterlassen; Kontamination oder ungleichmäßiger Kontakt können ein ansonsten geeignetes Setup unterbrechen. Dekoration, die zunächst überträgt und später abhebt, benötigt eine andere Untersuchung als eine Lücke, die bereits an der Transferstation vorhanden ist.
Überprüfen Sie eine betroffene Probe unter Vergrößerung und vergleichen Sie dann Proben vom frühesten sicheren Inspektionspunkt nach der Übertragung und nach nachfolgendem Druck oder Veredelung. Bestimmen Sie, ob der Fleck das Substrat freilegt, ein Partikel enthält oder ein Zeichen in einem Überdruck ist, anstatt fehlende Folie. Ein dunkler Fleck ist nicht automatisch ein Loch, und eine Lücke in der Dekoration stellt nicht allein ein Loch im Verpackungssubstrat dar.
Für eine breitere Symptomerkennung verwenden Sie die Fotoanleitung für Cold Foil-Defekte. Jedes illustrative Bild ist ein visuelles Hilfsmittel, kein Beweis für die Ursache auf Ihrer Presse.
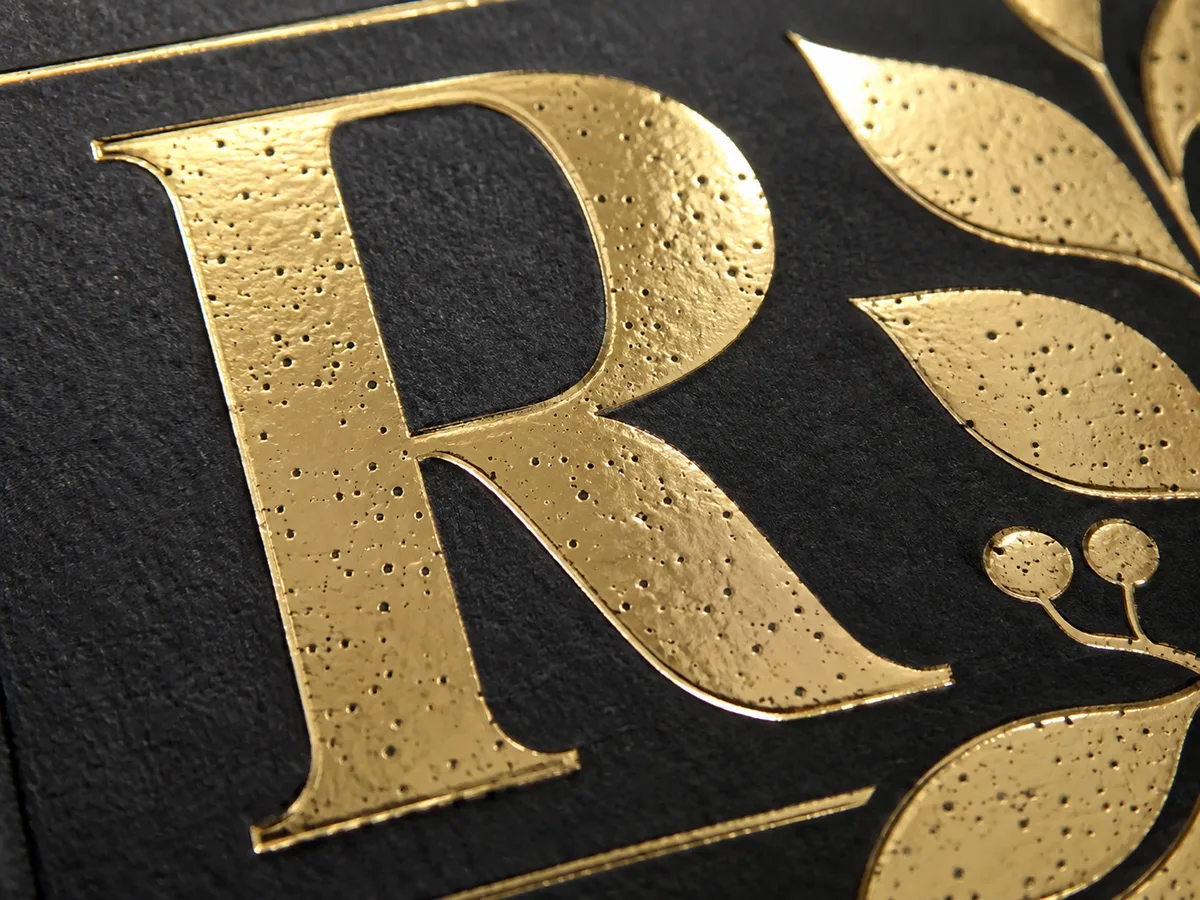
Makroansicht von verstreuten Pinlöchern auf einem goldenen kalten Folienmonogramm auf schwarzem Material. Illustrierende Nahaufnahme — ein visuelles Hilfsmittel zur Erkennung des Symptoms, kein Foto eines CFS-Fabriktests.
Lesen Sie das Fehlerbild, bevor Sie die Presse anpassen
Muster und Timing schränken die Untersuchung ein. Zufällige Stellen, wiederholte Lücken, Bänder und Schattenbilder sollten nicht alle dieselbe Anpassung auslösen. Verwenden Sie die folgende Tabelle, um eine Überprüfung auszuwählen, und bestätigen Sie diese dann mit dem physischen Muster und den Prozessaufzeichnungen.
| Beobachtetes Symptom | Möglichkeiten zur Untersuchung | Nützliche erste Überprüfung | Was die Beobachtung nicht beweist |
|---|---|---|---|
| Zufällige Lücken, die sofort nach dem Transfer sichtbar sind | Unterbrochene Klebstoffabdeckung, Partikel, Benetzung oder lokale Kontaktprobleme | Vergleichen Sie die Sauberkeit des Substrats und das Klebstoffbild mit einem genehmigten Lauf | Dass mehr Kleber unbedingt erforderlich ist |
| Ein ähnlicher Abstand wiederholt sich in regelmäßigen Abständen | Eine wiederkehrende Störung, die mit einem rotierenden Bauteil oder einem Bildwiederholungsproblem verbunden ist | Dokumentieren Sie den Abstand und die Position; inspizieren Sie die relevanten Komponenten sicher | Dass das Abgleichen eines Umfangs das fehlerhafte Bauteil eindeutig identifiziert |
| Lücken oder schwache Abdeckung bilden ein Band über denselben Teil des Bandes oder Blattes | Uneinheitliche Klebstoffzufuhr, Kontakt oder Materialoberfläche | Vergleichen Sie die betroffene Zone mit angrenzenden sauberen Zonen | Dass die gesamte Foliencharge defekt ist |
| Der Transfer sieht zunächst vollständig aus, aber nach einem weiteren Vorgang treten Lücken auf. | Haftungsverlust, Abrieb oder ein Kompatibilitätsproblem im Nachgang | Vergleichen Sie Muster vor und nach dem Vorgang | Dass der ursprüngliche Defekt an Klebermangel lag |
| Ein schwaches Duplikatbild oder metallischer Halo erscheint | Unerwünschtes Klebstoffbild, Übertragung, Kontakt- oder Webhandhabungsstörung | Lokalisieren Sie die erste Station, an der der Schatten vorhanden ist | Dass die niedrige UV-Dosis oder statische Aufladung die Ursache ist |
| Große Bereiche fehlen | Ein breiteres Problem mit Material, Klebstoff, Kontakt oder Prozessfenster | Vergleichen Sie den Bestand, die Materialien und die aufgezeichnete Einrichtung mit einem bekannten guten Auftrag | Dass allein das Substrat verantwortlich ist |
Speichern Sie eine Übersicht und eine Nahaufnahme mit Maßstab und Maschinenrichtung markiert. Verwenden Sie vergleichbares Licht für nachfolgende Fotografien, damit eine Änderung der Reflexion nicht mit einer Änderung der Abdeckung verwechselt wird.
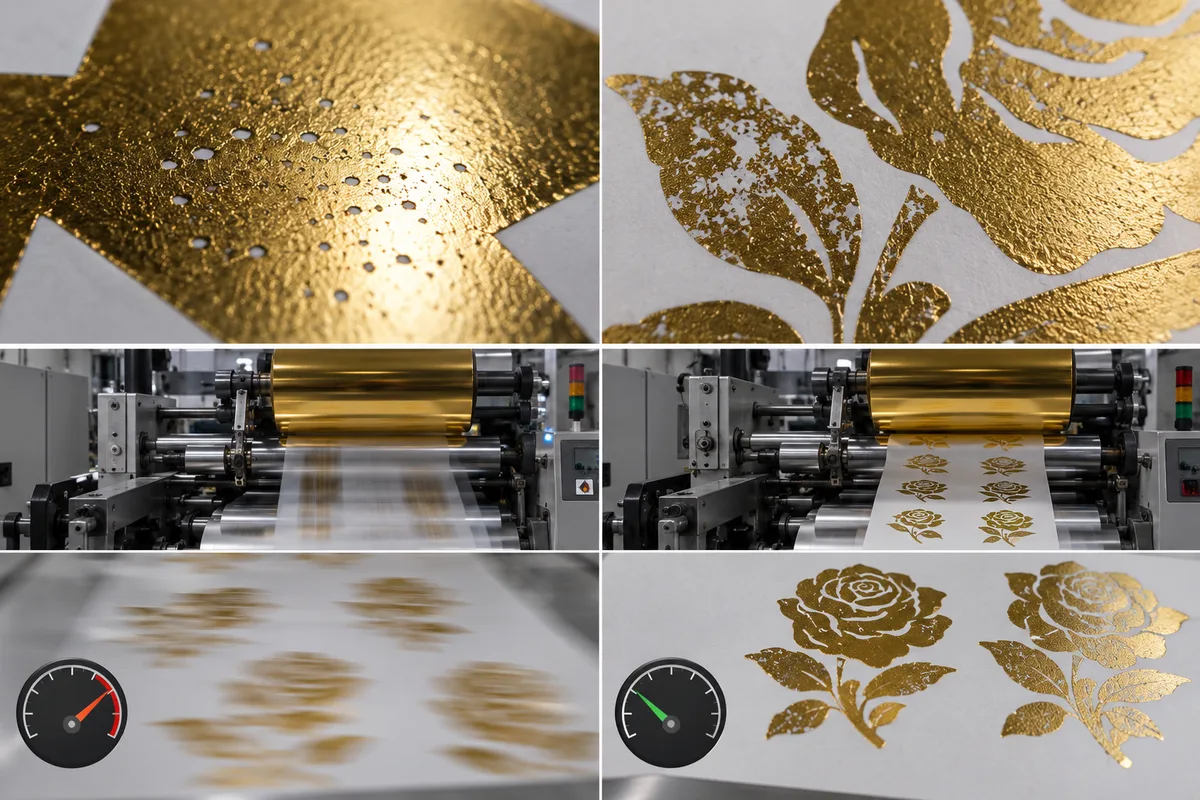
Fehlerbilder verglichen unter unterschiedlichen Betriebsbedingungen: Pinholes, unvollständiger Transfer, Falten und verschwommener Überdruck. Illustrativer Vergleich — Fehlerbilder an Ihrer Druckmaschine müssen mit physischen Mustern bestätigt werden.
Überprüfen Sie zuerst das Klebstoffbild und das Substrat
Ein erfolgreicher Transfer benötigt das beabsichtigte Klebebild und eine kompatible Oberfläche. Vergleichen Sie vor dem Wechsel der Materialqualitäten beide mit dem zuletzt genehmigten Setup für diesen Auftrag. Überprüfen Sie gleichzeitig den Zustand der Folienrolle; es ist nicht notwendig, jede Pressevariable auszuschließen, bevor verdächtiges eingehendes Material gemeldet wird.
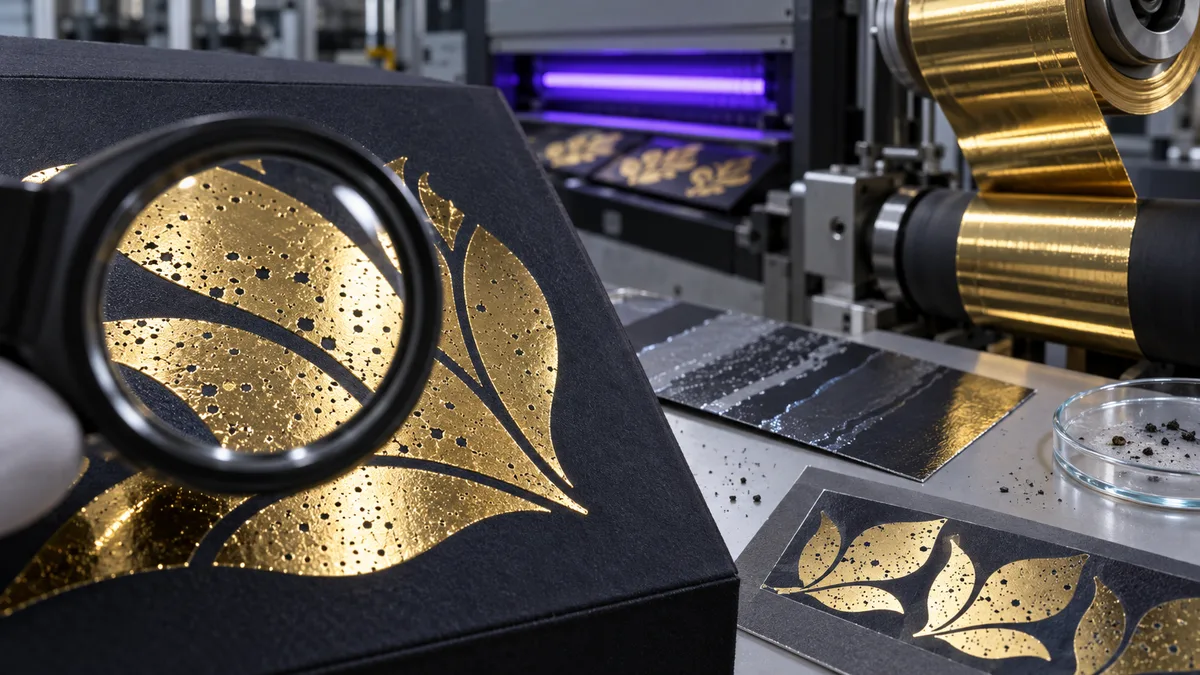
Druckseitige Inspektion von Cold-Foil-Pinholes unter Vergrößerung in der Nähe der UV-Aushärtungseinheit. Illustratives Bild – verwenden Sie Ihre eigenen aufbewahrten Muster und Prozessaufzeichnungen zur Diagnose.
—Überprüfen Sie die Kontamination und den Oberflächenzustand
Suchen Sie nach Partikeln, Beschichtungsvariationen und einem Wechsel des Materials oder der Charge. Überprüfen Sie die Webreinigungs- und statischen Kontrolleinrichtungen gemäß dem Wartungsverfahren des Herstellers. Meech's Anleitung zur Etikettenverarbeitung erklärt, dass statische Elektrizität Schmutz und Staub auf einem sich bewegenden Band anziehen kann, was die Druckqualität beeinträchtigt. Das macht eine Überprüfung der Kontamination wert, aber es stellt nicht statische Elektrizität als die Ursache jeder zufälligen Lücke fest.
Vergleichen Sie verdächtige Bestände mit zurückgehaltenen genehmigten Beständen, wenn ein kontrollierter Vergleich praktikabel ist. Wenn Sie die Oberflächenbehandlung bewerten, verwenden Sie die vom Substrat- und Klebstofflieferanten angegebenen Methoden und Akzeptanzkriterien. Verwenden Sie kein generisches Dyne-Ziel als Garantie für die Folienhaftung.
—Überprüfen Sie die Klebstoffzufuhr im tatsächlichen Drucksystem
Überprüfen Sie auf einer flexografischen Linie die Platte, die Dosieranordnung und den Zustand des Anilox. Harper's Anleitung zum Anilox-Management unterscheidet zwischen verstopften Zellen und Abnutzung und empfiehlt eine Reinigungskontrolle vor und nach der Reinigung. Wiederherstellbares Zellvolumen und dauerhafte Schäden erfordern unterschiedliche Maßnahmen. Eine nominale Gravurspezifikation sagt Ihnen nicht den aktuellen Zustand der Rolle.
Verwenden Sie Reinigungsmethoden, die für die Rolle und die Klebstoffchemie genehmigt sind. Kompensieren Sie keine Kontamination, indem Sie sofort einen Anilox mit höherem Volumen auswählen. Stellen Sie zuerst fest, ob die vorhandene Ausrüstung den beabsichtigten, konsistenten Film liefert.
Für Bogenoffset bewerten Sie das Kleberbild und die für diese Maschine spezifizierte Decke/Transfer-Setup. Eagle Systems' Anleitung zur Kleberhärtung beschreibt das Finden eines nutzbaren Fensters zwischen Pinholing an einem Ende und anderen Fehlern am anderen Ende, wobei die Einstellungen von Bestand und Decken abhängen. Sein Beispiel ist kein flexo BCM-Rezept. Das nützliche Prinzip besteht darin, ein auf den Auftrag spezifisches Arbeitsfenster festzulegen und aufzuzeichnen, anstatt den Klebstoff ständig zu erhöhen.
—Überprüfen Sie den Kontakt und die Materialübereinstimmung
Überprüfen Sie den zulässigen Nip, die Ausrichtung, den Folienweg und die Spannungseinstellungen im Vergleich zur genehmigten Einrichtung. Mehr Druck ist keine universelle Korrektur. Eine saubere Abdeckung und akzeptable feine Details müssen beide jede Anpassung überstehen.
KURZ's Rollen-FAQ für Kalttransfer betont die Übereinstimmung von Kleber, Substrat und Transfermaterial. Für schwierige Papieroberflächen, die Leitfaden für unbeschichtetes Papier bietet einen separaten Planungsreferenz; akzeptieren Sie Pinholes nicht einfach als unvermeidlich oder versprechen Sie, dass ein Primer jeden Bestand beheben wird.
Was ist, wenn sich die Pinholes verbessern, wenn Sie langsamer werden?
Eine Verbesserung bei niedrigerer Geschwindigkeit zeigt, dass die geänderten Betriebsbedingungen von Bedeutung sind. Sie isoliert jedoch nicht die Ursache. Die Geschwindigkeit kann die verfügbare Aushärtungsbelichtung, das Klebstoffübertragungsverhalten und die mechanische Stabilität verändern, sodass ein erfolgreicher langsamer Lauf eine diagnostische Beobachtung und nicht der Beweis für Klebstoffmangel ist.
Für ein UV-System vergleichen Sie die gemessene Ausgabe und die tatsächliche Belichtungsanordnung mit den Anforderungen des Kleberlieferanten. Dokumentieren Sie das Instrument, das Spektralband, die Messposition und die Betriebsbedingungen. EIT's Anleitung zum Radiometer unterscheidet zwischen Energiedichte und Spitzenbestrahlung; der Lampenleistungsprozentsatz allein ist nicht dasselbe Maß. UV-Messungen sollten zusammen mit den angegebenen Aushärtungs- und Haftungsprüfungen bewertet werden und nicht als Beweis für die Aushärtung allein behandelt werden.
Übertragen Sie keine Dosis von einem anderen Klebstoff, Instrumentenband oder Maschine in diesen Auftrag. Wenden Sie auch nicht automatisch ein UV-Flexo-Mittel auf Bogenoffset an: KURZ's Bogen-FAQ beschreibt seine spezifische Klebstoffbild- und Decken-/Druckzylinder-Übertragungsanordnung.
Nach einer kontrollierten Anpassung das Ergebnis unter den beabsichtigten Produktionsbedingungen überprüfen. Wenn die akzeptable Übertragung und die Leistung des Endprodukts dort nicht aufrechterhalten werden können, holen Sie sich die Anleitung des Lieferanten, bevor Sie den Auftrag freigeben.
Folgen Sie einem separaten Zweig für Ghosting und Randbrüche
Ghosting ist ein Schatten oder unbeabsichtigtes sekundäres Bild; Randbrüche sind der Verlust der Definition um das beabsichtigte Bild. Sie können neben Pinholes erscheinen, aber keines sollte automatisch als weiteres Zeichen unzureichenden Klebers behandelt werden.
Finden Sie den frühesten sicheren Inspektionspunkt, an dem das unerwünschte Muster sichtbar ist. Wenn es bereits mit dem gedruckten Kleberbild verbunden ist, untersuchen Sie die Bildbildung und Kontamination. Wenn es beim Transfer erscheint, überprüfen Sie den genehmigten Kontakt, die Folienhandhabung und die Freigabebedingungen. Wenn es nur nach dem Überdruck oder der Handhabung erscheint, konzentrieren Sie sich auf diesen Vorgang, anstatt weiterhin die Folienstation anzupassen.
Dokumentieren Sie den regelmäßigen Abstand und ob der Schatten dem Artwork folgt. Dies sind Hinweise, die gegen das Maschinenlayout getestet werden sollten, keine garantierte Komponenten-Diagnose. Für gebrochene feine Kanten vergleichen Sie die Kantendefinition sowie die solide Abdeckung nach jeder Änderung. Eine Anpassung, die das Solide füllt, aber kleinen Text schließt, ist keine erfolgreiche Korrektur.
Wo die Dekoration nach dem Transfer abhebt, verwenden Sie die Kaltfolienhaftungstestverfahren für Etiketten um die vereinbarten Prüfungen zu organisieren. Passen Sie die Methode und die Akzeptanzkriterien an die fertige Anwendung an.
Erneut testen mit jeweils einer dokumentierten Änderung
Ein nützlicher Wieder-Test trennt die vermutete Ursache von anderen Änderungen und überprüft das fertige Ergebnis. Das folgende Verfahren ist eine vorgeschlagene Dokumentationsmethode, kein veröffentlichtes Teststandard oder ein Anspruch auf gemessene CFS-Verbesserung.
- 1Behalten Sie die Basislinie. Kennzeichnen Sie ein betroffenes Muster und das letzte genehmigte Muster mit den Identifikatoren für Auftrag, Material, Folie und Klebstoff.
- 2Wählen Sie eine Hypothese. Geben Sie die Beobachtung und die nächste Überprüfung an, wie vermutete Kontamination oder eine Abweichung in der gemessenen Kleberabgabe.
- 3Nehmen Sie eine kontrollierte Änderung vor. Bleiben Sie innerhalb der genehmigten Grenzen. Wenn eine Komponentenänderung notwendigerweise mehrere Eigenschaften ändert, dokumentieren Sie diese Unterschiede, anstatt zu behaupten, dass nur eine Eigenschaft getestet wurde.
- 4Vergleichen Sie denselben Kunstbereich. Verwenden Sie konsistente Beleuchtung, Vergrößerung und Inspektionsbedingungen. Dokumentieren Sie sowohl verbesserte als auch neu eingeführte Fehler.
- 5Überprüfen Sie unter Produktionsbedingungen. Überprüfen Sie den Start und den stabilen Betrieb, soweit relevant, und wiederholen Sie die vereinbarten Kontrollen des Endprodukts nach der geltenden Konditionszeit.
- 6Genehmigen und dokumentieren. Geben Sie die Produktion nur gemäß den Qualitätskriterien des Kunden und dem Kontrollverfahren des Converters frei. Bewahren Sie das akzeptierte Muster und die Einstellungen zusammen auf.
Halten Sie an und isolieren Sie die Ausrüstung gemäß dem Sicherheitsverfahren des Standorts, bevor Sie mit der Reinigung oder Inspektion beginnen. Greifen Sie niemals in einen sich bewegenden Nip oder umgehen Sie Schutzvorrichtungen, um einen Defekt zu beobachten. Änderungen, die UV-Geräte, Chemikalien oder Behandlungssysteme betreffen, gehören zu geschultem Personal, das den relevanten Anweisungen folgt.
Vorgeschlagener Versuchsbericht. Die Felder unten sind absichtlich leer. Sie sind keine Beispielmessungen oder Grenzwerte.
| Feld aufzeichnen | Eintrag für diesen Versuch |
|---|---|
| Auftrag, Kunstwerkrevision und Muster-ID | __________ |
| Prozess-, Druck- und Inspektionsstufe | __________ |
| Substratgrad, Charge und Oberflächeninformationen | __________ |
| Folienqualität/-rolle und Kleberqualität/-charge | __________ |
| Relevante Anilox-, Platten- oder Deckenidentifikation | __________ |
| Geschwindigkeit, Kontakt-/Spannungseinstellungen und anwendbare Aushärtemessungen | __________ |
| Fehlerbild und Basisbeobachtung | __________ |
| Hypothese, Änderung und andere betroffene Variablen | __________ |
| Ergebnis unter Produktionsbedingungen und nach der Fertigstellung | __________ |
| Akzeptanzkriterien, Entscheidung, Bediener und Datum | __________ |
Die Druckeinrichtungscheckliste kann die Basislinie des nächsten Auftrags unterstützen. Machen Sie aus einem erfolgreichen Versuch keine universelle Einstellung für einen anderen Bestand oder Klebstoff.
Was zu senden ist, wenn Sie technische Unterstützung anfordern
Senden Sie genügend Informationen, um die Fehlerstufe zu lokalisieren, nicht nur eine Nahaufnahme einer metallischen Oberfläche. Fügen Sie eine Übersicht, eine maßstabsgetreue Nahaufnahme, die Maschinenrichtung, betroffene und genehmigte Muster, wo verfügbar, sowie die Materialkennungen und den Versuchsbericht oben hinzu. Geben Sie an, ob das Problem nach einer Materialänderung, Wartung, Geschwindigkeitsänderung oder nachgelagerter Operation begann.
Wenn eine Folienrolle beschädigt erscheint oder der Defekt einer bestimmten Materialcharge folgt, behalten Sie diese Identifizierung bei und beziehen Sie den Lieferanten frühzeitig ein. Vermeiden Sie es, die gesamte verdächtige Rolle zu verbrauchen, während Sie nicht verwandte Anpassungen vornehmen.
Diskutieren Sie Ihren Cold Foil-Fehler mit CFS. Zur Bewertung eines alternativen Materials, Fordern Sie ein Muster für einen Kaltfolienversuch an mit dem vorgesehenen Substrat und den Druckdetails. Eine saubere Probe aus einem anderen Setup ersetzt nicht die Validierung in Ihrer Produktionslinie.
Häufig gefragt Fragen
Kann die Folie selbst Pinholes verursachen? +
Es kann Teil der Untersuchung sein. Vergleichen Sie die verdächtige Rolle mit einer genehmigten Rolle derselben geeigneten Qualität unter dokumentierten Bedingungen und überprüfen Sie das zurückgehaltene eingehende Material. Eine Verbesserung nach einem Rollenwechsel ist ein Hinweis zur Untersuchung, nicht der Beweis an sich: Das erneute Einfädeln und andere Einrichtungänderungen können ebenfalls das Ergebnis beeinflussen.
Sind kleine Pinholes akzeptabel, wenn die Haftung besteht? +
Bestehende Haftung erfüllt nicht automatisch die Anforderungen an das Erscheinungsbild. Vereinbaren Sie mit dem Kunden die zulässige Fehlergröße, Häufigkeit, Lage und die Sichtbedingungen für den tatsächlichen Auftrag. Erfinden Sie keine universelle Toleranz für Pinholes oder verwenden Sie einen Bestehenstest, um eine andere Anforderung zu umgehen.
Benötigt holografisches Kaltfolie eine andere Diagnose? +
Verwenden Sie die gleiche Muster- und Stufenuntersuchung, während Sie die spezifischen Freigabe- und Verarbeitungsvoraussetzungen der Sorte überprüfen. Das Wort "holographisch" allein legt nicht einen dickeren Träger, ein höheres Risiko für Pinholes oder ein anderes UV-Ziel fest. Holen Sie sich die technischen Informationen der vorgeschlagenen Sorte, anstatt diese Annahmen anzuwenden.