Los puntos de pinhole en cold foil son pequeños huecos en un área metálica prevista. Pueden resultar de una cobertura de adhesivo incompleta, contaminación, mal contacto o pérdida de la decoración transferida. Comienza localizando cuándo aparecen los huecos y si su patrón se repite. El síntoma por sí solo no prueba que el anilox, el sistema UV o el rollo de foil sean culpables.
Esta guía se centra en el diagnóstico en el lado de la prensa para trabajos de etiquetado y embalaje. Las verificaciones de anilox y UV a continuación se aplican al sistema flexográfico relevante; los trabajos de offset alimentados por hojas necesitan verificaciones adaptadas a su propio adhesivo, mantilla y disposición de transferencia. La secuencia de diagnóstico es un método de investigación sugerido, no un informe de prueba de CFS ni una especificación universal de prensa.
¿Qué causa los agujeros de pin en el foil frío?
El pinholing describe la decoración faltante, no un único mecanismo de fallo. Una imagen de adhesivo incompleta puede dejar huecos en la transferencia; la contaminación o el contacto desigual pueden interrumpir una configuración que de otro modo sería adecuada. La decoración que inicialmente se transfiere y luego se despega necesita una investigación diferente a la de un hueco ya presente en la estación de transferencia.
Verifique una muestra afectada bajo magnificación, luego compare muestras del primer punto de inspección seguro después de la transferencia y después de la impresión o acabado subsiguiente. Identifique si el punto expone el sustrato, contiene una partícula o es una marca en un sobreimpreso en lugar de foil faltante. Un punto oscuro no es automáticamente un agujero, y un espacio en la decoración no establece por sí mismo un agujero a través del sustrato de embalaje.
Para una identificación de síntomas más amplia, utiliza el guía fotográfica de defectos de cold foil. Cualquier imagen ilustrativa es una ayuda visual, no evidencia de la causa raíz en su prensa.
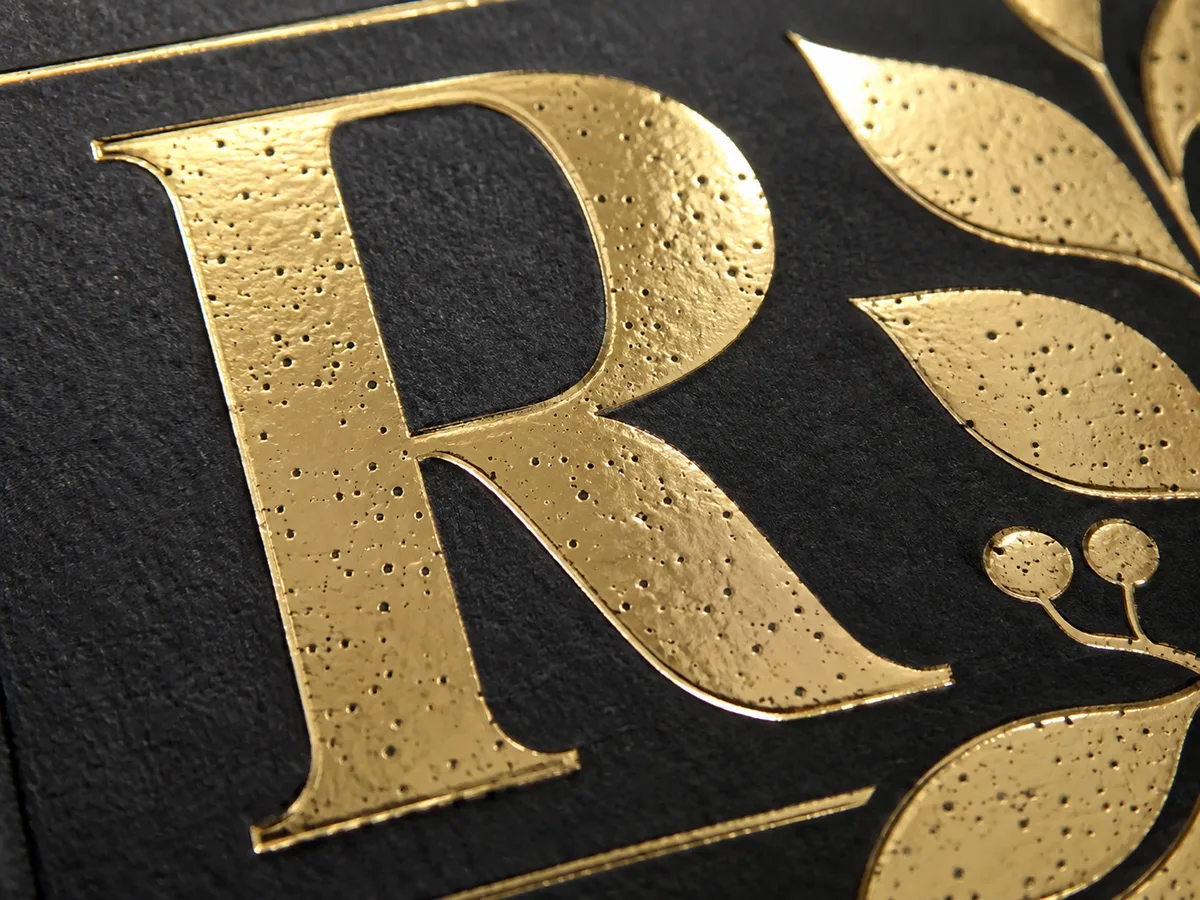
Vista macro de agujeros de alfiler dispersos en un monograma de cold foil dorado sobre papel negro. Primer plano ilustrativo: una ayuda visual para reconocer el síntoma, no una fotografía de una prueba de fábrica de CFS.
Lea el patrón de defectos antes de ajustar la prensa
El patrón y el momento reducen la investigación. Los puntos aleatorios, los huecos repetidos, las bandas y las imágenes en sombra no deberían activar todos el mismo ajuste. Utilice la siguiente tabla para seleccionar un chequeo, luego confírmelo con la muestra física y los registros del proceso.
| Síntoma observado | Posibilidades a investigar | Primera verificación útil | Lo que la observación no prueba |
|---|---|---|---|
| Huecos aleatorios visibles inmediatamente después de la transferencia | Cobertura de adhesivo interrumpida, partículas, humectación o problemas de contacto local | Compara la limpieza del sustrato y la imagen del adhesivo con una producción aprobada | Que se requiere necesariamente más adhesivo |
| Un espacio similar se repite a intervalos regulares | Una perturbación recurrente asociada con un componente rotativo o repetición de imagen | Registre el espaciado y la posición; inspeccione los componentes relevantes de forma segura | Que igualar una circunferencia identifica concluyentemente el componente defectuoso |
| Huecos o cobertura débil forman una banda a través de la misma parte de la web o la hoja | Entrega de adhesivo no uniforme, contacto o superficie del material | Compara la zona afectada con zonas limpias adyacentes | Que todo el lote de foil es defectuoso |
| La transferencia parece completa inicialmente, pero aparecen huecos después de otra operación | Pérdida de adhesión, abrasión o un problema de compatibilidad a monte | Compara muestras antes y después de la operación | Que el defecto original fue la falta de adhesivo |
| Aparece una imagen duplicada tenue o un halo metálico | Imagen de adhesivo no deseada, transferencia, contacto o disturbio en el manejo del web | Localizar la primera estación donde está presente la sombra | Que esa baja dosis de UV o estática es la causa |
| Faltan grandes parches | Un problema más amplio de material, adhesivo, contacto o ventana de proceso | Compara el stock, los materiales y la configuración registrada con un trabajo conocido como bueno | Que el sustrato por sí solo es responsable |
Guarde una visión general y un primer plano con escala y dirección de la máquina marcadas. Utilice una iluminación comparable para las fotografías posteriores para que un cambio en el reflejo no se confunda con un cambio en la cobertura.
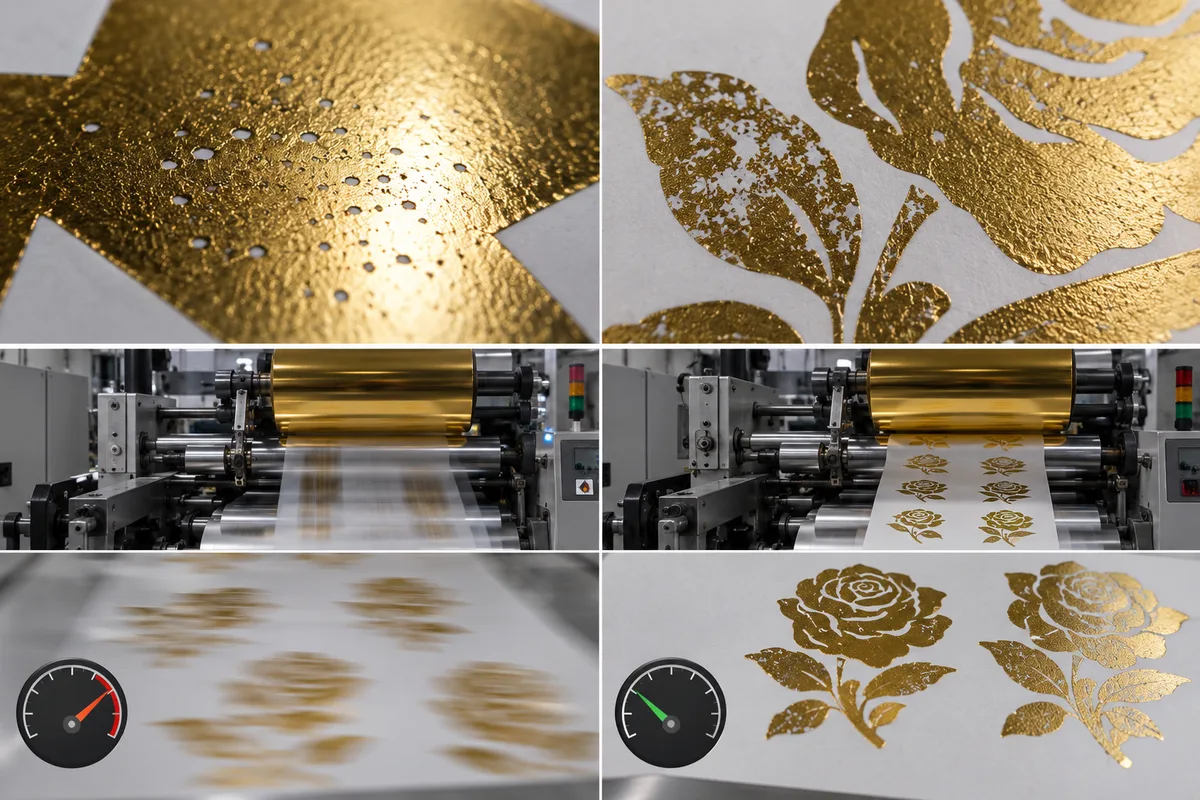
Patrones de defectos comparados en diferentes condiciones de funcionamiento: agujeros, transferencia incompleta, arrugas y sobreimpresión borrosa. Comparación ilustrativa: los patrones de defectos en su prensa deben confirmarse con muestras físicas.
Ver primero la imagen del adhesivo y el sustrato
Una transferencia adecuada necesita la imagen de adhesivo deseada y una superficie compatible. Antes de cambiar las calidades del material, compare ambas con la última configuración aprobada para este trabajo. Verifique la condición del rollo de foil al mismo tiempo; no es necesario descartar cada variable de la prensa antes de informar sobre material sospechoso entrante.
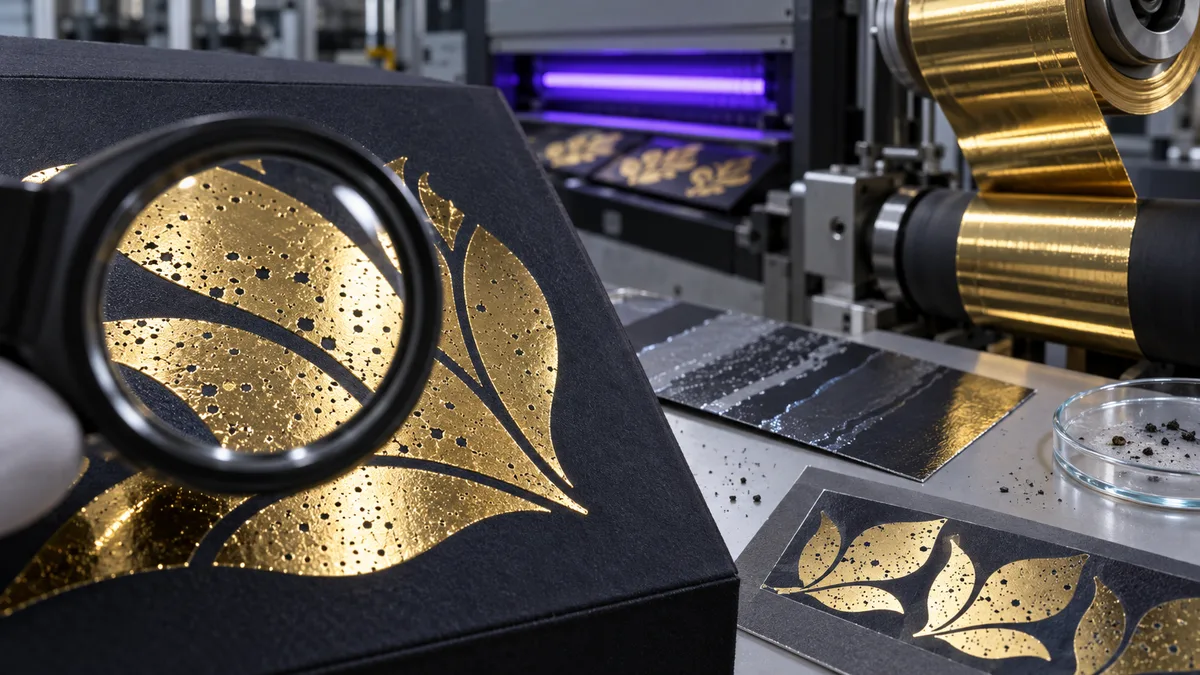
Inspección en la prensa de pinholes de cold foil bajo magnificación cerca de la unidad de curado UV. Imagen ilustrativa: utiliza tus propias muestras retenidas y registros de proceso para el diagnóstico.
—Inspeccionar la contaminación y la condición de la superficie
Buscar partículas, variación en el recubrimiento y un cambio de material o lote. Comprobar el equipo de limpieza de la web y el control estático utilizando el procedimiento de mantenimiento del fabricante. Guía de conversión de etiquetas de Meech explica que la estática puede atraer suciedad y polvo a una web en movimiento, afectando la calidad de impresión. Eso hace que la contaminación valga la pena verificar, pero no establece la estática como la causa de cada hueco aleatorio.
Compara el stock sospechoso con el stock aprobado retenido cuando una comparación controlada sea práctica. Si evalúas el tratamiento de superficie, utiliza el método y los criterios de aceptación especificados por los proveedores de sustrato y adhesivo. No utilices un objetivo de dyne genérico como garantía de adhesión del foil.
—Inspeccionar la entrega de adhesivo en el sistema de impresión real
En una línea flexográfica, inspeccionar la placa, el arreglo de medición y la condición del anilox. Orientación sobre la gestión de anilox de Harper distingue celdas obstruidas del desgaste y recomienda una inspección de limpieza antes y después. El volumen de celda recuperable y el daño permanente requieren diferentes acciones. Una especificación de grabado nominal no te dice el estado actual del rollo.
Utilice métodos de limpieza aprobados para el rodillo y la química del adhesivo. No compense la contaminación seleccionando inmediatamente un anilox de mayor volumen. Primero establezca si el equipo existente está entregando la película consistente y prevista.
Para offset alimentado por hojas, evalúa la imagen de adhesivo y la configuración de mantilla/transferencia especificada para esa máquina. Orientación sobre la fijación de adhesivos de Eagle Systems describe encontrar una ventana utilizable entre el pinhole en un extremo y otros defectos en el otro, con configuraciones dependientes del stock y las mantas. Su ejemplo no es una prescripción BCM de flexo. El principio útil es establecer y registrar una ventana de trabajo específica para el trabajo en lugar de seguir aumentando el adhesivo.
—Verifique el contacto y la coincidencia de material
Inspeccionar el nip permitido, la alineación, la trayectoria del foil y la configuración de tensión en comparación con la configuración aprobada. Más presión no es una corrección universal. La cobertura limpia y los detalles finos aceptables deben sobrevivir a cualquier ajuste.
FAQ de KURZ para transferencia en línea hace hincapié en la coincidencia del adhesivo, el sustrato y el material de transferencia. Para superficies de papel difíciles, el guía de papel sin recubrimiento proporciona una referencia de planificación separada; no acepte simplemente los pinholes como inevitables o prometa que un solo imprimador solucionará todos los materiales.
¿Qué pasa si los agujeros mejoran cuando disminuye la velocidad?
La mejora a una velocidad más baja muestra que la condición de funcionamiento cambiada importa. No aísla la causa. La velocidad puede cambiar la exposición de curado disponible, el comportamiento de transferencia del adhesivo y la estabilidad mecánica, por lo que una carrera lenta exitosa es una observación diagnóstica en lugar de una prueba de escasez de adhesivo.
Para un sistema UV, compara la salida medida y el arreglo de exposición real con los requisitos del proveedor de adhesivos. Registra el instrumento, la banda espectral, la posición de medición y la condición de funcionamiento. Orientación del radiómetro de EIT distingue la densidad de energía de la irradiancia máxima; el porcentaje de potencia de la lámpara por sí solo no es la misma medida. Las lecturas de UV deben evaluarse junto con las comprobaciones de curado y adhesión especificadas, no tratarse como prueba de curado por sí solas.
No transfieras una dosis de otro adhesivo, banda de instrumento o máquina a este trabajo. Asimismo, no apliques automáticamente un remedio UV-flexo a offset alimentado por hojas: FAQ de KURZ para impresión en pliegos describe su disposición distintiva de imagen de adhesivo y transferencia de manta/cilindro de impresión.
Después de un ajuste controlado, verifique el resultado en la condición de producción prevista. Si no se puede mantener un rendimiento de transferencia y producto terminado aceptable allí, obtenga orientación del proveedor antes de liberar el trabajo.
Sigue una rama separada para el ghosting y la ruptura de bordes
El ghosting es una sombra o imagen secundaria no intencionada; la ruptura de bordes es la pérdida de definición alrededor de la imagen deseada. Pueden aparecer junto a agujeros de alfiler, pero ninguno debe ser tratado automáticamente como otro signo de adhesivo insuficiente.
Encuentra el primer punto de inspección seguro donde el patrón no deseado sea visible. Si ya está asociado con la imagen de adhesivo impresa, investiga la formación de la imagen y la contaminación. Si aparece en la transferencia, inspecciona el contacto aprobado, el manejo del foil y las condiciones de liberación. Si aparece solo después de la sobreimpresión o el manejo, concéntrate en esa operación en lugar de seguir ajustando la estación de foil.
Registre cualquier espaciado regular y si la sombra sigue la obra de arte. Estas son pistas para probar contra el diseño de la máquina, no un diagnóstico garantizado de componentes. Para bordes finos rotos, compare la definición del borde así como la cobertura sólida después de cada cambio. Un ajuste que llena lo sólido pero cierra texto pequeño no es una corrección exitosa.
Donde la decoración se está levantando después de la transferencia, utilice el método de prueba de adhesión de cold foil para etiquetas para organizar las verificaciones acordadas. Alinea el método y los criterios de aceptación con la aplicación final.
Repruebe con un cambio documentado a la vez
Una re-prueba útil separa la causa sospechosa de otros cambios y verifica el resultado final. El procedimiento a continuación es un método propuesto de registro, no un estándar de prueba publicado ni una afirmación de mejora medida de CFS.
- 1Mantenga la línea base. Etiquetar una muestra afectada y la última muestra aprobada, con los identificadores de trabajo, material, foil y adhesivo.
- 2Elige una hipótesis. Indica la observación y la siguiente verificación, como contaminación sospechada o una diferencia en la entrega de adhesivo medida.
- 3Hacer un cambio controlado. Mantente dentro de los límites aprobados. Si un cambio de componente necesariamente altera varias propiedades, registra esas diferencias en lugar de afirmar que solo se probó una propiedad.
- 4Compara la misma área de arte. Utilice condiciones de iluminación, magnificación e inspección consistentes. Registre tanto los defectos mejorados como los recién introducidos.
- 5Verifique en condiciones de producción. Verifique el inicio y la ejecución estable según sea relevante, y repita las verificaciones acordadas del producto terminado después del período de acondicionamiento aplicable.
- 6Apruebe y documente. Libere la producción solo contra los criterios de calidad del cliente y el procedimiento de control del convertidor. Mantenga la muestra aceptada y los ajustes juntos.
Detén y aísla el equipo bajo el procedimiento de seguridad del sitio antes de la limpieza o inspección manual. Nunca introduzcas la mano en un nip en movimiento ni eludas las protecciones para observar un defecto. Los cambios que involucren equipos UV, productos químicos o sistemas de tratamiento deben ser realizados por personal capacitado siguiendo las instrucciones relevantes.
Registro de prueba sugerido. Los campos a continuación están deliberadamente en blanco. No son mediciones de ejemplo ni límites de aprobación.
| Registrar campo | Ingreso para esta prueba |
|---|---|
| Trabajo, revisión de arte y ID de muestra | __________ |
| Etapa de proceso, prensa e inspección | __________ |
| Grado de sustrato, lote e información de superficie | __________ |
| Grado de foil/rollo y grado/lote de adhesivo | __________ |
| Identificación relevante de anilox, placa o manta | __________ |
| Velocidad, configuraciones de contacto/tensión y mediciones de curado aplicables | __________ |
| Patrón de defecto y observación de referencia | __________ |
| Hipótesis, cambio y otras variables afectadas | __________ |
| Resultado en condición de producción y después del acabado | __________ |
| Criterios de aceptación, decisión, operador y fecha | __________ |
El lista de verificación de configuración de prensa puede respaldar la línea base del siguiente trabajo. No convierta un ensayo exitoso en una configuración universal para un material o adhesivo diferente.
Qué enviar al solicitar soporte técnico
Envía suficiente información para localizar la etapa de fallo, no solo un primer plano de una superficie metálica. Incluye una visión general, un primer plano a escala, la dirección de la máquina, muestras afectadas y aprobadas donde estén disponibles, y los identificadores de material y el registro de prueba arriba. Indica si el problema comenzó después de un cambio de material, mantenimiento, cambio de velocidad u operación posterior.
Si un rollo de foil parece dañado o el defecto sigue un lote de material particular, conserva esa identificación e involucra al proveedor temprano. Evita consumir todo el rollo sospechoso mientras realizas ajustes no relacionados.
Discute tu defecto de cold foil con CFS. Para la evaluación de un material alternativo, solicitar una muestra de prueba de cold foil con los detalles del sustrato y la prensa previstos. Una muestra limpia de una configuración diferente no reemplaza la validación en su línea de producción.
Preguntas frecuentes preguntas
¿Puede el foil en sí causar agujeros de alfiler? +
Puede ser parte de la investigación. Comparar el rollo sospechoso con un rollo aprobado de la misma calidad adecuada bajo condiciones documentadas, e inspeccionar el material entrante retenido. Una mejora después de un cambio de rollo es evidencia para investigar, no prueba por sí misma: el rethreading y otros cambios de configuración también pueden afectar el resultado.
¿Son aceptables pequeños agujeros de alfiler si se pasa la adhesión? +
La adhesión aprobada no satisface automáticamente los requisitos de apariencia. Acordar el tamaño de defecto permitido, la frecuencia, la ubicación y las condiciones de visualización con el cliente para el trabajo real. No inventar una tolerancia universal para agujeros de alfiler ni usar un pase en una prueba para eximir un requisito diferente.
¿Necesita el foil frío holográfico un diagnóstico diferente? +
Utilice la misma investigación de patrón y etapa, mientras verifica los requisitos de liberación y procesamiento de la calidad específica. La palabra "holográfico" por sí sola no establece un transportador más grueso, mayor riesgo de agujeros o un objetivo UV diferente. Obtenga la información técnica de la calidad propuesta en lugar de aplicar esas suposiciones.