Les pinholes en cold foil sont de petites lacunes dans une zone métallique prévue. Ils peuvent résulter d'une couverture adhésive incomplète, de contamination, d'un mauvais contact ou de la perte de la décoration transférée. Commencez par localiser quand les lacunes apparaissent et si leur motif se répète. Le symptôme seul ne prouve pas que l'anilox, le système UV ou le rouleau de foil sont en cause.
Ce guide se concentre sur le diagnostic côté presse pour le travail d'étiquetage et d'emballage. Les contrôles anilox et UV ci-dessous s'appliquent au système flexographique pertinent ; les travaux offset à feuille doivent avoir des contrôles adaptés à leur propre adhésif, couverture et arrangement de transfert. La séquence de diagnostic est une méthode d'investigation suggérée, pas un rapport de test CFS ou une spécification de presse universelle.
Qu'est-ce qui cause des pinholes dans le cold foil ?
Le pinholing décrit une décoration manquante, pas un seul mécanisme de défaillance. Une image adhésive incomplète peut laisser des lacunes au transfert ; la contamination ou un contact inégal peuvent interrompre une configuration par ailleurs appropriée. Une décoration qui se transfère initialement et se soulève ensuite nécessite une enquête différente de celle d'une lacune déjà présente à la station de transfert.
Vérifiez un échantillon affecté sous grossissement, puis comparez les échantillons du premier point d'inspection sûr après le transfert et après l'impression ou la finition ultérieure. Identifiez si la tache expose le substrat, contient une particule, ou est une marque dans un surimpression plutôt qu'un foil manquant. Une tache sombre n'est pas automatiquement un trou, et un écart dans la décoration n'établit pas à lui seul un trou à travers le substrat d'emballage.
Pour une identification symptomatique plus large, utilisez le guide photo des défauts de cold foil. Toute image illustrative est une aide visuelle, pas une preuve de la cause profonde sur votre presse.
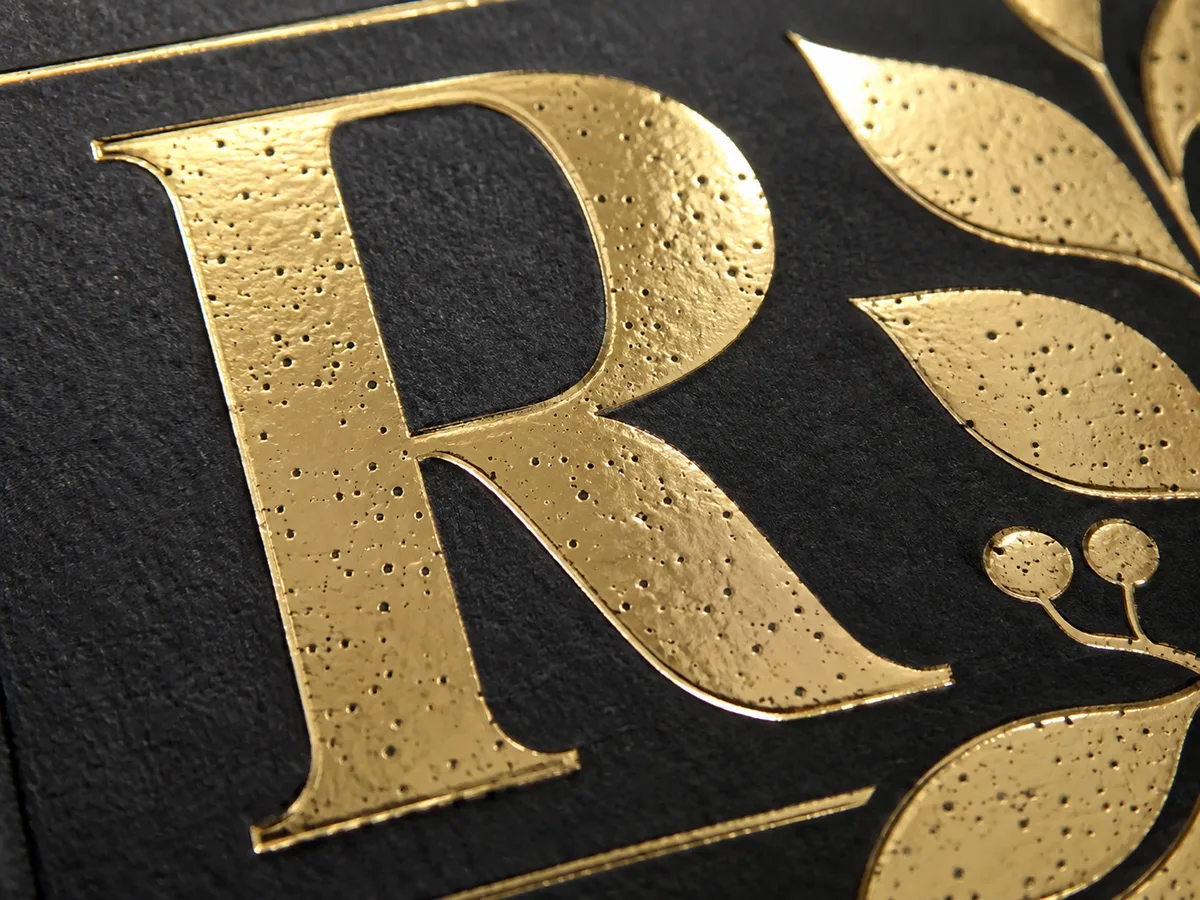
Vue macro de trous d'épingle éparpillés sur un monogramme en cold foil doré sur un support noir. Gros plan illustratif — un aide visuel pour reconnaître le symptôme, pas une photographie d'un test en usine CFS.
Lisez le motif de défaut avant d'ajuster la presse
Le motif et le timing restreignent l'enquête. Des taches aléatoires, des lacunes répétées, des bandes et des images d'ombre ne devraient pas tous déclencher le même ajustement. Utilisez le tableau suivant pour sélectionner un contrôle, puis confirmez-le avec l'échantillon physique et les dossiers de processus.
| Symptôme observé | Possibilités à enquêter | Vérification initiale utile | Ce que l'observation ne prouve pas |
|---|---|---|---|
| Lacunes aléatoires visibles immédiatement après le transfert | Couverture d'adhésif interrompue, particules, mouillage ou problèmes de contact local | Comparez la propreté du substrat et l'image de l'adhésif avec un tirage approuvé | Que plus d'adhésif est nécessairement requis |
| Un écart similaire se répète à un intervalle régulier | Une perturbation récurrente associée à un composant rotatif ou à une répétition d'image | Enregistrez l'espacement et la position ; inspectez les composants pertinents en toute sécurité | Que faire correspondre une circonférence identifie de manière concluante le composant défectueux |
| Des écarts ou une couverture faible forment une bande à travers la même partie de la toile ou de la feuille | Livraison d'adhésif non uniforme, contact ou surface de matériau | Comparez la zone affectée avec des zones adjacentes propres | Que tout le lot de film est défectueux |
| Le transfert semble complet au départ mais des espaces apparaissent après une autre opération | Perte d'adhésion, abrasion ou problème de compatibilité en aval | Comparez les échantillons avant et après l'opération | Que le défaut original était une famine d'adhésif |
| Une image dupliquée faible ou un halo métallique apparaît | Image d'adhésif indésirable, transfert, contact ou perturbation de manipulation de web | Localiser la première station où l'ombre est présente | Que cette faible dose UV ou statique est la cause |
| De grandes zones sont manquantes | Un problème de matériau, d'adhésif, de contact ou de fenêtre de processus plus large | Comparez le stock, les matériaux et la configuration enregistrée avec un travail connu comme bon | Que le substrat seul est responsable |
Enregistrez un aperçu et un gros plan avec l'échelle et la direction de la machine marquées. Utilisez un éclairage comparable pour les photographies suivantes afin qu'un changement de réflexion ne soit pas confondu avec un changement de couverture.
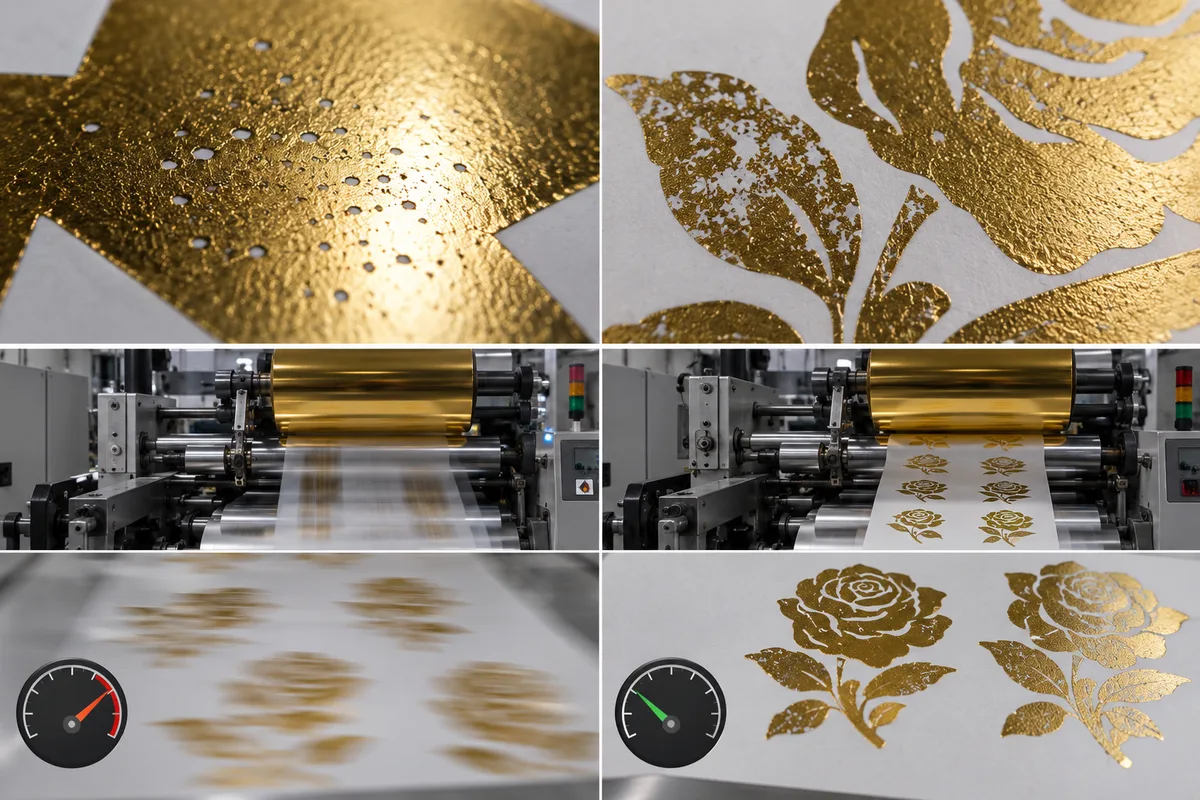
Motifs de défauts comparés à différentes conditions de fonctionnement : trous d'épingle, transfert incomplet, plis et surimpression floue. Comparaison illustrative — les motifs de défauts sur votre presse doivent être confirmés par rapport à des échantillons physiques.
Vérifiez d'abord l'image de l'adhésif et le substrat
Un transfert correct nécessite l'image adhésive prévue et une surface compatible. Avant de changer les grades de matériau, comparez les deux avec la dernière configuration approuvée pour ce travail. Vérifiez l'état du rouleau de foil en même temps ; il n'est pas nécessaire d'écarter chaque variable de presse avant de signaler un matériau entrant suspect.
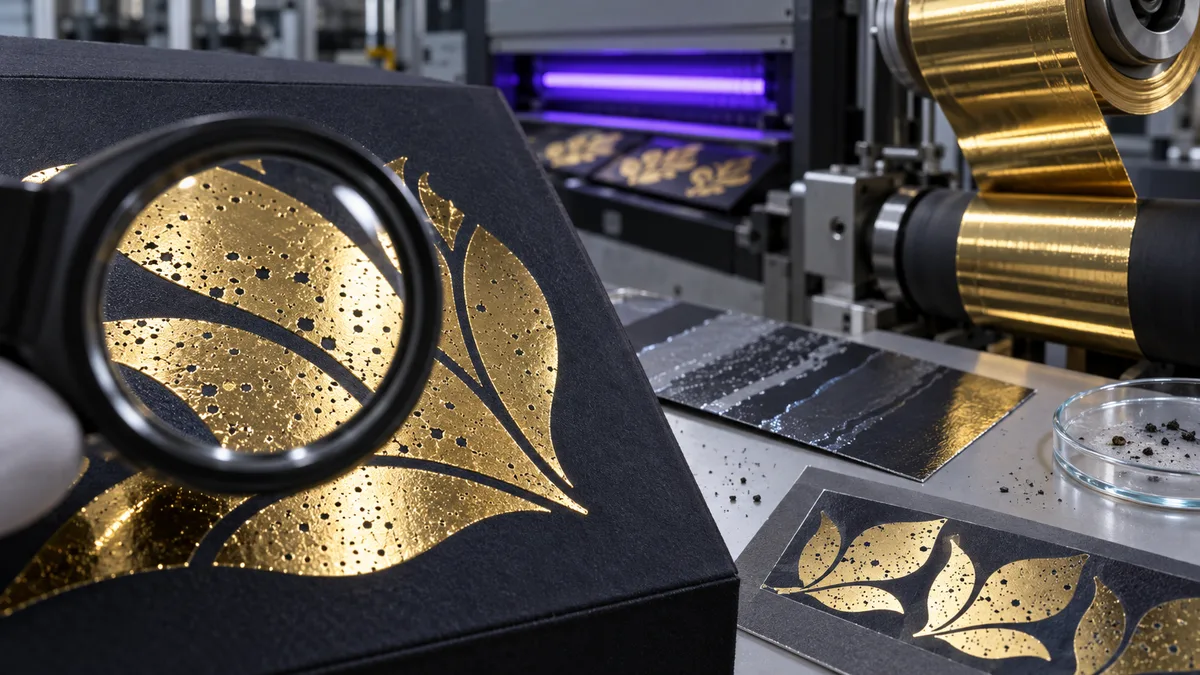
Inspection côté presse des pinholes de cold foil sous magnification près de l'unité de durcissement UV. Image illustrative — utilisez vos propres échantillons conservés et dossiers de processus pour le diagnostic.
—Inspecter la contamination et l'état de surface
Rechercher des particules, des variations de revêtement et un changement de stock ou de lot. Vérifier l'équipement de nettoyage de la toile et de contrôle statique en utilisant la procédure de maintenance du fabricant. Guide de conversion d'étiquettes de Meech explique que la statique peut attirer la saleté et la poussière sur une toile en mouvement, affectant la qualité d'impression. Cela rend la contamination à vérifier, mais cela n'établit pas la statique comme la cause de chaque écart aléatoire.
Comparez le stock suspect avec le stock approuvé conservé lorsque une comparaison contrôlée est pratique. Si vous évaluez le traitement de surface, utilisez la méthode et les critères d'acceptation spécifiés par les fournisseurs de substrat et d'adhésif. N'utilisez pas un objectif de dyne générique comme garantie d'adhésion du foil.
—Inspecter la livraison d'adhésif sur le système d'impression réel
Sur une ligne flexographique, inspecter la plaque, l'arrangement de dosage et l'état de l'anilox. Les conseils de gestion d'anilox de Harper distinguish les cellules bouchées de l'usure et recommande une inspection de nettoyage avant et après. Le volume de cellule récupérable et les dommages permanents nécessitent des actions différentes. Une spécification de gravure nominale ne vous dit pas l'état actuel du rouleau.
Utilisez des méthodes de nettoyage approuvées pour le rouleau et la chimie de l'adhésif. Ne compensez pas la contamination en sélectionnant immédiatement un anilox à volume plus élevé. Établissez d'abord si l'équipement existant délivre le film prévu et constant.
Pour l'offset à feuilles, évaluez l'image adhésive et la configuration de la couverture/transfert spécifiée pour cette machine. Les conseils de CFS pour le réglage de l'adhésif décrit la recherche d'une fenêtre utilisable entre les pinholes à une extrémité et d'autres défauts à l'autre, avec des réglages dépendant du stock et des couvertures. Son exemple n'est pas une prescription BCM flexo. Le principe utile est d'établir et d'enregistrer une fenêtre de travail spécifique au travail plutôt que de continuer à augmenter l'adhésif.
—Vérifiez le contact et l'appariement des matériaux
Inspecter le nip autorisé, l'alignement, le chemin du foil et les réglages de tension par rapport à la configuration approuvée. Plus de pression n'est pas une correction universelle. Une couverture propre et un détail fin acceptable doivent tous deux survivre à tout ajustement.
FAQ de KURZ sur le transfert à froid en impression rotative met l'accent sur l'adéquation entre l'adhésif, le substrat et le matériau de transfert. Pour les surfaces en papier difficiles, le guide papier non couché fournit une référence de planification distincte ; n'acceptez pas simplement les pinholes comme inévitables ou ne promettez pas qu'un apprêt résoudra tous les stocks.
Que se passe-t-il si les pinholes s'améliorent lorsque vous ralentissez ?
L'amélioration à une vitesse inférieure montre que la condition de fonctionnement modifiée est importante. Cela n'isole pas la cause. La vitesse peut changer l'exposition de durcissement disponible, le comportement de transfert d'adhésif et la stabilité mécanique, donc une course lente réussie est une observation diagnostique plutôt qu'une preuve de famine d'adhésif.
Pour un système UV, comparez la sortie mesurée et l'arrangement d'exposition réel avec les exigences du fournisseur d'adhésif. Enregistrez l'instrument, la bande spectrale, la position de mesure et les conditions de fonctionnement. Les conseils du radiomètre EIT distinguish la densité d'énergie de l'irradiance de pointe ; le pourcentage de puissance de la lampe seul n'est pas la même mesure. Les lectures UV doivent être évaluées en parallèle avec les vérifications de durcissement et d'adhésion spécifiées, et non considérées comme une preuve de durcissement par elles-mêmes.
Ne transférez pas une dose d'un autre adhésif, bande d'instrument ou machine dans ce travail. De même, n'appliquez pas automatiquement un remède UV-flexo à l'offset alimenté par feuilles : FAQ de KURZ sur l'impression à feuilles décrit son arrangement distinct d'image adhésive et de transfert de couverture/cylindre d'impression.
Après un ajustement contrôlé, vérifiez le résultat dans les conditions de production prévues. Si le transfert acceptable et la performance du produit fini ne peuvent pas être maintenus là, obtenez des conseils du fournisseur avant de libérer le travail.
Suivez une branche distincte pour le ghosting et la rupture de bord
Le ghosting est une ombre ou une image secondaire non intentionnelle ; la rupture de bord est la perte de définition autour de l'image prévue. Ils peuvent apparaître aux côtés de pinholes, mais aucun ne doit être traité automatiquement comme un autre signe d'adhésif insuffisant.
Trouvez le premier point d'inspection sûr où le motif indésirable est visible. S'il est déjà associé à l'image adhésive imprimée, examinez la formation de l'image et la contamination. S'il apparaît au transfert, inspectez le contact approuvé, la manipulation du foil et les conditions de libération. S'il n'apparaît qu'après l'overprint ou la manipulation, concentrez-vous sur cette opération plutôt que de continuer à ajuster la station de foil.
Enregistrez tout espacement régulier et si l'ombre suit l'œuvre d'art. Ce sont des indices à tester par rapport à la configuration de la machine, pas un diagnostic de composant garanti. Pour les bords fins cassés, comparez la définition des bords ainsi que la couverture solide après chaque changement. Un ajustement qui remplit le solide mais ferme le petit texte n'est pas une correction réussie.
Lorsque la décoration se soulève après le transfert, utilisez le méthode de test d'adhésion du cold foil pour les étiquettes pour organiser les contrôles convenus. Faites correspondre la méthode et les critères d'acceptation à l'application finale.
Re-testez avec un changement documenté à la fois
Un nouveau test utile sépare la cause suspectée des autres changements et vérifie le résultat final. La procédure ci-dessous est une méthode de tenue de dossiers proposée, pas une norme de test publiée ou une revendication d'amélioration mesurée de CFS.
- 1Conservez la ligne de base. Étiqueter un échantillon affecté et le dernier échantillon approuvé, avec les identifiants de travail, de stock, de foil et d'adhésif.
- 2Choisissez une hypothèse. Indiquez l'observation et le prochain contrôle, tel qu'une contamination suspectée ou une différence dans la livraison d'adhésif mesurée.
- 3Faire un changement contrôlé. Restez dans les limites approuvées. Si un changement de composant modifie nécessairement plusieurs propriétés, enregistrez ces différences plutôt que de prétendre qu'une seule propriété a été testée.
- 4Comparez la même zone d'œuvre. Utilisez un éclairage, une magnification et des conditions d'inspection cohérents. Enregistrez à la fois les défauts améliorés et nouvellement introduits.
- 5Vérifiez dans des conditions de production. Vérifiez le démarrage et le fonctionnement stable si pertinent, et répétez les contrôles de produit fini convenus après la période de conditionnement applicable.
- 6Approuver et documenter. Libérez la production uniquement selon les critères de qualité du client et la procédure de contrôle du convertisseur. Gardez l'échantillon accepté et les réglages ensemble.
Arrêtez et isolez l'équipement selon la procédure de sécurité du site avant un nettoyage ou une inspection manuelle. Ne jamais atteindre un nip en mouvement ou contourner les protections pour observer un défaut. Les changements impliquant des équipements UV, des produits chimiques ou des systèmes de traitement doivent être effectués par du personnel formé suivant les instructions pertinentes.
Dossier d'essai suggéré. Les champs ci-dessous sont délibérément vides. Ce ne sont pas des mesures d'exemple ou des limites de passage.
| Enregistrer le champ | Entrée pour cet essai |
|---|---|
| Travail, révision de l'œuvre et ID d'échantillon | __________ |
| Processus, presse et étape d'inspection | __________ |
| Grade de substrat, lot et informations de surface | __________ |
| Qualité de foil/rouleau et qualité d'adhésif/lot | __________ |
| Identification anilox, plaque ou couverture pertinente | __________ |
| Vitesse, réglages de contact/tension et mesures de durcissement applicables | __________ |
| Modèle de défaut et observation de référence | __________ |
| Hypothèse, changement et autres variables affectées | __________ |
| Résultat dans les conditions de production et après finition | __________ |
| Critères d'acceptation, décision, opérateur et date | __________ |
Le liste de contrôle de configuration de presse peut soutenir la base de référence du prochain travail. Ne transformez pas un essai réussi en un réglage universel pour un autre stock ou adhésif.
Que transmettre lors de la demande de support technique
Envoyez suffisamment d'informations pour localiser l'étape de défaillance, pas seulement un gros plan d'une surface métallique. Incluez un aperçu, un gros plan à l'échelle, la direction de la machine, des échantillons affectés et approuvés lorsque disponibles, ainsi que les identifiants de matériau et le dossier d'essai ci-dessus. Indiquez si le problème a commencé après un changement de matériau, un entretien, un changement de vitesse ou une opération en aval.
Si un rouleau de foil semble endommagé ou si le défaut suit un lot de matériau particulier, conservez cette identification et impliquez le fournisseur tôt. Évitez de consommer l'ensemble du rouleau suspect tout en effectuant des ajustements non liés.
Discutez de votre défaut de cold foil avec CFS. Pour l'évaluation d'un matériau alternatif, demander un échantillon d'essai de cold foil avec le substrat et les détails de presse prévus. Un échantillon propre d'une configuration différente ne remplace pas la validation sur votre ligne de production.
Questions fréquentes questions
Le foil lui-même peut-il causer des trous ? +
Cela peut faire partie de l'enquête. Comparer le rouleau suspect avec un rouleau approuvé de la même qualité appropriée dans des conditions documentées, et inspecter le matériel entrant conservé. Une amélioration après un changement de rouleau est une preuve à enquêter, pas une preuve en soi : le refiletage et d'autres changements de configuration peuvent également affecter le résultat.
Des petits trous sont-ils acceptables si l'adhésion est réussie ? +
Une adhésion réussie ne satisfait pas automatiquement aux exigences d'apparence. Convenir de la taille, de la fréquence, de l'emplacement et des conditions de visualisation des défauts autorisés avec le client pour le travail réel. Ne pas inventer une tolérance universelle pour les trous de pin ou utiliser un passage sur un test pour renoncer à une exigence différente.
Le holographique cold foil nécessite-t-il un diagnostic différent ? +
Utilisez la même enquête sur le motif et l'étape, tout en vérifiant les exigences de libération et de traitement de la qualité spécifique. Le mot "holographique" à lui seul n'établit pas un support plus épais, un risque de pinhole plus élevé ou une cible UV différente. Obtenez les informations techniques de la qualité proposée plutôt que d'appliquer ces hypothèses.